简介:不锈钢挑战
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。不锈钢是最受欢迎的材料之一 CNC加工不锈钢 项目 - 但它也是最难加工的项目之一。加工硬化、积屑瘤和发热使不锈钢成为一项挑战。在本指南中,我将帮助您为您的应用选择正确的不锈钢牌号(303、304、316、17-4PH 等),并为每种不锈钢牌号提供具体的加工参数。您将了解刀具、速度、进给、冷却液策略和常见问题。我还将分享一个案例研究,我们将 316 个零件的周期时间缩短了 40%。无论您是加工轴、配件还是医疗设备,本指南都将帮助您取得成功 CNC加工不锈钢.
第 1 章:为什么不锈钢难以加工
不锈钢对于切削工具来说是坚韧的。三个因素使 CNC加工不锈钢 困难:
- 加工硬化:奥氏体材质(304、316)在切削刀具下快速硬化。如果进行轻微切割,表面会变得更硬,从而损坏下一个工具。
- 导热系数低:不锈钢在切削刃处保留热量,导致刀具故障。
- 积屑瘤 (BUE):不锈钢容易焊接到刀尖上,从而降低表面光洁度和精度。
但只要选择正确的牌号和参数,就能可靠地加工不锈钢。我们先从等级选择开始。
第 2 章:不锈钢牌号 – 快速概述
不锈钢按微观结构分组。对于 CNC加工不锈钢,最常见的是:
奥氏体(300系列)
- 303:含有硫,可自由加工。所有不锈钢中最佳的机械加工性能。耐腐蚀性稍差。非常适合螺丝机零件、配件、轴。
- 304:最常见的通用不锈钢。良好的耐腐蚀性,但加工硬化。使用锋利的工具具有可接受的机械加工性。
- 304L:304 的低碳版本。更好的焊接性,类似的机械加工性。
- 316:更高的耐腐蚀性(海洋、化学)。比 304 更难加工 — 加工硬化严重。
- 316L:低碳316。类似的机械加工性。
马氏体(400系列)
- 416:410 的易加工版本。具有出色的切削加工性(与 303 类似)。用于泵轴、阀门。
- 420:较硬,用于餐具、医疗器械。可在退火状态下加工。
- 440C:非常坚硬,耐磨。机械加工困难——经常需要磨削。
沉淀硬化 (PH)
- 17-4PH:结合了良好的机械加工性(条件 A)和热处理后的高强度。在航空航天和医疗领域非常受欢迎。
- 15-5PH:与17-4类似,韧性稍好。
第 3 章:牌号选择——哪种不锈钢适合您?
- 需要最佳的机械加工性和适度的腐蚀? → 303 或 416。
- 需要一般耐腐蚀性(食品、医疗)? → 304 或 304L。
- 需要耐海洋/耐化学性? → 316 或 316L。
- 热处理后需要高强度吗? → 17‑4PH(加工条件 A,然后硬化 H900)。
- 需要硬度和耐磨性? → 420或440C(热处理后研磨)。
对于 CNC加工不锈钢,尽可能选择 303 或 416。它们的加工速度比 304/316 快 2-3 倍。
第 4 章:不锈钢模具
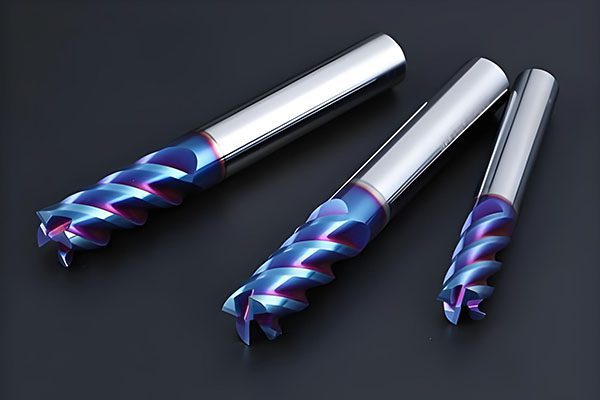
对于 CNC加工不锈钢,工具选择至关重要:
- 硬质合金牌号:微晶粒碳化物(例如 K20、K30)。
- 涂层:AlTiN(氮化铝钛)或 TiAlN。这些涂层耐热并防止积屑瘤。避免使用未涂层的硬质合金。
- 几何:锋利的正前角。锋利的工具会切割而不是推动,从而减少加工硬化。
- 立铣刀: 3 或 4 槽用于精加工,2 或 3 槽用于粗加工(更好的排屑)。使用可变的凹槽螺距来减少颤动。
- 钻头:带内冷的整体硬质合金。用于自定心的分割点几何形状。
第 5 章:常见不锈钢材质的速度和进给量
这些参数适用于 CNC加工不锈钢 使用硬质合金刀具(起点)。根据机器刚性和冷却液进行调整。
| 等级 | 表面速度(米/分钟) | 进给(毫米/转或毫米/齿) | 直径(毫米) |
|---|---|---|---|
| 303 / 416 | 80–120 | 0.10–0.20(车削)、0.05–0.10(铣削) | 1–3 |
| 304 / 304L | 60–80 | 0.08–0.15(车削)、0.03–0.08(铣削) | 0.5–2 |
| 316 / 316L | 40–60 | 0.05–0.12(车削)、0.02–0.06(铣削) | 0.3–1.5 |
| 17-4PH(条件 A) | 40–70 | 0.08–0.15(车削)、0.03–0.08(铣削) | 0.5–2 |
| 420(退火) | 30–50 | 0.05–0.10(车削) | 0.3–1 |
关键规则:保持切屑厚度。切割太轻会导致摩擦和加工硬化。精加工时始终采用 ≥0.3 mm 的切削深度。
第 6 章:冷却液和切屑控制
冷却液是强制性的 CNC加工不锈钢。没有它,热量就会毁坏工具。
- 类型:含有极压 (EP) 添加剂的水溶性油(乳液)。浓度 8–12%。
- 压力:用于钻孔和深铣削的高压 (300–500 psi) 主轴中心冷却液。
- 洪水:淹没切割区域。不要让切屑重新切削。
切屑控制:不锈钢会产生粘稠、坚韧的切屑。使用断屑槽(带有模制断屑槽的刀片)将切屑破碎成小的“C”或“6”形状。长的丝状切屑可能会缠绕刀具并损坏零件。
第 7 章:常见问题及解决方案
- 加工硬化:由轻切割或钝工具引起。解决方案:保持最小切屑厚度(≥0.05 mm/rev)。在工具变钝之前更换它们。
- 积屑瘤 (BUE):不锈钢焊接到工具上。解决方案:提高切削速度(减少接触时间)、使用更锋利的刀具、增加冷却液压力。
- 表面光洁度差:刀具磨损或振动。解决方案:使用修光刃刀片进行精加工,减少进给量,检查刀具跳动。
- 刀具崩刃:断续切割或热冲击。解决方法:使用韧性较高的硬质合金(K20),降低速度,切削前涂冷却液。
- 钻孔困难:孔底加工硬化。解决方案:使用啄钻(2-3 毫米啄钻),切勿停留,使用内冷钻头。
第 8 章:案例研究 – 316L 周期时间缩短 40%
客户需要 500 个 316L 不锈钢配件。原始工艺:高速钢刀具、低速、重冷却液。循环时间:每个零件 12 分钟。我们切换到:
- AlTiN 涂层硬质合金刀片(正前角)。
- 表面速度从 30 m/min 提高到 55 m/min。
- 进给量从 0.05 毫米/转增加到 0.12 毫米/转。
- 高压冷却液 (400 psi)。
新的循环时间:每个零件 7.2 分钟 — 快了 40%。刀具寿命延长 3 倍。客户在订单上节省了 15,000 美元。这就是优化的力量 CNC加工不锈钢.
第 9 章:后处理 – 钝化和热处理
之后 CNC加工不锈钢,考虑以下完成步骤:
- 钝化:去除表面的游离铁,恢复耐腐蚀性。医疗和食品级零件所需。
- 热处理:对于 17-4PH,热处理至 H900(900°F,1 小时)以达到 1,200+ MPa 的拉伸强度。
- 电解抛光:去除毛刺并提高表面光洁度(Ra 0.2–0.4 µm)。常见于制药设备。
第 10 章:总结 – 不锈钢加工清单
- 如有可能,选择易加工材质(303、416)。
- ☐ 使用 AlTiN 涂层硬质合金工具。
- 保持切屑厚度 ≥0.05 毫米/转。
- ☐ 使用高压冷却液 (300+ psi)。
- 避免轻微切割——它们会使表面加工硬化。
- 具有内冷的啄钻;永远不要停留。
- 加工后进行钝化以耐腐蚀。
结论:不锈钢大师,机械加工大师
CNC加工不锈钢 这是具有挑战性的,但通过正确的材质选择、工具和参数是可以预测的。我们加工所有不锈钢等级——从易加工 303 到坚韧 316 和高强度 17-4PH。将您的 CAD 文件和材料要求发送给我。我将在 24 小时内推荐最佳等级并提供免费的 DFM 报告和报价。让我们充满信心地加工不锈钢。
👇 需要不锈钢数控加工吗?
将您的 CAD 文件和等级要求发送给我。我将在 24 小时内推荐最佳不锈钢并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答不锈钢加工问题)
联系我们
不确定使用哪种不锈钢等级?只需说:“巴里,这是我的角色和环境——几年级?”我来指导你。
🔩 CNC 加工不锈钢 — 选择正确,快速切割 🔩
附:当您发送电子邮件时提及“不锈钢指南”,我将向您发送等级选择图表和进给/速度计算器。
曾巴里
YOVUTEK 高级制造工程师
(10 多年的不锈钢加工经验 - 从 303 到 17‑4PH。让我帮助您选择正确的牌号和参数。)