简介:铝的十字路口
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。当工程师需要铝制零件时,他们通常会选择 6061——CNC 加工的主力。但近年来,出现了一个新的竞争者:AlSi10Mg,这是最常见的用于 DMLS(直接金属激光烧结)的铝合金 AlSi10Mg 3D 打印 零件。你应该选择哪一个?答案取决于几何形状、体积、机械要求和交货时间。在本指南中,我将比较 6061 和 AlSi10Mg——成分、机械性能、机械加工性、导热性、耐腐蚀性和成本。我还将分享真实的应用示例和案例研究,其中 AlSi10Mg 3D 打印 零件取代了 CNC 加工的 6061 组件,重量减轻了 40%,并消除了组装。到最后,您将确切地知道何时坚持使用 6061 以及何时改用 AlSi10Mg。
第 1 章:铝 6061 – CNC 标准
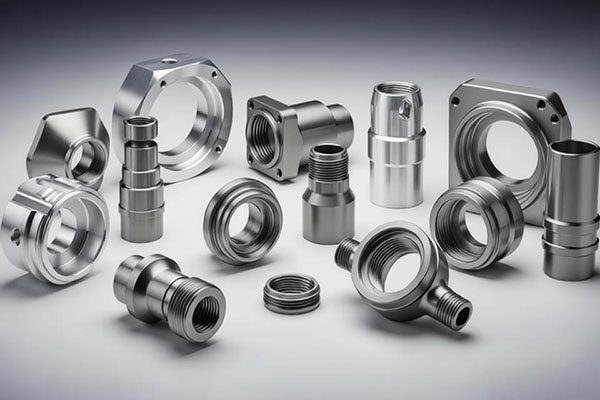
铝 6061‑T6 是 CNC 加工中使用最广泛的铝合金。它提供了强度、耐腐蚀性和可加工性的出色平衡。主要特性:
- 成分:0.6% Si、1.0% Mg、0.2% Cu、余量 Al。
- 拉伸强度:310兆帕。
- 屈服强度:275 兆帕。
- 伸长率:12–17%(延展性)。
- 硬度:95 HB。
- 导热系数: 167 W/m·K.
- 耐腐蚀: 优秀。
- 焊接性:良好(使用 4043 填料)。
6061 有棒材、板材和片材可供选择。它加工精美,阳极氧化效果好,而且价格相对便宜(3-5 美元/公斤)。对于可以用实心毛坯加工的零件,6061 通常是默认选择。
第 2 章:AlSi10Mg – 3D 打印铝
AlSi10Mg 是一种针对增材制造进行优化的铸造型铝合金。它比 6061 含有更高的硅 (10%),可提高熔化过程中的流动性 — 非常适合 DMLS。主要特性(印刷+热处理):
- 成分:10% Si,0.5% Mg,余量 Al。
- 拉伸强度:310–350 兆帕。
- 屈服强度:230–270 兆帕。
- 伸长率:6–10%(延展性低于 6061)。
- 硬度:100–120 HB。
- 导热系数:140–160 W/m·K(类似于 6061)。
- 耐腐蚀: 好。
- 焊接性:有限(不推荐)。
对于 AlSi10Mg 3D 打印 对于零件,打印表面很粗糙(Ra 6–12 µm),但二次加工可以改善它。该材料的延展性略低于 6061,但强度相当。真正的优势是几何自由度——复杂的内部通道、晶格结构和拓扑优化的形状,这些都是无法加工的。
第3章:机械性能比较
| 财产 | 6061-T6(数控) | AlSi10Mg (DMLS) |
|---|---|---|
| 拉伸强度(MPa) | 310 | 310–350 |
| 屈服强度(MPa) | 275 | 230–270 |
| 伸长率(%) | 12–17 | 6–10 |
| 模量(GPa) | 69 | 69 |
| 硬度(HB) | 95 | 100–120 |
| 导热系数(W/m·K) | 167 | 140–160 |
对于大多数结构应用,这两种材料都适用。延展性较低 AlSi10Mg 3D 打印 部件意味着它们在极端过载下会破裂而不是弯曲。对于在失效前需要变形的零件(例如碰撞结构),6061 更好。
第 4 章:几何自由度 – AlSi10Mg 获胜的地方
选择的最大理由 AlSi10Mg 3D 打印 超过 6061 的零件是几何复杂性。 CNC 加工有根本的限制:
- 无内部底切。
- 孔的深度与直径比有限(通常为 4:1)。
- 没有拐弯抹角的内部渠道。
- 无晶格结构。
- 没有拓扑优化的有机形状。
使用 AlSi10Mg 的 DMLS 可以生产所有这些。示例:
- 随形冷却通道 在注塑模具镶件中。
- 轻质晶格结构 用于航空航天支架(减重 40–60%)。
- 流体歧管 具有复杂的内部通道。
- 拓扑优化的支架 有机地遵循压力路径。
如果您的零件具有任何这些特征,则无法使用 6061 进行 CNC 加工 — 您必须使用 AlSi10Mg 3D 打印 (或其他附加过程)。
第 5 章:成本比较 – AlSi10Mg 什么时候更便宜?
乍一看,6061便宜很多。 6061 原料棒的成本为 3-5 美元/公斤。 AlSi10Mg 粉末的成本为 50-80 美元/公斤。然而,零件总成本包括材料利用率和加工时间。
- 数控6061:材料利用率 20–60%(40–80% 为碎片废物)。对于复杂的零件,您可以从 2 公斤的块开始生产 0.4 公斤的零件。
- DMLS AlSi10Mg:材料利用率 90–98%。未熔化的粉末被回收。
对于简单的支架,CNC 更便宜。对于复杂的、拓扑优化的零件,DMLS 可以更便宜,因为您无需为 80% 的废料和加工时间付费。复杂零件的盈亏平衡点通常约为 10-50 个单位。对于 AlSi10Mg 3D 打印 零件的价值在于几何复杂性,而不是原材料成本。
第 6 章:表面处理和后处理
6061 CNC 零件从机器上下来时具有良好的表面光洁度 (Ra 0.8–1.6 µm),可以直接进行阳极氧化处理。 AlSi10Mg 3D 打印 零件具有粗糙的粒状表面 (Ra 6–12 µm),需要对装饰或配合表面进行后处理:
- 介质喷砂(玻璃珠)— 将表面提高至 Ra 3–5 µm。
- 关键表面的 CNC 加工 — Ra 达到 0.8 µm。
- 蒸气平滑——化学抛光,但价格昂贵。
如果您的零件需要在所有表面上进行装饰或严格公差,CNC 6061 会更好。如果只有少数表面需要精度,您可以使用混合制造: AlSi10Mg 3D 打印 近净形状,然后 CNC 加工关键面。
第 7 章:交货时间 – 原型设计与生产
对于小批量(1–10 份), AlSi10Mg 3D 打印 通常更快。无需工具,无需针对复杂特征进行 CAM 编程。一般交货时间:3-7 天。简单零件的 CNC 可能需要 5-10 天;对于复杂零件,2-4 周。对于大批量(> 100 个零件),CNC 变得更快且每个零件更便宜。
第 8 章:案例研究 - 航空航天支架重新设计
航空航天客户需要一个轻型支架。最初的 6061 CNC 设计重 450 克。我们对设计进行了拓扑优化,并用 AlSi10Mg 进行了打印。这 AlSi10Mg 3D 打印 支架重量为 180 克(减少 60%),同时保持刚度。该部件还将两个独立的支架集成为一个,从而消除了组装硬件。总成本比 CNC 版本高 20%,但重量的减轻证明了溢价是合理的。这是何时选择 AlSi10Mg 而不是 6061 的经典示例。
第9章:什么时候选择6061
- 简单的几何形状(棱柱形状、孔、口袋)。
- 需要高延展性(零件在断裂前必须弯曲)。
- 体积 >100 份。
- 所有表面均需进行美观的阳极氧化处理。
- 非常大的零件(>300 毫米)——DMLS 构建体积有限。
第 10 章:何时选择 AlSi10Mg
- 复杂的内部通道、晶格或拓扑优化的形状。
- 低容量(1–50 份)。
- 减轻重量至关重要(航空航天、无人机、赛车)。
- 零件整合(将多个组件合并为一个打印零件)。
- 注塑模具的随形冷却通道。
结论:根据几何形状进行选择,而不是根据习惯
6061和AlSi10Mg都是优良的铝材料。对于简单、大批量或延展性关键的零件,请选择 6061。选择 AlSi10Mg 3D 打印 适用于复杂的几何形状、减轻重量或零件整合。我们提供 6061 的 CNC 加工和 AlSi10Mg 的 DMLS 加工,以及混合精加工。将您的 CAD 文件和要求发送给我。我会推荐最好的材料和工艺,并在24小时内提供免费的DFM报告和报价。让我们以正确的方式制造您的铝制零件。
👇 6061 还是 AlSi10Mg?让我们找到合适的人选。
将您的 CAD 文件和卷发给我。我将分析您的几何形状并推荐 6061 CNC 或 AlSi10Mg DMLS — 免费 DFM 报告并在 24 小时内报价。
📞
打电话给巴里
直接工程线
(我回答铝的问题)
联系我们
不确定哪种铝工艺适合您的零件?只需说:“巴里,这是我的部分 - CNC 还是 DMLS?”我会给你一个诚实的推荐。
🔩 6061 与 AlSi10Mg — 选择合适的铝 🔩
附:当您发送电子邮件时提及“铝指南”,我将向您发送材料属性图表和成本比较电子表格。
曾巴里
YOVUTEK 高级制造工程师
(10 多年加工 6061 和打印 AlSi10Mg — 从简单的支架到复杂的晶格。让我帮助您选择正确的道路。)