简介:复杂性的十字路口
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我从设计师那里听到的最常见的问题之一是:“我的零件可以按照标准加工吗? 三轴数控加工 中心,还是需要升级到 5 轴?”答案取决于几何形状的复杂性——底切、倾斜特征、多个面和自由曲面。在本指南中,我将帮助您针对复杂的几何形状选择 3 轴还是 5 轴。您将了解以下内容的功能和限制 三轴数控加工,何时需要 5 轴,以及如何在可能的情况下设计适合 3 轴的零件。我还将分享一个案例研究,其中零件经过重新设计以避免 5 轴,从而节省了 40% 的加工成本。最后,您将确切地知道为下一个复杂零件指定哪种技术。
第一章:复杂几何的定义是什么?
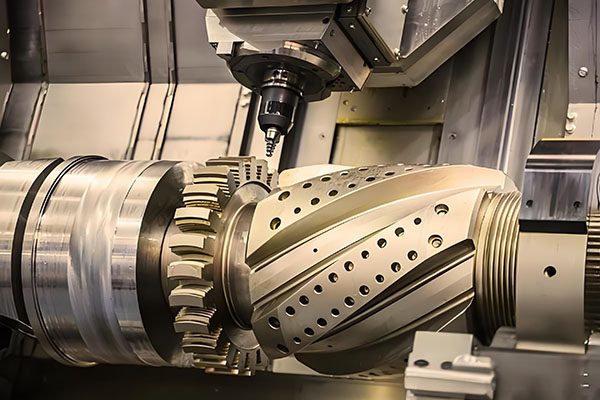
在比较技术之前,让我们先定义“复杂几何形状”。对于 三轴数控加工,如果一个零件包含以下内容,则该零件被视为复杂:
- 底切:无法从单一方向访问的特征(例如 T 形槽或燕尾榫)。
- 有角度的孔或口袋:不垂直于主轴的特征。
- 需要加工的多个面: 5 个侧面有孔的立方体需要在 3 轴机器上进行 5 次设置。
- 自由曲面:需要同步运动的有机形状、叶轮叶片或雕刻轮廓。
- 具有小开口的深腔:需要可偏转的又长又薄的工具。
这些功能中的每一个都突破了 3 轴的极限,并可能证明 5 轴的合理性。
第 2 章:3 轴 CNC 加工的能力
一个标准 三轴数控加工 中心在 X、Y 和 Z 方向移动刀具。工件固定在工作台上(或通过简单的分度器旋转,但不是同时进行的)。 3 轴擅长:
- 在一个或两个面上具有特征的棱柱形零件。
- 垂直于面钻孔。
- 平坦表面上的口袋、槽和轮廓。
- 无需复杂的工件夹具即可固定的零件。
然而, 三轴数控加工 有根本的限制:
- 如果没有特殊工具(例如棒棒糖切割机),则无法加工底切,这种工具速度慢且不准确。
- 斜孔需要定制的斜角固定装置或正弦板——昂贵且耗时。
- 每个额外的面都需要单独的设置,从而引入对齐错误。
- 自由形状表面使用球头铣刀加工,留下需要手工抛光的“阶梯”光洁度。
对于许多零件来说,这些限制是可以接受的。对于其他人来说,它们是破坏交易的因素。
第 3 章:何时需要 5 轴
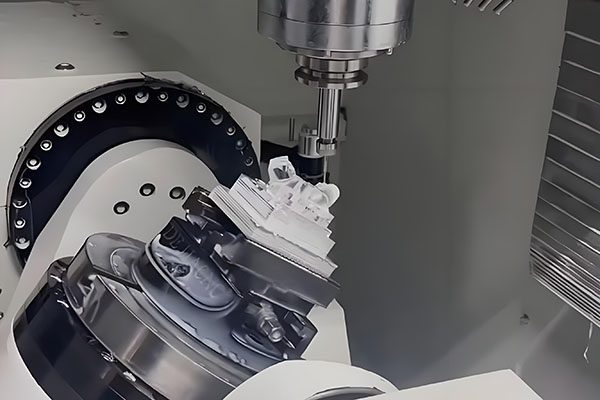
在以下情况下您需要 5 轴(3+2 或同步):
- 需要底切:带有棒棒糖刀具的 3 轴机床可以进行简单的底切,但对于复杂的多轴底切,5 轴是唯一实用的解决方案。
- 多个面上存在有角度的孔或特征:在不同面上具有 15°、30° 和 45° 孔的零件需要在 3 轴上使用多个成角度的夹具。在 5 轴上,您可以倾斜零件并在一次设置中钻出所有孔。
- 您需要加工 4 个以上的面:3 轴上的每个附加设置都会增加时间和误差。使用 5 轴,一套装置即可加工所有面。
- 自由轮廓的表面光洁度至关重要:同步 5 轴使工具保持垂直于表面,消除阶梯痕迹。这对于涡轮叶片、医疗植入物和模具至关重要。
- 您的空腔很深,工具难以接近:倾斜零件可以让更短、更硬的工具到达较深的特征。
第 4 章:成本和交货时间影响
3 轴和 5 轴之间的选择会影响成本和交货时间。
- 3 轴优势:机器每小时费率较低(50-100 美元/小时,而 5 轴为 150-300 美元/小时)。编程更简单,简单零件的设置更快。对于适合 3 轴功能的零件,它几乎总是更便宜。
- 5轴优势:更少的设置减少了劳动力和重新安装时间。对于复杂零件,总周期时间可缩短 50-80%。提高的准确性消除了返工。
示例:一个零件需要在 3 轴机器上进行 5 次设置(2 小时设置 + 1 小时加工),而在 5 轴机器上需要 1 次设置(30 分钟设置 + 45 分钟加工)。 3 轴总计:3 小时; 5 轴总计:1.25 小时。即使每小时费率较高,5 轴的每个零件也可以更便宜。
第 5 章:3 轴设计 – 使复杂零件变得 3 轴友好
有时您可以重新设计要在机器上加工的零件 三轴数控加工 中心,节省大量成本。方法如下:
- 将零件拆分为多个组件:设计两个用螺栓连接在一起的简单零件,而不是使用带有底切的单个复杂零件。组装会增加成本,但可能比 5 轴加工便宜。
- 使用标准角度固定装置:对于一些有角度的孔,设计具有可夹在正弦板上的平坦参考面的零件。
- 避免深度底切:重新设计以使用通孔或开放特征。
- 使用圆形或锥形特征:不要使用尖锐的内角,而使用允许标准立铣刀的半径。
- 为多个设置添加定位功能:包括定位销孔或精密磨边,以确保准确的重新定位。
如果您可以在 3 轴约束范围内进行设计,那么与 5 轴相比,您将节省 30-60% 的成本。
第 6 章:5 轴设计 – 拥抱复杂性
如果选择5轴,则可以不受3轴的限制进行设计。优点:
- 将多个部分合并为一个(部分合并)。
- 使用有机的、拓扑优化的形状。
- 自由添加底切和倾斜特征。
- 消除装配硬件和对齐步骤。
然而,5 轴零件需要更多的 CAM 编程时间和碰撞检查。高性能应用程序的好处通常超过成本。
第 7 章:案例研究 - 重新设计以避免 5 轴节省 40%
客户有一个带有内部底切的支架,需要 5 轴加工。报价:每个零件 1,200 美元。我们建议将支架重新设计为两个镜像半部用螺栓固定在一起。底切被消除。每半部分均在一个 三轴数控加工 中心。新成本:每个零件 720 美元(减少 40%)。组装增加了 5 分钟的劳动时间(5 美元)。客户在 500 个零件上每个零件节省了 475 美元 = 237,500 美元。这表明有时设计巧妙的 3 轴胜过 5 轴。
第 8 章:决策矩阵 – 几何形状的 3 轴与 5 轴
| 几何特征 | 3 轴可行性 | 5轴优势 | 推荐 |
|---|---|---|---|
| 单面、简单的口袋 | ✅ 优秀 | 最小 | 3轴 |
| 2–3 个面,正交 | ✅ 良好(2-3 个设置) | 减少设置 | 3 轴(低产量)/5 轴(高产量) |
| 4张以上面孔 | ❌多种设置 | 单一设置 | 5轴 |
| 底切 | ❌ 有限(棒棒糖工具) | 能力齐全 | 5轴 |
| 斜孔(复合角) | ❌ 需要正弦板 | 直接 | 5轴 |
| 自由曲面(有机) | ❌ 完成度差 | 优秀 | 5轴 |
| 孔洞深、开口小 | ❌ 长工具,喋喋不休 | 倾斜工具,较短的工作范围 | 5轴 |
第 9 章:软件和编程注意事项
对于 三轴数控加工,CAM 编程非常简单。大多数 CAD/CAM 软件包(Fusion 360、Mastercam 3 轴)只需最少的培训即可生成刀具路径。对于 5 轴,您需要高级 CAM(例如 Mastercam 5 轴、Hypermill、NX)。编程时间延长 2-5 倍。碰撞检查是强制性的。如果您外包,请确保您的供应商拥有经过验证的 5 轴经验。
第 10 章:总结 – 选择正确的技术
- 是否可以重新设计零件以避免底切/有角度的孔? → 尝试 3 轴。
- ☐ 该零件是否有 4 个以上需要加工的面? → 5 轴。
- ☐ 自由形状轮廓的表面光洁度是否至关重要? → 5 轴。
- 容量是否较小(1-50)且几何结构是否复杂? → 由于节省了设置,5 轴可能仍然具有成本效益。
- 容量大(>500)且几何形状简单吗? → 带固定装置的 3 轴。
结论:技术与几何形状的匹配
选择之间 三轴数控加工 5 轴取决于零件的几何形状。对于简单的棱柱形零件,3 轴更便宜、速度更快。对于具有底切、多个面或自由曲面的零件,5 轴通常是唯一的方法。但有时巧妙的重新设计可以让您留在 3 轴世界中。我们提供这两种技术并帮助客户做出正确的选择。把你的 CAD 文件发给我。我将在 24 小时内分析您的几何形状,推荐 3 轴或 5 轴,并提供免费的 DFM 报告和报价。让我们高效地加工复杂零件。
👇 需要帮助为您的复杂零件选择 3 轴或 5 轴吗?
把你的 CAD 文件发给我。我将审查您的几何形状,识别底切和多面挑战,并推荐最佳加工策略 - 在 24 小时内免费提供 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答技术选型问题)
联系我们
不确定您的零件是否可以在 3 轴上加工?只需说:“巴里,这是我的部分 - 你能在 3 轴上完成吗?”我会给你一个诚实的评价。
🎯 3 轴或 5 轴 — 为复杂几何形状选择正确的路径 🎯
附:当您发送电子邮件时提及“几何指南”,我将向您发送基于功能的决策流程图和成本比较电子表格。
曾巴里
YOVUTEK 高级制造工程师
(10 多年帮助设计师为复杂零件选择正确的 CNC 技术。让我帮助您避免在 3 轴就足够的情况下为 5 轴支付过高的费用。)