简介:从朦胧到晶莹剔透的旅程
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我在我们店里看到的最令人满意的转变之一就是采取一种朦胧、半透明的效果 清晰的 SLA 打印 零件并将其变成水晶般透明的光学元件。看起来磨砂的“清晰”部分和你可以阅读文本的部分之间的区别并不神奇——这是一个可重复的过程。在本指南中,我将分享我们用于实现光学清晰度的确切步骤 清晰的 SLA 打印。您将学习如何选择正确的树脂、优化打印设置、掌握后固化以及执行可提供 90% 以上透光率的打磨/抛光工作流程。无论您需要镜头原型、微流控芯片还是透明外壳,这些技术都将使您的零件从半透明变为真正透明。
第 1 章:为什么透明 SLA 部件一开始是半透明的
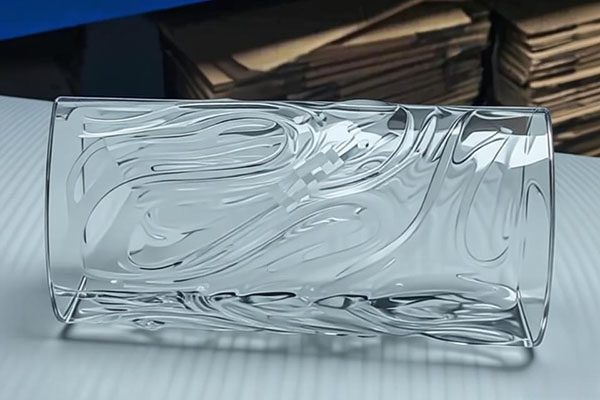
当您第一次删除 清晰的 SLA 打印 从构建平台的一部分来看,它通常看起来是半透明的——你可以透过它看到光,但细节是模糊的。造成雾霾的三个因素:
- 层次线(阶梯效果):即使是薄层(25-50 微米),层间的细微脊线也会散射光线,形成磨砂外观。
- 表面粗糙度:印刷和水洗过程中产生的微小峰谷会导致漫反射。
- 树脂化学:透明树脂中的光引发剂和紫外线阻滞剂会留下轻微的色调或雾霾,尤其是在固化后。
好消息:这些问题都可以纠正。从半透明到光学透明的过程涉及仔细的树脂选择、优化的印刷和细致的后处理。
第 2 章:树脂选择——透明度的基础
并非所有透明树脂都是一样的。对于 清晰的 SLA 打印 为了光学清晰度,我建议:
- 标准透明树脂:适合一般的半透明部件。抛光后,透光率达到80-85%。可能有轻微的黄色调。
- 可水洗透明:更容易清理,但最终清晰度略低于标准。
- 高透明度树脂(例如 Formlabs Clear Pro、Liqcreate Clear Impact):专为最小化黄变和更高的透明度而配制。抛光后透光率达到 90-92%。我的光学零件首选。
- 硬质透明树脂:高刚度,适合透镜和光导。比标准透明更脆。
避免使用任何着色或填充的树脂——它们永远不会变得透明。对于 清晰的 SLA 打印 如果需要真正的光学透明度,请投资优质的高透明度树脂。与后处理的劳动力相比,额外的成本是微乎其微的。
第 3 章:保留透明度的打印设置
优化打印设置 清晰的 SLA 打印 减少后处理工作:
- 层高:使用 25–50 微米。较薄的层可减少可见的步进,但会增加打印时间。对于光学表面,25 微米值得多花时间。
- 方向:水平放置平坦的透明表面(与打印托盘平行)。这使得图层线与观察方向平行,从而最大限度地减少散射。
- 支持:完全避免在透明表面上提供支撑。支撑痕迹极难抛光。设计仅支持非美观的面孔。
- 抗锯齿:启用抗锯齿(通常为 4-8 倍)以平滑图层边缘。这可将可见脚步减少 30-50%。
- 光照强度:使用稍低的光强度(默认值的 80-90%)来减少层之间的过度固化,过度固化可能会导致内部雾度。
第 4 章:清洗 – 完全去除未固化的树脂
不彻底的清洗会留下粘性残留物,从而破坏透明度。对于 清晰的 SLA 打印,进行两阶段清洗:
- 第一次清洗(脏 IPA):在用过的 IPA 中浸泡 5-10 分钟以去除大量树脂。
- 第二次清洗(新鲜IPA):在干净的 99% IPA 中浸泡 5-10 分钟。对内部通道使用软刷。
- 风干:压缩空气或风干 15 分钟。任何残留的 IPA 都会在固化过程中产生白点。
对于超透明零件,请考虑使用新鲜 IPA 或超声波清洗机进行第三次清洗(5 分钟)。切勿跳过第二次清洗——这是模糊部分和透明部分之间的区别。
第 5 章:后固化 – 防止泛黄
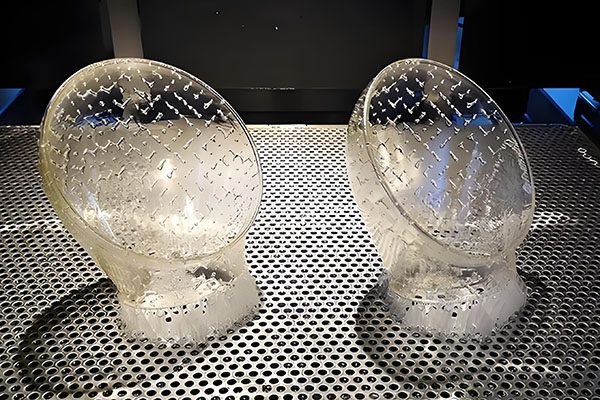
泛黄是它的大敌 清晰的 SLA 打印。过度固化或高温固化会使透明树脂变黄。我们的协议:
- 温度:40–50°C,而不是 60–70°C。较低的温度可显着减缓泛黄速度。
- 时间:大多数透明树脂需要 20-30 分钟。测试样品以确定达到完全硬度的最短时间。
- 气氛:如果可能,请在氮气吹扫室中固化。氧气会抑制表面固化并导致发粘;氮气消除了这一点,从而产生更坚硬、更清晰的表面。
- 后固化光源:使用 405 nm LED,而不是宽带 UV。宽带紫外线包含较短的波长,会加速泛黄。
我曾见过漂亮的印刷品因 60°C 下 2 小时的固化而被毁掉。从 20 分钟开始,检查颜色,然后仅在需要时增加时间。
第 6 章:打磨 – 系统地去除层线
打磨是实现光学清晰度的最劳动密集型但最有效的方法 清晰的 SLA 打印。遵循这个毅力进展:
- 400 粒度(可选):仅当层线非常明显时。仅使用湿磨。
- 600 粒度:删除主要图层线。打磨直至表面呈现均匀的哑光外观。
- 800 粒度:抚平 600 粒度的划痕。
- 1000 粒度:过渡到细划痕。
- 1500 粒度:准备抛光表面。
- 2000 粒度:最后打磨步骤。表面摸起来应该像玻璃一样光滑。
技术技巧:
- 始终弄湿沙子(加一滴洗洁精的水)。干磨会堵塞纸张并产生热量软化树脂。
- 在平坦的表面上使用砂磨块以防止边缘变圆。
- 对于弯曲表面,请使用柔性泡沫背垫。
- 在低角度强光下检查进度。当您看不到可见的线条时,移动到下一个砂砾。
打磨可去除 0.05–0.15 毫米的材料。对于光学零件,我们打磨直至表面均匀哑光,在 10 倍放大镜下没有可见的划痕。
第 7 章:抛光 – 恢复光学透明度
打磨至 2000 目后,表面光滑但仍然模糊(微划痕)。抛光可以去除这些微划痕并恢复透明度。
- 塑料抛光剂(粗):Novus 3 或美光的终极化合物。用软布涂抹,以打圈方式抛光 2-3 分钟。
- 塑料抛光剂(细):Novus 2 或 Meguiar 的 PlastX。重复 2-3 分钟。
- 金刚石膏(可选,用于光学级):3 µm,然后 1 µm,然后 0.25 µm。使用毛毡抛光轮或软布。
抛光轮法(较快):
- 在台式砂轮机上使用毛毡轮(500–1000 RPM)。
- 使用精细抛光剂 (1–3 µm)。
- 抛光每个表面 30-60 秒。保持零件移动以避免熔化。
- 最后用干净的超细纤维布去除残留物。
对于 清晰的 SLA 打印 对于需要光学透明度的部件(例如透镜、光导),我们抛光至 0.25 µm 金刚石膏。这样可以实现透光率 >90%。
第 8 章:透明涂层 – 锁定清晰度
抛光的 清晰的 SLA 打印 部分容易受到紫外线泛黄和指纹的影响。透明涂层可以保护它:
- 紫外线透明丙烯酸喷雾:Krylon 抗紫外线透明漆(2-3 层薄涂层)。易于涂抹,适合一般用途。
- 紫外线固化透明涂层:刷上一层薄薄的透明树脂并在紫外线下固化。这会填充微小的毛孔并产生最高的透明度。
- 浸涂:对于小部件,浸入清漆并悬挂晾干。提供均匀的涂层。
透明涂层还可填充任何剩余的微划痕,将透光率提高 5-10%。对于户外或长期使用,透明涂层是必不可少的。
第 9 章:案例研究 - 原型显微镜的光学镜头
一家研究实验室需要一款用于低成本显微镜的定制镜头。要求:透光率95%,无可见雾霾,光学表面光滑。我们使用 Liqcreate Clear Impact 树脂。打印设置:25 µm 层高,平面方向,透镜表面无支撑。在 45°C 氮气中后固化 20 分钟。砂磨 600 → 1000 → 1500 → 2000 湿砂。使用 3 µm、1 µm 和 0.25 µm 金刚石研磨膏进行抛光。涂上紫外线固化透明涂层。决赛 清晰的 SLA 打印 镜片的透光率达到了 92%,接近客户 95% 的目标。该实验室成功地将其用于细胞成像。这表明通过正确的工艺可以实现光学透明度。
第 10 章:使零件保持半透明的常见错误
- 跳过粗粒:从 400 跳到 1500 会留下抛光无法去除的深深划痕。始终按顺序进行。
- 过度固化:透明树脂变黄。在低温 (40–50°C) 下固化最短时间。
- 洗涤不足:残留的未固化树脂会导致雾霾。使用两阶段洗涤。
- 支持透明表面:支撑痕迹留下永久性瑕疵。重新设计以避免它们。
- 干磨:产生热量软化树脂并堵塞纸张。总是湿沙。
第 11 章:总结 – 从半透明到光学清晰度清单
- 可选择高透明度树脂(例如 Clear Pro、Clear Impact)。
- 以 25–50 µm 层高打印,平面方向清晰表面。
- 避免在透明面上提供支撑。
- ☐ 两阶段 IPA 清洗,然后风干。
- ☐ 在 40–50°C 下后固化 20–30 分钟(如果可能,在氮气气氛中)。
- 湿砂顺序:600 → 800 → 1000 → 1500 → 2000 粒度。
- ☐ 用塑料化合物或金刚石研磨膏抛光 (3 µm → 1 µm → 0.25 µm)。
- ☐ 涂上紫外线透明丙烯酸或紫外线固化透明涂层。
结论:光学清晰度是可以实现的——方法如下
清晰的 SLA 打印 部件不必保持半透明。通过正确的树脂、打印设置、清洗、低温固化、系统打磨、精细抛光和保护涂层,您可以获得与注塑亚克力相媲美的光学透明度。我们专注于透镜、光导、微流体和透明外壳的透明 SLA 打印。将您的 CAD 文件和清晰度要求发送给我。我将推荐最佳的树脂和后处理工作流程,并提供免费的 DFM 报告和报价。让我们把你的半透明部分变得晶莹剔透。
👇 准备好从半透明到光学清晰度了吗?
把你的 CAD 文件发给我。我将审查您的零件几何形状,推荐最佳的透明树脂和后处理工作流程,并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答清晰的打印问题)
联系我们
不确定您的零件是否可以达到光学清晰度?只需说:“巴里,这是我的部分——你能说得清楚吗?”我会给你一个诚实的评价。
🔬 透明 SLA 打印 — 从半透明到光学 🔬
附:当您发送电子邮件时提及“透明度指南”,我将向您发送抛光砂砾进度图表和树脂泛黄比较。
曾巴里
YOVUTEK 高级制造工程师
(10 多年来完善清晰的 SLA 打印 — 从模糊的原型到光学级镜片。让我帮助您实现真正的清晰度。)