简介:为什么加工碳纤维与众不同
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我们生产许多碳纤维零件——从无人机臂到汽车支架。虽然碳纤维复合材料具有令人难以置信的强度重量比, CNC加工碳纤维 提出了金属或塑料所不存在的独特挑战。该材料具有磨蚀性、各向异性,并且容易出现分层、起毛和热损坏。在过去的十年中,我了解了哪些工具和零件有效,哪些会损坏工具和零件。在本指南中,我将分享最常见的技术挑战 - 刀具磨损、边缘质量、灰尘危害和夹具 - 并提供经过验证的解决方案策略。无论您是开店还是外包,这些见解都将为您节省时间和废料。
第一章:碳纤维的本质——为什么它会反击
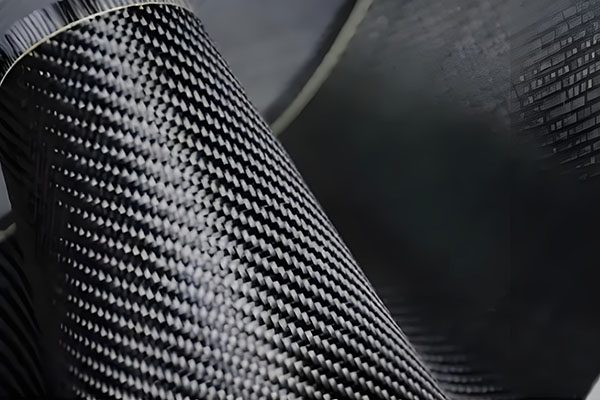
在讨论解决方案之前,我们先了解一下原因 CNC加工碳纤维 太难了。碳纤维增强聚合物 (CFRP) 由嵌入较软的环氧树脂或热塑性基体中的硬质磨料碳纤维组成。当切削工具接触材料时,它不会像金属那样均匀地剪切——它会使纤维断裂,纤维可能会被拉出,留下绒毛或导致分层(层分离)。此外,碳纤维的硬度接近工具钢,因此标准高速钢 (HSS) 工具在几分钟内就会磨损。该材料的低导热率还会在切削刃处积聚热量,加速刀具故障并可能熔化树脂。最后,产生的灰尘具有导电性,对肺部和电子设备有害。但只要采取正确的策略,这些挑战就变得可以应对。
第 2 章:挑战 #1 — 刀具快速磨损
我从刚入店的商店听到的最常见的抱怨 CNC加工碳纤维 几分钟后工具就变钝了吗?碳纤维在切削刃上的作用就像砂纸一样。 HSS工具毫无用处;即使是钴或无涂层硬质合金也会很快磨损。
解决策略:
- 使用金刚石涂层硬质合金工具:多晶金刚石 (PCD) 涂层或整体金刚石刀具的使用寿命比未涂层硬质合金长 10–50 倍。金刚石层耐磨并保持锋利的边缘。我们将 PCD 立铣刀用于所有碳纤维加工。
- 选择合适的几何形状:具有 2 或 3 个凹槽、高螺旋角 (35–45°) 和左旋或压缩螺旋的工具有助于向下推动纤维而不是向上拉动纤维(减少分层)。
- 优化速度和进给:6 毫米金刚石涂层立铣刀的典型参数:主轴转速 12,000–18,000 RPM,进给速度 1,000–2,500 毫米/分钟,切削深度 1–2 毫米。转速低于金属切削,以避免热量积聚。
- 仅顺铣:传统铣削会提起纤维并导致更多起毛。始终对碳纤维使用顺铣。
第 3 章:挑战 #2 — 分层和起毛
分层(层分离)和起毛(切割边缘松散的纤维)是最明显的质量问题 CNC加工碳纤维。它们会削弱零件的强度并需要手动清理。
解决策略:
- 使用压缩螺旋立铣刀:这些工具具有相对的凹槽 - 底部上切,顶部下切 - 将纤维向中心压缩,消除两侧的绒毛。
- 备份支持:钻孔或仿形加工时,使用牺牲背板(例如酚醛树脂或 MDF)支撑零件的底部。这可以防止出口侧发生破裂。
- 啄钻:对于孔,使用啄孔循环(每次啄孔 2-3 毫米)来清除切屑并减少导致分层的推力。
- 仅限锋利工具:钝工具会撕裂纤维而不是切割纤维。切割 100-200 小时后(或出现起毛时)更换金刚石涂层工具。
- 入口/出口处进给量低:当刀具进入或退出材料时,将进给率降低 50%,以最大限度地减少边缘破损。
第 4 章:挑战 #3 — 热量产生和树脂降解
碳纤维的低导热性意味着热量会停留在切割区域。过多的热量会熔化环氧树脂基体,导致树脂涂抹在工具上并烧毁零件边缘。
解决策略:
- 主轴转速高,进给量适中:增加进给可减少切削时间并降低每次走刀的热量。避免摩擦——如果听到尖叫声,请增加切屑负载。
- 使用压缩空气冷却:一股干燥、过滤的空气可去除切屑并冷却工具。切勿在碳纤维上使用液体冷却剂 - 它会渗透到材料中并导致分层或降解基体。
- 极限切削深度:粗加工时,保持 DOC ≤ 2 mm。对于精加工,请使用 0.5–1 毫米。
- 刀具路径策略:使用摆线铣削或自适应清理来保持恒定的啮合并避免角落处热量积聚。
第 5 章:挑战#4 — 有害粉尘管理
碳纤维粉尘具有导电性、磨蚀性,对呼吸道有危害。如果吸入,它会使电子设备短路并引起肺部刺激。为了安全起见,必须进行适当的除尘 CNC加工碳纤维.
解决策略:
- 带 HEPA 过滤器的真空系统:将大容量集尘器 (≥ 1,000 CFM) 连接到 CNC 外壳。使用 HEPA 过滤器捕获细颗粒 (≤ 0.3 µm)。
- 用空气充满切割区域:定向空气喷嘴将灰尘吹入真空端口。
- 数控机床密封:盖住所有缝隙,防止灰尘逸出。定期清洁机器——碳尘具有导电性,会损坏滚珠丝杠和线性导轨。
- 个人防护装备:操作人员必须佩戴 N95 或 P100 呼吸器和安全眼镜。手套是可选的,但有助于避免碎片。
第 6 章:挑战#5 — 工件夹持和固定
碳纤维部件通常又薄又柔韧。夹紧可能会压碎材料或引起振动。不良的固定会导致颤动和分层。
解决策略:
- 真空夹具:最适合平坦或稍微弯曲的零件。使用带有橡胶密封件的多孔真空吸盘来保持无点负载。
- 带橡胶涂层的软钳口:用铝或塑料加工定制软钳口,然后添加一层薄薄的橡胶或遮蔽胶带以保护碳表面。
- 双面胶带:对于薄板,使用高粘胶带将其粘贴到牺牲板上。确保胶带覆盖整个区域以防止振动。
- 锁模压力低:如果使用虎钳,请保持足够的压力来固定 — 过度夹紧可能会使层压板破裂。
第 7 章:推荐切削工具和供应商
从我们的经验来看 CNC加工碳纤维,这些工具表现最佳:
- 立铣刀:PCD 涂层压缩螺旋(例如 Onsrud 52-200 系列、Harvey Tool #91500 系列)。对于粗加工,请使用带断屑槽的 3 刃金刚石涂层刀具。
- 钻头:带有 90° 钻尖角和特殊几何形状的金刚石涂层“匕首”钻头,可最大程度地减少出口毛刺。使用啄钻。
- 刳刨机钻头:对于厚面板的高速铣削,请使用单刃“O 型槽”金刚石涂层钻头。
我们库存来自 Harvey Tool、Onsrud 和 Mikron 的工具。廉价的无涂层硬质合金是虚假的经济——你每 10 分钟就要更换一次工具。
第 8 章:碳纤维的分步加工策略
以下是我们用于典型碳纤维板(例如,3 毫米厚,修剪无人机手臂形状)的工作流程:
- 步骤 1 — 固定工件:平坦破坏板上的真空吸盘或双面胶带。
- 第 2 步 — 粗略轮廓:使用 6 mm PCD 压缩立铣刀,转速 15,000 RPM,进给量 2,000 mm/min,切削深度 1.5 mm。留下 0.3 毫米的余料进行精加工。
- 第 3 步 — 半成品:将进给量减少至 1,500 毫米/分钟,深度 0.5 毫米,相同的刀具。
- 第 4 步 — 钻孔:使用 4 毫米金刚石钻头,啄式循环(2 毫米啄式),主轴 10,000 RPM,进给 500 毫米/分钟。下面有支撑板。
- 第 5 步 — 完成通过:全深度 (3 mm),0.2 mm 径向啮合,18,000 RPM,进给 1,200 mm/min,顺铣。
- 第 6 步 — 边缘去毛刺:使用手持硬质合金刮刀或金刚石锉刀清除任何残留的绒毛。
这种方法可产生干净、无分层的边缘和可接受的刀具寿命(一把 PCD 立铣刀可加工 50-100 个零件)。
第 9 章:质量控制 - 我们如何检查机加工碳纤维零件
之后 CNC加工碳纤维,我们检查:
- 边缘质量:在 10 倍放大镜下看不到起毛、分层。
- 孔状况:出口侧无断裂,无纤维拉出。
- 尺寸精度:使用良好的夹具和锋利的工具可实现 ±0.05 mm。
- 表面光洁度:无烧痕或树脂涂抹。
我们使用视频测量系统测量孔位置,使用轮廓仪测量边缘粗糙度。碳纤维加工的废品率通常为 2-5% - 大多数废品来自孔周围的分层。
第 10 章:案例研究 — 加工碳纤维无人机手臂
客户需要为一架农用无人机配备 100 个碳纤维臂。臂厚 5 毫米,具有复杂的切口和 6 毫米安装孔。最初,他们尝试在一般机械车间使用无涂层硬质合金刀具。结果是:孔周围出现严重分层、边缘模糊、废品率达 40%。他们来到我们这里应用了我们的 PCD 压缩工具、真空夹具和优化的深孔钻削。 100 个零件全部通过检验。刀具磨损极小——一台 PCD 立铣刀可以持续整个运行过程。与之前的报废损失相比,客户节省了 60%。这就是专业的力量 CNC加工碳纤维 专业知识。
结论:采用正确的方法掌握碳纤维加工
CNC加工碳纤维 具有挑战性,但通过金刚石涂层工具、压缩几何形状、适当的进给/速度、除尘和仔细的固定完全可以控制。我们已经对数千个零件改进了这些技术。如果您有需要加工的碳纤维零件,或者您正面临分层和工具磨损的问题,请将您的图纸发送给我。我将提供免费的 DFM 审查、推荐工具和策略,并为您的项目提供报价。让我们将碳纤维的挑战转化为您的竞争优势。
👇 需要加工碳纤维的帮助吗?
将您的碳纤维零件图发送给我。我将推荐模具、切削参数和夹具,并在 24 小时内提供免费的 DFM 报告和报价。没有义务。
📞
打电话给巴里
直接工程线
(我回答CF加工问题)
联系我们
不是机械师?只需说:“巴里,我有一个碳纤维部件 - 你能制作吗?”我会处理好一切。
🔧 精密碳纤维加工 — 无忧无虑 🔧
附:当您发送电子邮件时请提及“CF 加工指南”,我将向您发送我们推荐的常见碳纤维厚度的进给/速度表。
曾巴里
YOVUTEK 高级制造工程师
(10 多年加工碳纤维的经验 - 从微型无人机零件到大型航空航天面板。让我帮助您避免分层和工具故障。)