简介:钛悖论
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。钛是航空航天领域的理想材料——坚固、轻质、耐腐蚀且耐热。但这对机器来说也是一场噩梦。钛的低热导率、加工硬化和化学反应性使得 CNC加工钛零件 制造业最严峻的挑战之一。在本指南中,我将解释为什么钛如此难以加工,并分享克服这些挑战的行之有效的策略。您将了解刀具选择、切削参数、冷却液策略、工件夹持和常见故障模式。我还将分享一个案例研究,其中我们将钛航空航天支架上的工具磨损减少了 70%。无论您是加工飞机结构的 Ti‑6Al‑4V 还是医疗植入物,这些技术都将帮助您取得成功 CNC加工钛零件.
第 1 章:为什么钛难以加工
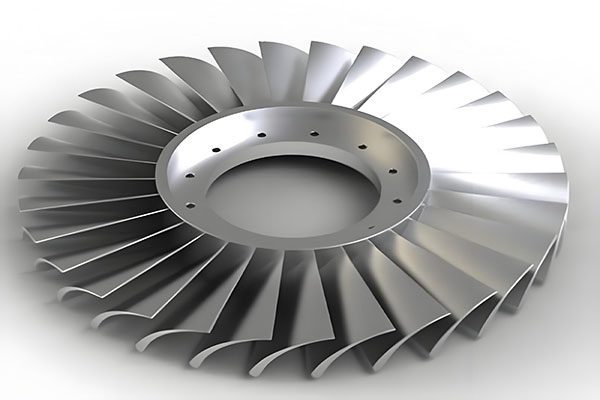
钛(尤其是最常见的航空航天级 Ti‑6Al‑4V)给钛合金带来了三大挑战 CNC加工钛零件:
- 导热系数低:钛的导热性较差(约为钢的 1/10)。热量停留在切削刃上,导致刀具快速磨损和热裂纹。
- 加工硬化:钛在切削刀具下加工硬化。如果进行轻微切割,表面会变得比工具更硬——下一次切割会损坏工具。
- 化学反应性:钛在高温下会与许多刀具材料发生反应,导致积屑瘤 (BUE) 和磨损。
此外,钛的低模量(刚度)意味着薄壁可能会偏转,导致颤振和表面光洁度差。
第 2 章:钛模具 – 合适的硬质合金和涂层
工具选择至关重要 CNC加工钛零件。错误的工具会在几分钟内失效。正确的工具可以持续数小时。
- 硬质合金牌号:使用微晶粒硬质合金(K20、K30)。避免使用标准碳化物——它太脆了。
- 涂层:AlTiN(氮化铝钛)或 TiAlN。这些涂层耐热并防止化学反应。避免使用 TiN 或 TiCN——它们经不起考验。
- 几何:锋利的正前角。锋利的工具会割伤;钝的工具会摩擦并加工硬化。使用抛光凹槽以减少粘附力。
- 可变槽距:铣削时,使用具有可变螺旋角的立铣刀以减少颤动。
- 高进给铣削 (HFM) 刀具:对于粗加工,使用小切深和高进给的高进给刀具 — 减少热量并延长刀具寿命。
第 3 章:钛合金的速度和进给
对于 CNC加工钛零件,规则是:“低速、高进给、一致切削”。切勿轻剪。
车削 (Ti-6Al-4V)
- 表面速度:30–60 m/min(粗加工较低,精加工较高)。
- 进给:0.10–0.25 毫米/转(粗加工),0.05–0.10 毫米/转(精加工)。
- 切削深度:1–3 毫米(粗加工),0.2–0.5 毫米(精加工)。避免切口 <0.1 毫米——它们会导致加工硬化。
铣削 (Ti-6Al-4V)
- 表面速度:30–60 m/min。
- 每齿进给量:0.03–0.08 毫米/齿。
- 径向切削深度:刀具直径的 5–30%(轻度径向啮合)。
- 轴向切削深度:0.5–2 毫米。
仅使用顺铣。传统铣削将刀具推入加工硬化材料中。
第 4 章:冷却液和切屑控制
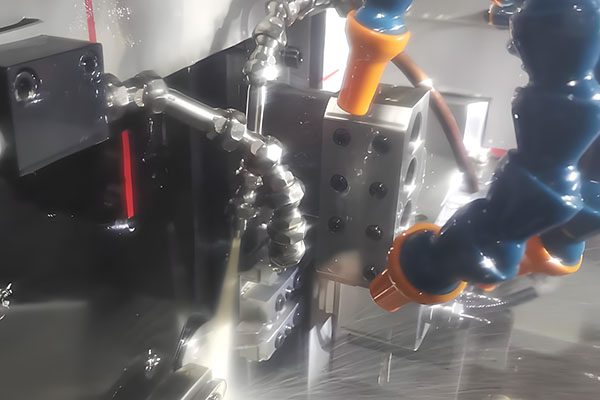
冷却液是强制性的 CNC加工钛零件。没有它,热量会立即毁坏工具。
- 类型:含有极压 (EP) 添加剂的水溶性油(乳液)。浓度 8–12%。
- 压力:高压 (300–1,000 psi) 主轴中心冷却液。标准溢流冷却液是不够的——它无法到达切削刃。
- 方向:将冷却液直接对准切削区域。对于车削,请使用刀具前刀面的高压射流。
切屑控制:钛会产生丝状、连续的切屑,这些切屑会缠绕在刀具上。使用断屑器将切屑破碎成小“C”形状。对于铣削,使用高压冷却液将切屑吹走。
第 5 章:钛的工件夹持
钛的低模量意味着薄零件很容易变形。对于 CNC加工钛零件,刚性工件夹紧至关重要:
- 支持薄壁:使用辅助支撑、支撑板或低熔点合金 (Cerrobend) 来填充空腔。
- 液压或气动虎钳:夹紧力一致,不会过度拧紧。
- 加工成零件轮廓的软爪:最大化接触面积并减少变形。
- 真空吸盘:对于薄板,真空夹具可防止弯曲。
第 6 章:常见问题及解决方案
- 刀具快速磨损(后刀面磨损): 过热引起的。解决方法:降低转速、增加进给量、使用高压冷却液、改用AlTiN涂层。
- 积屑瘤 (BUE):钛焊接到工具上。解决方案:提高速度(减少接触时间)、使用更锋利的工具、增加冷却液压力。
- 颤动/振动:壁薄或刚性不足。解决方案:减小径向切削深度,使用可变槽刀具,在零件下方添加支撑。
- 加工硬化:轻切割或钝工具。解决方案:保持最小切屑厚度(≥0.05毫米/转),经常更换刀具,切勿停留在切削中。
- 表面光洁度差:刀具磨损或振动。解决方案:使用修光刃刀片进行精加工,检查刀具跳动,减少进给。
第 7 章:钛钻探——一项特殊挑战
众所周知,对钛合金进行钻孔是非常困难的。 CNC加工钛零件。钻尖被封闭,热量无法逸出,孔底发生加工硬化。最佳实践:
- 工具:带有内部冷却液的整体硬质合金钻头。 135° 分割点(自定心)。
- 速度:10–30 m/min(低)。
- 饲料:0.05–0.15 毫米/转(足够大以避免加工硬化)。
- 啄钻:使用啄循环(每次啄 2–3 毫米)。切勿停留 - 钻头将使孔底加工硬化。
- 冷却液:强制使用高压 (500+ psi) 贯穿冷却液。
- 铰孔:如果您需要精确的孔,请钻小尺寸 0.2–0.3 毫米,然后在单独的操作中铰孔。
第 8 章:案例研究 – 航空航天支架刀具寿命提高 70%
客户需要 200 个钛支架 (Ti-6Al-4V)。原始工艺:高速钢刀具、溢流冷却液、保守速度。刀具寿命:每个边缘 10 分钟(每个零件 3 个刀具)。我们实施了:
- AlTiN 涂层硬质合金立铣刀(可变齿距)。
- 速度从 25 m/min 提高到 45 m/min。
- 进给量从 0.02 毫米/齿增加到 0.06 毫米/齿。
- 高压主轴中心冷却液 (500 psi)。
- 摆线铣削刀具路径(轻度径向啮合)。
新刀具寿命:每刃 45 分钟 — 提高 70%。周期时间缩短 35%。客户在订单上节省了 12,000 美元。这就是优化的力量 CNC加工钛零件.
第 9 章:后处理 – 应力消除和检查
之后 CNC加工钛零件,考虑以下步骤:
- 缓解压力:在 600–700°C 下对钛进行退火 1–2 小时,以消除残余应力(对于薄或复杂零件尤其重要)。
- 检查: CMM 检测关键尺寸。钛零件在松开后通常会回弹——在应力消除后进行测量。
- 表面处理:介质喷砂(玻璃珠),实现均匀的哑光效果;电解抛光达到镜面效果。
第 10 章:总结 – 钛加工清单
- ☐ 使用带有 AlTiN 涂层的微晶碳化物。
- ☐ 低速 (30–60 m/min)、高进给、一致切削。
- 避免轻微切割(<0.1 毫米)——它们会导致加工硬化。
- 使用高压冷却液 (300+ psi) 通过主轴。
- 仅限顺铣。
- 钻削:啄式循环、永不驻留、通冷。
- 支撑薄壁以防止变形。
- 加工后进行退火以消除应力。
结论:掌握钛合金,掌握航空航天加工
CNC加工钛零件 虽然具有挑战性,但通过正确的工具、参数和冷却液是可以实现的。我们专注于钛航空航天部件——从支架到结构配件。将您的 CAD 文件和材料规格发送给我。我将在 24 小时内提供免费的 DFM 报告、推荐工具和参数,并为您的项目提供报价。让我们充满信心地加工钛合金。
👇 航空航天需要钛数控加工吗?
将您的 CAD 文件和材料发送给我(Ti‑6Al‑4V、Ti‑6Al‑2Sn‑4Zr‑2Mo 等)。我将在 24 小时内提供免费的 DFM 报告、模具建议和有竞争力的报价。
📞
打电话给巴里
直接工程线
(我回答钛问题)
联系我们
不确定您的零件是否可以用钛加工?只需说:“巴里,这是我的零件 - 你能用 Ti-6Al-4V 加工它吗?”我会给你一个诚实的评价。
✈️ CNC 加工钛零件 — 航空航天级卓越 ✈️
附:当您发送电子邮件时提及“钛金属指南”,我将向您发送速度/进给计算器和刀具磨损预测图表。
曾巴里
YOVUTEK 高级制造工程师
(10 多年的航空航天和医疗钛加工经验 — 从 Ti‑6Al‑4V 到 Ti‑5553。让我帮助您克服挑战。)