简介:选择正确的制造工艺
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的 17 年里,我帮助数百名客户在两种最常见的制造工艺之间做出选择:数控加工和注塑成型。问题 数控加工与注塑成型 几乎出现在每个产品开发项目中。答案并不是一刀切——这取决于您的零件几何形状、材料、体积、预算和时间表。在这份综合指南中,我将详细分析两者之间的主要区别 数控加工与注塑成型:它们的工作原理、优点和局限性、成本结构、交货时间、材料选择和典型应用。我还将提供一个决策矩阵和一个案例研究,其中客户从注塑成型转向 CNC 加工,节省了 20,000 美元。最后,您将确切地知道哪种流程适合您的项目。
第 1 章:什么是 CNC 加工?
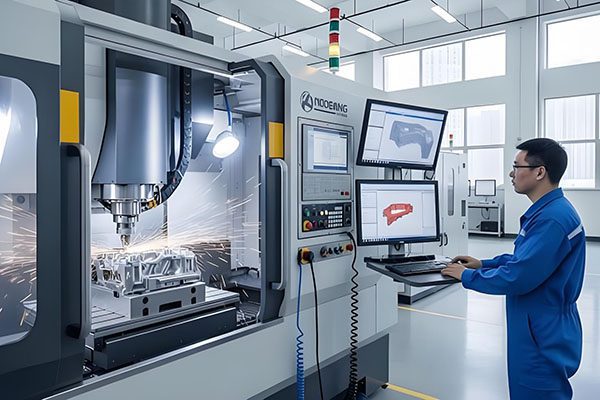
CNC(计算机数控)加工是一种减材制造工艺。将固体材料块(金属或塑料)夹在机器工作台上,然后旋转切削工具去除材料以形成所需的形状。 CNC 加工包括铣削(3 轴、4 轴、5 轴)、车削(车床)、钻孔和磨削。
CNC加工的主要特点:
- 工艺流程:减材(材料去除)。
- 模具成本:0 美元(无需模具)。
- 每个零件的成本:10-500 美元,具体取决于复杂程度和材料。
- 交货时间(第一部分):3-10 天。
- 最小数量: 1 部分。
- 材料:金属(铝、钢、不锈钢、钛、黄铜)和塑料(ABS、POM、尼龙、PEEK、PTFE)。
- 公差:±0.005–0.05 毫米。
- 表面光洁度:Ra 0.8–3.2 µm(加工状态)。
在辩论中 数控加工与注塑成型,CNC 是小批量、原型、金属零件和严格公差的首选。
第 2 章:什么是注塑成型?
注塑成型是一种大批量生产塑料零件的制造工艺。塑料颗粒在高压下熔化并注入精密加工的金属模具中。冷却后,模具打开,零件被顶出。
注塑成型的主要特点:
- 工艺流程:先加后减(模具填充,零件冷却)。
- 模具成本:5,000–100,000 美元以上(模具制造)。
- 每个零件的成本:0.10–5 美元(大批量)。
- 交货时间(第一部分):4-12周(模具制作+样品)。
- 最小数量:500–10,000 个零件(经济型)。
- 材料:仅限热塑性塑料(ABS、PC、PA66、POM、PBT、PEEK、TPU 等)。
- 公差:±0.05–0.2 毫米(取决于材料和零件尺寸)。
- 表面光洁度:SPI A1–D3(从镜像到纹理)。
在比较中 数控加工与注塑成型,注塑成型更适合大批量塑料零件、带底切的复杂几何形状以及极低的每个零件成本。
第 3 章:成本比较——决定因素
之间最显着的区别 数控加工与注塑成型 是成本结构。我们来分析一个典型的塑料零件(50g,100 × 80 × 20 mm)。
3.1 CNC加工成本
CNC 加工成本为零。您只需支付材料、加工时间和人工费用。对于 ABS 制成的简单支架:1-100 件每个零件 25-50 美元。每个零件的成本保持相对稳定——100 个零件的成本约为 1 个零件乘以 100 个零件的 90%,因为每个零件都必须单独固定和加工。
3.2 注塑成本
注塑成型的前期模具成本很高(单腔模具为 5,000-15,000 美元),但每个零件的成本非常低(0.50-2 美元)。盈亏平衡数量是总成本曲线交叉的地方。
3.3 盈亏平衡计算
模具成本 = 8,000 美元。每个 CNC 零件 = 25 美元。每个零件的注射 = 2 美元。盈亏平衡 = 8,000 美元 / (25 美元 – 2 美元) = 348 份。 348个零件以下,CNC比较便宜。 348个以上零件,注塑成型胜出。对于大型零件或复杂的几何形状,由于 CNC 每个零件的成本增加,盈亏平衡数量会增加。
在决定中 数控加工与注塑成型,始终根据您的具体零件计算您的盈亏平衡数量。
第 4 章:交货时间 — 速度很重要
交货时间是另一个关键因素 数控加工与注塑成型。如果您急需零件,CNC 显然是赢家。
- 数控加工:编程1-2天,加工1-3天→总共3-7天。
- 注塑成型:模具设计1-2周,模具加工3-6周,制样1-2周→总计6-12周。
对于产品开发、桥梁生产或紧急备件,数控加工是唯一实用的选择。对于长期批量生产,注射成型较长的交货时间是可以接受的,因为模具可以持续数百万次循环。
第 5 章:材料选择
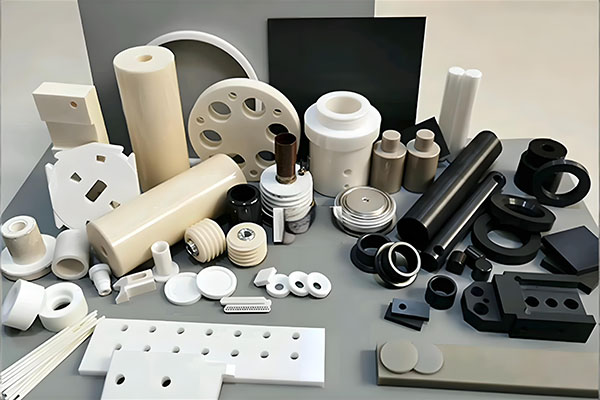
可用材料的范围在本质上是不同的 数控加工与注塑成型:
- 数控加工:几乎任何可加工材料 - 金属(铝、钢、不锈钢、钛、黄铜、铜)和塑料(ABS、POM、尼龙、PEEK、PTFE、丙烯酸)。
- 注塑成型:仅限热塑性塑料 — ABS、PC、PA66、POM、PBT、PET、PP、PE、PEEK、PEI、TPU、TPE。不能模制金属。
如果您的零件必须是金属的,数控加工是两者之间的唯一选择。如果您的零件是塑料的,这两种工艺都可以,但注塑成型只有在产量较高时才经济。
第 6 章:几何复杂性
这两种工艺都可以处理复杂的几何形状,但它们的优势不同:
- 数控加工:擅长具有平面、凹处、孔和 3D 轮廓的棱柱形状。然而,如果没有专门的工具或多种设置,内部底切和深窄槽是困难或不可能的。
- 注塑成型:可以使用滑块、升降器和旋松芯来生产底切、内螺纹和活动铰链。然而,需要均匀的壁厚和拔模角。
在比较中 数控加工与注塑成型,注塑成型更适合具有底切的复杂塑料零件。 CNC 胜出金属零件和简单塑料零件。
第 7 章:公差和表面光洁度
如果严格的公差至关重要,那么 CNC 加工更胜一筹。 CNC 可以可靠地达到 ±0.005–0.01 mm。注塑成型公差为 ±0.05–0.2 毫米,具体取决于材料收缩率和模具质量。
对于表面光洁度,CNC 加工后的 Ra 0.8–3.2 µm。注塑成型可通过抛光模具实现 SPI A1 镜面光洁度 (Ra 0.025 µm)。两者均可实现出色的外观效果。
第 8 章:设计灵活性和迭代
产品开发经常需要改变设计。在 数控加工与注塑成型,CNC 提供了更大的灵活性:
- 数控加工:修改 CAD 文件、重新编程并在几天内加工出新零件。没有模具成本惩罚。
- 注塑成型:任何设计变更都需要修改或重建模具 - 花费数千美元和数周的时间。
对于迭代原型设计,CNC 显然是赢家。对于不会改变的最终设计,注射成型是可以接受的。
第 9 章:案例研究 — 从注塑成型转向 CNC 节省了 20,000 美元
客户需要 200 个塑料支架用于有限的生产。他们最初要求注塑成型:模具 12,000 美元 + 每个零件 2 美元 = 12,400 美元。我们建议 CNC 加工:0 美元模具 + 每个零件 25 美元 = 5,000 美元。客户节省了 7,400 美元。对于本卷(200 部分),决定 数控加工与注塑成型 CNC显然受到青睐。支架的加工和交付只用了 5 天,而不是 8 周。
第 10 章:决策矩阵 — CNC 加工与注塑成型
- ☐ 第 1 卷至 500 个零件 → CNC 加工。
- 容量 >1,000 个零件和塑料 → 注塑成型。
- 容量 500–1,000 → 计算盈亏平衡点。
- ☐ 金属零件 → CNC 加工。
- ☐ 紧急需求(<2 周)→ CNC 加工。
- 复杂的底切(塑料)→ 注塑成型。
- ☐ 严格公差 (±0.01 mm) → CNC 加工。
- 设计仍在变化 → CNC 加工。
- ☐ 长期生产(年)→ 注塑成型。
结论:根据体积和材料选择
决定 数控加工与注塑成型 归结为三个因素:数量、材料和紧迫性。 CNC 加工最适合小批量、金属零件和快速周转。注塑成型最适合大批量塑料零件和长期生产。我们提供这两种工艺,可以帮助您选择最经济的解决方案。将您的 CAD 文件和年度数量发送给我。我将在 24 小时内提供免费的 DFM 分析、比较 CNC 与注塑成本,并为您的项目提供报价。让我们以正确的方式制造您的零件。
👇 CNC 加工与注塑成型?让我们一起决定。
将您的 CAD 文件和年度数量发送给我。我将推荐 CNC 或注塑成型,计算盈亏平衡点,并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答流程问题)
联系我们
不确定哪种流程适合您?只需说:“巴里,这是我的部分 - CNC 还是注塑成型?”我会给你一个诚实的推荐。
🔧 CNC 加工与注塑成型 — 选择正确的道路 🔧
附:当您发送电子邮件时提及“工艺指南”,我将向您发送一份盈亏平衡计算器电子表格和材料比较表。
曾巴里
YOVUTEK 高级制造工程师
(17 年以上帮助客户在 CNC 加工和注塑成型之间进行选择 - 从原型到批量生产。让我帮助您做出正确的决定。)