简介:精密制造的两大支柱
当谈到精密加工时,车间里主要有两种工艺: 数控铣削 和数控车削。两者都是减材制造方法,使用计算机控制的工具从工件上去除材料。然而,它们的工作原理完全不同,擅长不同的几何形状,并且适合不同的应用。了解这些差异对于工程师、设计师和采购专业人员为其零件选择正确的工艺至关重要。这篇文章比较了 数控铣削 并跨越十个关键维度,探索其典型应用,并提供决策框架来帮助您为项目选择最佳流程。
第 1 章:什么是数控铣削?
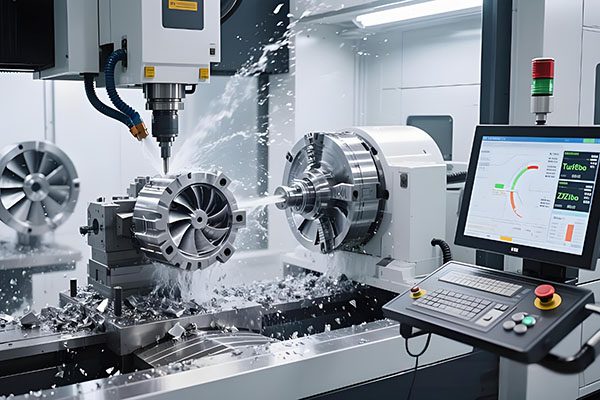
数控铣削 是一种使用旋转多点切削刀具从固定工件上去除材料的加工工艺。工件通常夹紧在沿 X、Y 和 Z 轴(3 轴)移动的工作台上,同时主轴高速旋转刀具。更先进的机床提供 4 轴、5 轴甚至 6 轴功能,允许刀具从多个角度接近工件。 数控铣削 非常适合创建复杂的 3D 形状、平面、槽、口袋、孔和复杂的轮廓。
主要特点 数控铣削:
- 工件静止,刀具旋转 – 与转弯相反。
- 多点切割 – 工具有多个凹槽(通常为 2-6 个)。
- 断续切削 – 每个齿啮合和分离,产生高冲击力。
- 能够生产非旋转零件 – 块、支架、外壳、模具。
- 几乎可以加工任何材料 – 金属、塑料、木材、复合材料。
第 2 章:什么是 CNC 车削?
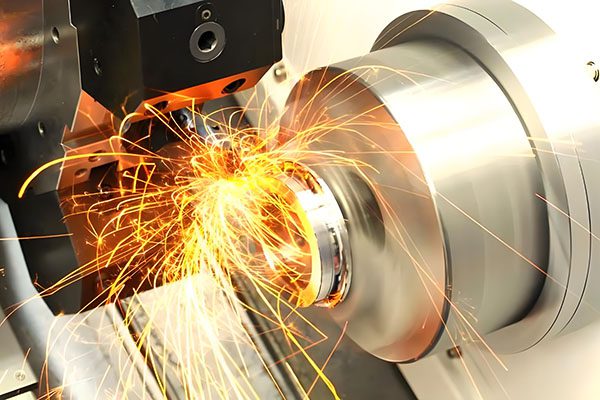
数控车削是一种加工工艺,它旋转工件,同时使用固定的单点切削刀具去除材料。工件被固定在卡盘或夹头中并高速旋转。切削刀具沿 X 轴和 Z 轴(2 轴)线性移动以塑造零件形状。现代数控车床可以配备动力刀具(C 轴、Y 轴)和副主轴,从而可以在单个设置中进行铣削、钻孔和偏心操作。
数控车削的主要特点:
- 工件旋转,刀具静止 – 与铣削相反。
- 单点切割 – 一次接触一个切削刃。
- 连续切削 – 切屑形成平滑、一致。
- 非常适合圆柱形或旋转零件 – 轴、销、衬套、圆盘。
- 优异的表面光洁度 – 通常无需进行二次精加工。
第 3 章:数控铣削和车削之间的核心区别
虽然这两个过程都是减法,但它们的差异是根本性的。下表总结了主要区别:
| 特点 | 数控铣削 | 数控车削 | |
|---|---|---|---|
| 工件运动 | 固定式 | 旋转 | |
| 刀具运动 | 旋转(主轴) | 固定式(线性进给) | |
| 切割类型 | 被打断 | 连续 | |
| 典型零件形状 | 棱柱形(盒子、支架、板) | 圆柱形(轴、盘、环) | |
| 轴数 | 3, 4, 5, 6 | 2、3、4(带动力刀具) | |
| 表面光洁度 | 良好(Ra0.8-3.2μm) | 优良(Ra0.4-1.6μm) | |
| 耐受能力 | ±0.005-0.01mm | ±0.0025-0.005mm | |
| 材料去除率 | 较低(对于给定功率) | 更高(连续切削) | |
| 设置复杂性 | 更高(需要固定装置) | 下部(卡盘或夹头) |
第 4 章:何时选择 CNC 铣削 – 典型应用
数控铣削 是非圆柱形零件或需要复杂 3D 特征的零件的首选流程。常见应用包括:
- 汽车零部件:发动机缸体、变速箱壳体、悬挂支架。
- 航空航天零件:结构肋、翼梁、起落架支架。
- 医疗器械:手术器械手柄、种植试验组件、骨板。
- 模具:注塑模腔、冲压模具、吹塑模芯。
- 消费电子产品:智能手机外壳、笔记本电脑外壳、散热器。
- 工业机械:变速箱、泵壳、阀体。
- 原型:任何需要高精度和材料真实性的复杂形状。
如果您的零件具有平坦表面、型腔、槽、有角度的特征或自由形状曲线, 数控铣削 可能是正确的选择。
第 5 章:何时选择数控车削 – 典型应用
数控车削擅长生产旋转轴对称零件。典型应用包括:
- 轴和车轴:电机轴、传动轴、传动轴。
- 销钉和杆:定位销、导销、活塞杆。
- 衬套和套筒:轴承套、间隔环、衬套。
- 圆盘和法兰:制动盘、法兰、齿轮毛坯。
- 紧固件:螺栓、螺钉、螺母(通常进行二次加工)。
- 医疗植入物:髋关节杆、膝关节组件(车削后铣削)。
- 液压/气动元件:阀芯、活塞、缸体。
- 定制螺纹零件:任何需要外螺纹或内螺纹的组件。
如果您的零件是圆形、对称的,并且可以通过其直径和长度来描述,那么车削几乎总是比铣削更快、更便宜。
第 6 章:混合解决方案 – 车铣床
许多现代零件需要车削和铣削功能。例如,带有平面、键槽、交叉孔或非圆形法兰的轴。过去,这些零件首先要进行车削,然后转移到铣床进行二次加工。如今,车铣中心(也称为多任务机床)将这两种功能结合在一个装置中。它们具有用于车削和动力刀具(铣刀)的旋转主轴,可以将其带到旋转工件上。这消除了重新固定错误、缩短交货时间并提高准确性。
车铣床在航空航天、医疗和汽车行业尤其常见,复杂的旋转零件在这些行业中很常见。他们可以通过一次装夹生产涡轮轴、燃油喷射体和整形外科植入物等零件。
第 7 章:成本比较——哪个更经济?
费用为 数控铣削 与车削取决于零件的几何形状和体积。对于简单的圆柱形零件,车削的成本要低得多,因为它可以更快地去除材料并且使用更简单的刀具。对于复杂的棱柱形零件,铣削可能是唯一的选择。然而,当转向可行时,它通常会在成本上获胜。
粗略成本指南 (每小时,典型作业车间费率):
- 2 轴数控车床:60-80 美元/小时
- 3 轴 CNC 铣床:70-100 美元/小时
- 5 轴数控铣床:120-200 美元/小时
- 车铣中心:100-180 美元/小时
每个零件的成本由周期时间决定。对于旋转特征来说,车削通常具有较短的周期时间。 数控铣削 通常需要较慢的进给速度和多次换刀,从而增加时间。然而,对于具有复杂3D表面的零件,铣削是不可避免的。
第 8 章:决策矩阵——如何选择正确的流程
使用这个简单的决策流程来确定是否 数控铣削 或转向最适合您:
- 您的零件是轴对称的(圆形)并且没有非圆柱形特征吗? → 车削(2 轴)。
- 它是圆形的,但有平面、槽、交叉孔或偏心特征吗? → 车铣(动力刀具)。
- 它是块、支架、外壳还是任何非旋转形状? → 铣削(3 轴或 5 轴)。
- 它是否具有复杂的 3D 表面、底切或深腔? → 铣削(5 轴)。
- 它是一个需要快速周转且公差适中的原型吗? → 两者都可以工作,但铣削对于设计变更更灵活。
第 9 章:常见错误以及如何避免这些错误
工程师在设计零件时经常犯这些错误 数控铣削 或转动:
- 指定每个尺寸的严格公差 – 只有关键特征需要严格的公差。
- 设计无半径的深内角 – 强制使用小型立铣刀;添加圆角半径。
- 忽略工具的可访问性 – 在 数控铣削,刀具必须到达该特征。避免深而窄的槽。
- 使用非标准螺纹尺寸 – 标准螺纹要便宜得多。
- 不考虑夹具 – 薄部件需要小心夹紧以避免振动。
第 10 章:我们的 CNC 加工能力
我们同时提供 数控铣削 和车削服务,以及车铣混合解决方案。我们的设备群包括 3 轴和 5 轴铣削中心、带动力刀具的 CNC 车床以及多轴车铣床。我们使用多种材料:铝、不锈钢、钛、铬镍铁合金、黄铜、铜和工程塑料。我们的工程师提供免费的 DFM 分析,为您的零件推荐最具成本效益的工艺。请立即联系我们获取报价。
👇 号召性用语:让我们帮助您选择正确的流程
上传您的 CAD 文件以获得免费的流程建议和成本估算。我们的工程师将分析您的零件并建议铣削、车削或车铣的最佳组合。
我们承诺:24 小时报价响应,包括 DFM 反馈,无任何义务。
📞
致电我们
免费咨询工艺选择
(30 分钟)
联系我们
或者只是说:“我不确定我的零件是否需要铣削或车削。”
巴里将为您联系一位工艺工程师。
⚙️ 铣削与车削 – 我们为您提供帮助 ⚙️
附:首次咨询的客户会收到一份针对他们的情况量身定制的免费“流程选择矩阵”。询问时请提及“铣削与车削”。
曾巴里
数控加工专家,YOVUTEK
(帮助数百名工程师选择正确流程的人。)