简介:令工程师困惑的困境
“我应该使用 CNC 还是 3D 打印这个零件?”这是我们每天听到的最常见的问题。一名医疗设备工程师拿着一个带有内部通道的手术器械原型,在 CNC 的高精度和 3D 打印创建复杂几何形状的能力之间左右为难。一位汽车零部件采购经理盯着 50 个小批量支架,权衡注塑成型的高模具成本与 CNC 的长交货时间。制造商想要一个个性化的手机支架,但不知道 FDM 和 SLA 之间的区别。
CNC(计算机数控)加工和 3D打印 (增材制造)是当今最流行的两种数字制造技术。每个都有其优点和局限性。没有绝对的“更好”,只有“更适合”。本文从原理、精度、材料、成本、几何自由度和后处理等角度系统比较了 CNC 和 3D 打印,并提供了清晰的决策框架,帮助您选择最适合您零件的工艺。
第一章:不同的原则,根本的区别
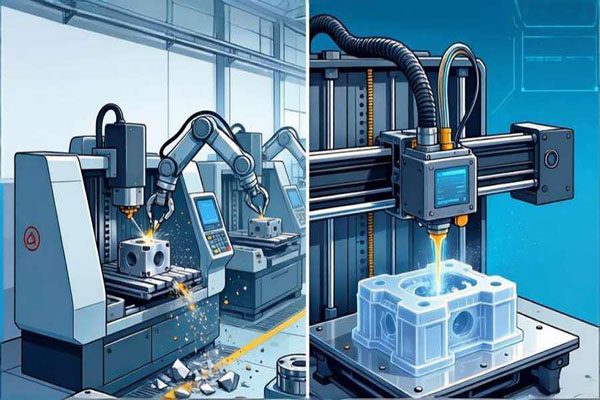
CNC是“减材制造”:从一块坚固的材料开始,用工具切除多余的材料以获得最终的形状。 3D 打印是“增材制造”:逐层构建零件,从无到有。这种根本差异决定了它们的设计规则、材料利用率以及创建复杂几何形状的能力。
- 数控系统:适用于传统的几何特征,如块、圆柱、平面、孔、螺纹。刀具可达性是关键的限制——内角必须是圆角的,深腔需要长刀具,不能直接加工底切。
- 3D打印:几乎无限的几何复杂性。内部通道、网格结构、底切、薄壁、自由曲面都可以一件式生产。但表面有层线(需要后处理),尺寸精度略低于CNC。
第 2 章:精度和表面质量 – 哪一个获胜?
精度和表面光洁度是选择制造工艺时的关键指标。典型数据如下:
| 工艺流程 | 典型精度(毫米) | 表面粗糙度Ra (μm) | 备注 |
|---|---|---|---|
| CNC(3 轴) | ±0.01-0.05 | 0.8-3.2 | 铣/车可达到镜面光洁度 |
| CNC(5 轴) | ±0.005-0.01 | 0.4-1.6 | 航空航天零件的超高精度 |
| SLA | ±0.05-0.1 | 1.6-3.2 | 表面光滑,类似于注塑成型 |
| SLS/MJF | ±0.1-0.2 | 6-12 | 哑光质地,可染色 |
| 频分复用 | ±0.2-0.5 | 15-30 | 可见层线,需要打磨 |
| DMLS金属 | ±0.05-0.1 | 6-10 | 可使用 CNC 进行后加工 |
结论:CNC 在精度和表面质量方面具有优势,尤其是配合面、轴承座和密封面。原始 3D 打印表面通常需要打磨、喷砂或抛光才能达到类似的表面效果。
第 3 章:材料选择——各有千秋
CNC可以加工极其广泛的材料:几乎所有金属(铝、钢、铜、钛、高温合金)、工程塑料(ABS、PC、POM、PEEK)、木材、蜡等。材料属性与大块材料相同——各向同性。 3D打印的材料选择更加有限,并且属性通常是各向异性的(Z轴强度低于XY平面)。然而,3D打印材料库正在迅速扩大:
- 树脂:标准、类 ABS、类 PP、耐高温、透明、柔韧
- 尼龙:PA12、PA11、玻璃填充、碳填充
- 金属:铝合金、钛合金、不锈钢、钴铬合金、高温合金
- 弹性体:TPU、TPE
- 高性能热塑性塑料:PEEK、PEKK、ULTEM
材料建议:如果零件必须承受高负载、高温或化学暴露并且需要各向同性特性,请优先考虑 CNC。如果材料特殊(例如钛)且几何形状复杂,3D 打印可能是唯一可行的选择。
第 4 章:成本模型 – 何时使用 CNC,何时使用 3D 打印?
成本是决策的核心因素。 CNC 的主要成本驱动因素:编程时间、夹具时间、刀具成本、加工时间。对于 3D 打印:材料成本、机器时间、后处理(支撑去除、打磨)。批量大小的影响非常不同:
- 单件或小批量(1-10件):3D 打印通常更便宜——无需工具,无需编程(自动切片)。 CNC 需要编程和夹具,每个零件的成本很高。
- 中小批量(10-100 件):取决于零件的复杂性。简单零件青睐CNC,复杂零件仍青睐3D打印。
- 中大批量(100-1000 件):CNC的边际成本下降,变得有优势。然而,对于尼龙或金属打印,MJF/DMLS 仍然具有竞争力。
- 非常大批量(>1000 件):注塑或铸造是最佳选择; CNC和3D打印都不适合。
我们提供免费的成本比较分析 - 上传您的图纸和数量,并排获取 CNC 和 3D 打印的报价。
第 5 章:几何复杂性 - 3D 打印的“杀手级功能”
当零件包含以下功能时,3D 打印通常是唯一可行的工艺:
- 内部通道/冷却通道:CNC 需要分体加工和焊接; 3D打印将它们一体成型,没有泄漏风险。
- 晶格/细胞结构:用于轻量化或骨内生长医疗植入物; CNC 不可能。
- 底切/不规则孔:CNC 需要多轴或 EDM,成本非常高。
- 薄壁(<0.5mm):CNC容易变形或断裂; 3D 打印可以轻松处理它们。
- 拓扑优化的形状:有机仿生结构几乎无法加工。
- 装配整合:将多个零件合二为一,减少组装步骤。
相反,如果零件主要由平面、圆孔、螺纹和垂直壁组成,则 CNC 可以提供更高的效率和精度。
第 6 章:交付时间——快与慢之间的权衡
对于紧急需求,交货时间至关重要。典型比较:
- 3D打印:SLA/SLS标准件24-48小时; MJF 3-5天;金属5-7天。无需编程或工具准备 - 非常适合“明天需要”场景。
- 数控系统:简单零件2-3天;中等复杂度 5-7 天; 5 轴零件 1-2 周。需要编程、夹具设计、工具准备、多次设置。
注意:加急 CNC(24 小时)是可能的,但成本可能会增加 2-3 倍。 3D打印的加急附加费要小得多。
第 7 章:后处理和二次操作
CNC 和 3D 打印零件通常都需要进行后处理才能满足最终规格。
- CNC后处理:去毛刺、热处理、表面处理(阳极氧化、镀铬、喷漆)。一般工艺成熟。
- 3D打印后处理:支持去除、打磨、喷砂、染色、化学平滑、热处理、CNC 精加工(针对关键配合表面)。 3D 打印的后处理通常更耗时且自动化程度较低。
我们提供一站式后处理服务,包括CNC精加工、抛光、喷砂、染色、热处理等,确保零件在交付时即可使用。
第 8 章:决策指南 – 帮助您选择的快速表格
根据您的核心需求,请参考下表快速做出决定:
| 您的要求 | 推荐流程 | 原因 |
|---|---|---|
| 高精度配合面(±0.01mm) | 数控系统 | 3D打印无法可靠地达到这样的精度 |
| 内部渠道复杂 | 3D打印 | CNC无法加工或成本过高 |
| 金属功能件(第1-10批) | 3D打印(DMLS) | 无需工具,速度快 |
| 金属功能件(批量>100个) | 数控系统 | 边际成本更低,准确度更高 |
| 外观型号(光滑表面) | SLA | 表面质量好,速度快 |
| 大型简易支架(>300mm) | 数控或 FDM | FDM成本更低,CNC精度更高 |
| 弹性体零件(密封件) | 3D打印(TPU) | 软橡胶CNC加工难度大 |
第 9 章:我们的混合制造——不止一种选择
通常,最好的解决方案不是“要么/或”,而是“两者”。我们提供 CNC 和 3D 打印相结合的混合制造:例如,3D 打印复杂的内腔作为毛坯,然后 CNC 精加工关键的配合表面;或 CNC 加工金属嵌件,然后在 3D 打印模具中对它们进行包覆成型。这种“加法+减法”的组合充分发挥了两种技术的优势。
我们的工程师将根据您的零件图纸、数量、材料、精度要求、预算推荐最佳工艺路线,并免费提供可制造性分析报告。
结论:没有绝对最好,只有最适合
回到最初的问题:CNC还是 3D打印 – 哪一个对你来说更好?答案取决于零件的几何形状、数量、材料、精度、预算和交货时间。看完这个对比,你应该有一个初步的想法了。如果您仍然不确定,我们的专家团队随时准备提供免费咨询。
👇 号召性用语:让我们帮助您做出最佳选择
无论你倾向于 数控加工 或 3D打印,或者想要探索混合制造——我们提供从设计优化到成品零件的一站式服务。上传您的图纸并获得免费的工艺比较报价。
我们的承诺:免费 DFM 分析、CNC 和 3D 打印双重报价、混合工艺建议、最快 24 小时交付。
📞
致电我们
免费工艺对比咨询
(30 分钟)
联系我们
或者只是说:“我有一个零件 - 请告诉我 CNC 打印还是 3D 打印哪个更好。”
Barry 将为您联系一位应用工程师。
⚙️CNC + 3D打印=无限可能⚙️
附:首次咨询的客户将免费获得一份“制造工艺比较报告”。询问时提及“工艺比较”。
曾巴里
YOVUTEK 高级制造工程师
(每天帮助客户在 CNC 和 3D 打印之间进行选择的人。)