简介:从“原始”到“成品”的关键飞跃
当一个 3D打印金属零件 从粉床中取出后,它还远未准备好交付。粘附在表面的未熔化粉末、支撑结构残余物、内部残余应力和粗糙的表面纹理——这些“打印时”的特征使得该零件不适合工程组装。事实上,后处理往往占金属3D打印总成本的30-60%,是决定最终性能、精度和成本的关键步骤。本文系统讲解了金属3D打印的后处理技术——从支撑去除、热处理、热等静压、CNC精加工、表面处理到质量检测——帮助您掌握从“毛坯”到“成品”的每一个步骤。
第一章:支架去除——第一次“手术”
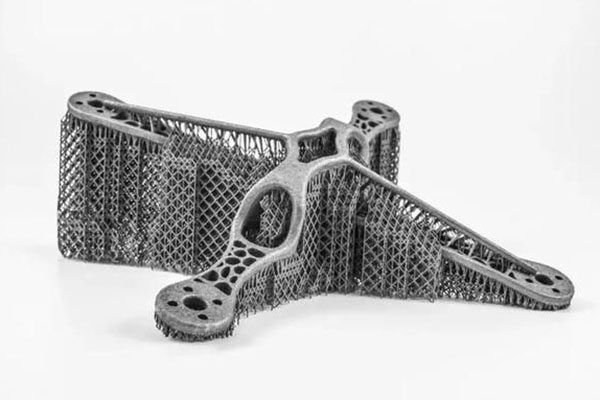
在金属 3D 打印过程中,角度小于 45° 的悬垂部分需要支撑结构以防止热变形和倒塌。打印后,必须移除这些支撑。支撑去除方法包括:
- 手动移除:使用钳子、锉刀、旋转工具等。适合简单支撑和小批量,但效率低且有损坏零件表面的风险。
- 机加工去除:数控铣削或线切割精确切除支撑。适用于高精度或大批量生产,但会增加编程和夹具成本。
- 电化学溶解:电解液中的阳极溶解可去除支撑物,而不会损坏部件。非常适合复杂的内部支撑,但设备投资较高。
- 消除振动:超声波或机械振动会使支撑件疲劳直至断裂。适用于薄壁支撑。
关键点:支撑设计和拆除方法应一起考虑。支撑物过密会增加去除难度和成本,而支撑物不足会导致打印失败。我们的经验:使用树状支撑或最小化接触面积,同时确保打印成功。
第 2 章:热处理——应力消除和微观结构控制
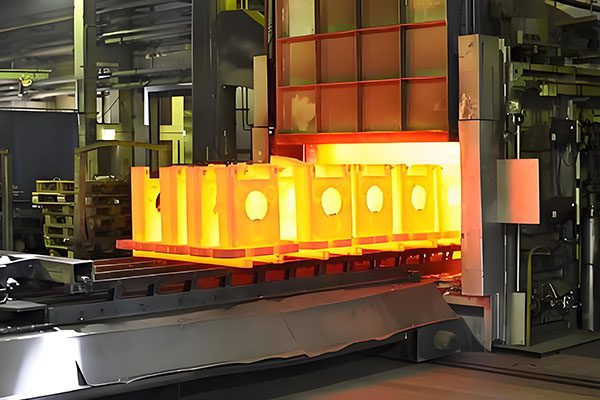
金属3D打印过程中极高的温度梯度和快速凝固会产生大量 残余应力 零件内部,这可能导致尺寸不稳定甚至破裂。热处理是消除应力、改善微观结构、调整机械性能的核心方法。
2.1 去应力退火
加热至重结晶温度以下(通常为绝对熔点的0.3-0.5倍)并保温,然后缓慢冷却。消除 80-90% 的残余应力并防止加工变形。例如,Ti6Al4V 应力消除通常在 480-650°C 下进行 2-4 小时。
2.2 固溶+时效(沉淀硬化)
适用于沉淀硬化型合金,如17-4PH不锈钢和Inconel 718。首先进行高温固溶处理(例如Inconel 718为980°C),然后快速冷却(水或油)以溶解合金元素;然后在中间温度(例如 720°C)下时效以沉淀纳米级强化相,显着提高强度和硬度。固溶+时效可以将Inconel 718的拉伸强度从900MPa提高到1200MPa以上。
2.3 完全退火
加热到转变温度以上,保温,然后炉冷以获得平衡的微观结构,降低硬度并提高延展性。适用于需要后续CNC加工的零件,使切割变得更容易。
2.4 高温均质化
对于成分偏析或各向异性严重的合金,长时间高温保温(如1200℃×24h)可促进元素扩散,使组织均匀化。通常用于镍基高温合金。
第 3 章:热等静压 (HIP) – 对抗内部缺陷的“终极武器”
热等静压 (HIP) 将零件置于高压容器中的高温(通常为熔点的 0.7-0.9 倍)和均匀压力(100-200 MPa)下,导致内部孔隙和未熔合缺陷塑性闭合和扩散结合。 HIP 后,密度从 ~99.5% 增加到 99.99% 以上,疲劳寿命提高 3-10 倍。
- 应用领域:航空航天、医疗植入物、核电——需要极高疲劳性能的领域。
- 典型参数:Ti6Al4V,920℃,100MPa,2小时; Inconel 718 在 1180°C、100 MPa 下持续 4 小时。
- 成本与收益:HIP设备价格昂贵(单次运行成本数千至数万元),但对于关键部件来说,它可以将疲劳寿命从几千次提高到百万次以上,极具成本效益。
我们与多家 HIP 服务提供商合作,提供一站式 HIP 处理和前后性能测试。
第 4 章:CNC 精加工 – 突破 3D 打印的精度极限
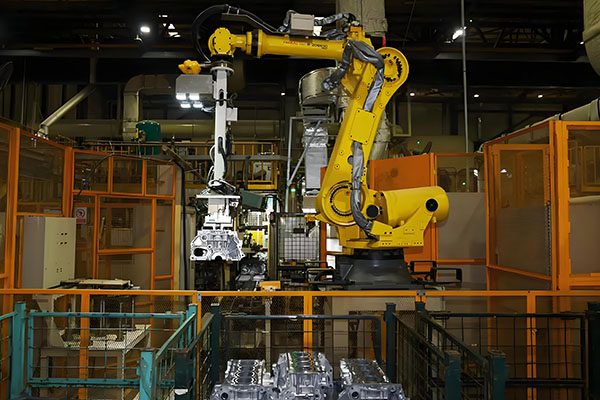
虽然金属3D打印可以实现±0.05-0.1mm的尺寸精度,但轴承座、配合表面和密封面等关键特征往往需要CNC精加工以达到±0.005-0.01mm的精度和Ra0.4以下的表面粗糙度。常见的 CNC 后处理操作包括:
- 车削:加工旋转特征(OD、ID、面)。
- 铣削:加工平面、槽、孔、螺纹等。
- 磨削:实现极高的尺寸精度和表面光洁度。
- 钻孔/攻丝:加工螺纹孔。
主要挑战:3D打印零件可能存在内部孔隙、硬度不均匀和残余应力。必须选择适当的切削刀具和参数以避免崩刃或刀具偏斜。我们采用“打印+数控”混合制造策略——首先打印复杂的内腔,然后数控精加工关键的外表面——将复杂性与精度结合起来。
第五章:表面处理——从粗糙到光滑的转变
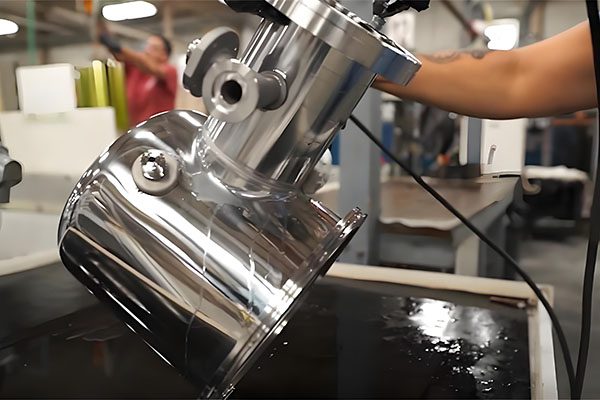
打印的金属零件通常附着有部分熔化的粉末颗粒(表面粗糙度 Ra6-12μm),并显示层线和支撑标记。表面处理可改善外观、减少摩擦并增强耐腐蚀性。
5.1 喷砂/珠喷砂
高压空气推动玻璃珠、氧化铝或钢砂去除烧结粉末和氧化皮,形成均匀的哑光表面。喷砂后表面粗糙度可达Ra3-5μm。适用于大多数金属零件,这是成本最低的表面处理。
5.2 化学抛光
浸泡在酸/碱溶液中会化学溶解突出的表面材料,降低粗糙度。适用于复杂的内腔和精细特征,但可能会改变尺寸——必须严格控制时间和温度。
5.3 电解抛光
在电解液中施加电压,以零件为阳极,优先溶解表面凹凸不平,实现镜面光洁度(Ra≤0.4μm)。适用于不锈钢、钛合金、钴铬合金;常用于医疗植入物和食品设备。
5.4 机械抛光
使用砂带、砂轮或砂浆进行手动或自动打磨可以实现非常高的表面质量,但对于复杂的内腔来说是劳动密集型、成本高且困难的。
5.5 涂层
为了进一步提高耐磨性、耐腐蚀性或电绝缘性,可以在 3D 打印金属部件上应用 PVD、CVD、电镀或阳极氧化等涂层。
第六章:质量检验——后处理效果的“评判者”
每个后处理步骤都必须经过验证。常见的检查方法包括:
- 尺寸检验:CMM(坐标测量机)根据图纸检查关键尺寸。
- 表面粗糙度测量:粗糙度仪测量Ra、Rz值。
- 内部缺陷检查:工业 CT 或超声波扫描可检测孔隙、未熔合、裂纹。
- 机械测试:拉伸、硬度、疲劳测试。
- 金相分析:观察微观结构、晶粒尺寸、孔隙率。
我们为每批提供完整的后处理检验报告,确保每个交付的金属零件都符合客户的规格。
第 7 章:后处理流程链的成本和交货时间
不同后处理技术的成本和时间差异很大。典型数据(对于 100mm³ 钛零件):
| 操作 | 时间 | 成本增加因素 | 典型应用 |
|---|---|---|---|
| 支撑移除(手动) | 0.5-2h | 1.0 | 简单的支撑 |
| 消除应力退火 | 2-4h | 0.2 | 所有零件 |
| 热等静压 (HIP) | 8-24h | 1.5-2.0 | 安全关键部件 |
| 数控精加工 | 1-4h | 1.0-3.0 | 高精度配合面 |
| 0.2-0.5h | 0.1-0.2 | 外观、除垢 | |
| 0.5-1h | 0.5-1.0 | 镜面处理,医用 |
结论:后处理决定成功
后处理 3D打印金属零件 不是一个可选的额外部分——它是决定一个零件是否满足工程要求的核心环节。从支撑去除到热处理,从HIP到CNC精加工,每一步都需要精心规划和严格控制。我们拥有完整的后处理生产线和丰富的工艺数据库,提供从设计到成品零件的端到端解决方案。如果您正在考虑金属 3D 打印,请联系我们 - 我们将推荐最佳的后处理路线。
👇 号召性用语:第一次就获得正确的 3D 打印金属零件
无论您需要 航空航天级钛零件, 医疗植入物, 或 复杂的模具镶件 – 我们的 3D打印金属零件 后处理服务提供一站式解决方案:支撑去除、热处理、HIP、CNC精加工和表面处理。
我们的承诺:免费的后处理评估、可追溯的检验报告、批次间的一致性、透明且可控的交货时间。
📞
致电我们
免费后期处理咨询
(30 分钟)
联系我们
或者只是说:“我的金属打印部件需要后处理 - 请评估。”
Barry 将为您联系一位后处理工程师。
🔧 打印只是开始 – 后处理才是关键 🔧
附:首次咨询的客户会收到免费的“后处理流程路线图”。询问时提及“后处理解决方案”。
曾巴里
YOVUTEK 增材制造后处理专家
(一位相信“后处理决定成败”的工程师。)