简介:缺陷会耗费时间和金钱——修复方法如下
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的十年里,我已经解决了数千个有缺陷的问题 注塑件 — 从短射和飞边到缩痕和翘曲。每个缺陷都有一个根本原因,通常与模具设计、工艺参数或材料处理有关。好消息:大多数缺陷都可以通过系统解决方案来预防或修复。在本指南中,我将引导您了解最常见的缺陷 注塑件,解释它们发生的原因,并提供实用的、经过验证的解决方案。我还将分享一个案例研究,我们消除了 15% 的废品率。无论您是成型商、设计师还是质量工程师,本指南都将帮助您实现更高的产量和更低的成本。
第一章:短射——不完全填充
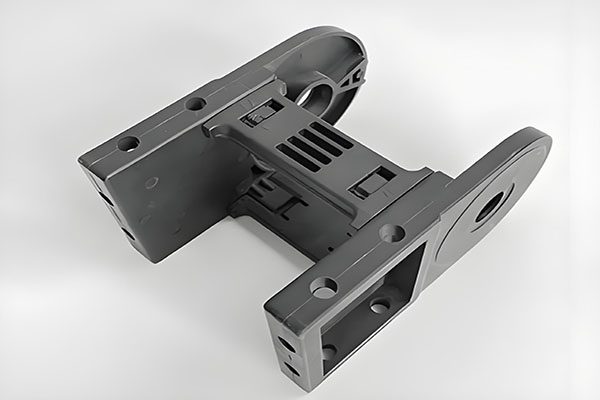
症状:流路末端填充不完全;缺少功能。
根本原因:
- 注射压力或速度不足。
- 熔体温度太低(粘度高)。
- 注射量不足(材料短缺)。
- 受限制的门或流道(尺寸过小)。
- 通风不良(空气滞留)。
解决方案 注塑件:
- 增加注射压力(达到机器极限)和速度(填充速度更快)。
- 将熔体温度提高 10–20°C(检查材料数据表)。
- 验证注射量 - 添加更多材料或增加缓冲。
- 将浇口或流道直径扩大 0.5-1 毫米。
- 在最后一个填充点添加通风口(深度 0.02–0.05 毫米)。
真实示例:客户的薄壁连接器 (LCP) 存在缺陷。我们将熔体温度从 350°C 提高到 370°C,并添加了真空排气口。短镜头消失了。
第 2 章:毛边 — 分型线处的多余材料
症状:从零件边缘延伸的薄塑料翅片。
根本原因:
- 锁模力太低(模具在压力下轻微打开)。
- 模具损坏或分型线磨损。
- 注射压力太高。
- 熔体温度太高(粘度低)。
解决方案:
- 增加夹紧吨位(计算所需吨位:投影面积×型腔压力)。
- 检查并重新研磨分型线表面。
- 降低注射压力或切换到型材填充(填充结束时降低压力)。
- 在材料范围内降低熔体温度。
对于 注塑件 对于薄壁,毛边尤其成问题,因为它很难去除。我们通过将锁模力从 200T 调整到 250T 并在型腔板后面添加支撑柱,解决了 64 腔模具上的飞边问题。
第 3 章:缩痕 - 表面凹陷
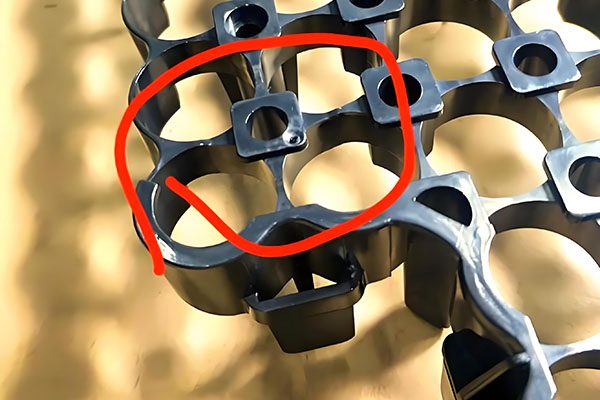
症状:表面上的小凹陷,通常与肋或凸台相对。
根本原因:
- 壁厚不均匀(较厚的部分冷却较慢,收缩较多)。
- 保压压力或时间不足。
- 模具温度低(在包装到达较厚区域之前表皮会冻结)。
解决方案:
- 重新设计零件:将筋厚度减少至公称壁厚的 50-60%。
- 增加保压压力(注射压力的 80-100%)和保压时间(直到浇口冻结)。
- 提高模具温度(10–20°C)以延迟结皮形成。
- 将浇口移近厚截面。
对于现有的 注塑件 对于凹痕,我们经常添加辅助“装饰”纹理来隐藏较小的凹痕,或使用气体辅助来挖空较厚的部分。
第 4 章:翘曲 — 尺寸扭曲
症状:弹出后零件弯曲、扭曲或弓形。
根本原因:
- 冷却不均匀(腔体之间存在温差)。
- 玻璃纤维的取向导致各向异性收缩。
- 填充不足或填充不平衡。
- 顶出力使热部件变形。
解决方案:
- 优化冷却回路设计 - 对复杂形状使用随形冷却。
- 提高模具温度均匀性(检查冷却剂流量)。
- 对于玻璃填充材料,设计浇口以使纤维与主应力方向对齐。
- 顶出后使用固定装置在约束下冷却零件。
- 调整填充轮廓以从浇口向外填充。
在一种情况下, 注塑件 (PA66+30%GF) 翘曲2毫米。我们在型芯侧添加了冷却通道并减少了顶出杆力。翘曲度降至 0.3 毫米。
第 5 章:熔接线(熔合线)——可见流动前沿
症状:两个熔体前沿相遇的可见线;强度降低。
根本原因:
- 多个浇口或围绕核心流动。
- 熔体温度低导致熔合不良。
- 注射速度不够。
- 焊缝位置排气不良。
解决方案:
- 提高熔体温度和注射速度以提高流动前沿温度。
- 移动浇口位置以将熔接线移至非外观区域。
- 添加溢流井(小口袋)以将焊缝推出零件。
- 使用顺序阀浇口消除熔接线。
对于结构 注塑件,熔接线使强度降低高达 80%。我们通过改用单浇口并添加热流道解决了承载部件故障。
第 6 章:空隙和气泡 - 内部气穴
症状:厚切片(X 射线或切割切片)内可见气泡。
根本原因:
- 厚的部分,外皮在中心收缩之前冻结。
- 低背压允许滞留空气。
- 材料中的水分(水解)。
解决方案:
- 增加保压压力和压缩材料的时间。
- 降低熔体温度以降低收缩率。
- 重新设计带有挖空厚部分的零件。
- 彻底干燥材料(检查水分分析仪)。
- 增加背压 (50–100 psi) 以去除熔体中的空气。
第 7 章:银色条纹/展开 — 表面条纹
症状:表面有银色条纹,通常靠近浇口。
根本原因:
- 材料中的水分(蒸发并导致气泡拉伸)。
- 材料退化(过热)。
- 污染(不同的聚合物)。
- 背压不足。
解决方案:
- 预干材料:ABS 80°C/2-4h、尼龙 80°C/4-6h、PC 120°C/3-4h。
- 降低熔体温度并检查停留时间。
- 在更换材料之间彻底清洗料筒。
- 将背压增加至 50–100 psi。
第 8 章:烧痕 — 来自滞留空气的黑点
症状:流动终点处有棕色或黑色烧焦痕迹。
根本原因:
- 空气被困在型腔中并被压缩,导致绝热加热。
- 熔体温度过高(热降解)。
- 注射速度太高。
解决方案:
- 在最后一个填充点添加通风口(深度 0.02–0.05 毫米,宽度 5–10 毫米)。
- 降低最终填充量 10-20% 的注射速度。
- 较低的熔化温度。
- 对关键模具使用真空排气。
第 9 章:喷射 — 蛇状流痕
症状:门附近呈波浪状、不规则图案。
根本原因:
- 浇口太小,导致高速注射。
- 熔体温度低(流动性差)。
- 注射速度太高。
解决方案:
- 加大闸门或使用扇形闸门以减慢进入速度。
- 提高熔体温度和模具温度。
- 降低第一阶段注射速度。
第 10 章:汇总表 — 缺陷、原因和快速修复
| 缺陷 | 主要原因 | 快速修复 |
|---|---|---|
| 短射 | 低压/低温 | 提高注射速度和熔体温度 |
| 闪光灯 | 锁模力低 | 增加吨位或降低压力 |
| 缩痕 | 厚款 | 增加保压压力/时间 |
| 翘曲 | 冷却不均匀 | 优化冷却回路 |
| 熔接线 | 低熔体温度 | 提高温度和速度,添加溢出 |
| 虚空 | 包装不足 | 增加保压压力和时间 |
| 银色条纹 | 水分 | 干燥物料,增加背压 |
| 烧痕 | 滞留空气 | 添加通风口,降低最终速度 |
第 11 章:案例研究 — 将废品率从 15% 减少到 2%
一家生产汽车传感器外壳 (PBT+30% GF) 的客户有 15% 的废品,主要是短射、飞边和熔接线。我们进行了系统的根本原因分析:
- 短镜头:模具温度太低(60°C)。升至80°C。
- 闪光灯:夹紧力不足(150T)。增加到200T。
- 熔接线:添加溢流井并将注射速度提高 20%。
更改后,废品率降至 2%,每月为客户节省 50,000 美元。的 注塑件 通过了所有质量检查。这表明结构化的缺陷消除方法是有回报的。
结论:缺陷预防从理解开始
每一个缺陷 注塑件 有根本原因和解决方案。通过应用本指南中的原则和修复方法,您可以显着提高零件质量并减少废品。我们帮助客户排除现有模具的故障并设计新模具,从一开始就避免缺陷。如果您正在努力解决反复出现的缺陷,请将您的零件图和工艺数据发送给我。我将提供免费分析并建议纠正措施。让我们将您的废料转化为利润。
👇 需要帮助解决注塑缺陷吗?
描述您的缺陷,发送照片或绘图,我将免费诊断根本原因。我将提供可行的解决方案,如果需要,还会提供模具修改或新工具的报价。
📞
打电话给巴里
直接工程线
(我回答缺陷问题)
联系我们
不确定您看到了什么缺陷?只需说:“巴里,这是我扮演的角色的照片——怎么了?”我来帮忙鉴定一下。
🔧 修复缺陷。提高产量。省钱。 🔧
附:当您发送电子邮件时提及“缺陷指南”,我将向您发送工艺参数优化清单。
曾巴里
YOVUTEK 高级制造工程师
(10 多年对注塑零件进行故障排除 - 从短射到缩痕。让我帮助您消除缺陷。)