简介:一场价值百万美元的“内置边缘”灾难
三年前,我们接到一位新能源行业客户的紧急电话。他们的生产线已经停止——海上风电转换器的关键铜合金散热器在 CNC 加工过程中连续出现 12 个报废件。每个毛坯的成本为 8 万日元,并且已经投入了一百多个小时的加工时间。但由于严重的积屑瘤,工具在短短几分钟后就会失效,并且表面光洁度始终达不到所需的 Ra0.8。
Dave 赶到现场,看着正在加工的 C18150 铬锆铜零件,说了一句我永远不会忘记的话:“这不是机器问题,而是材料出现问题。铜导热速度太快;切削热量在冷却液带走之前就被工件吸收了。刀尖温度立即飙升,材料软化、粘连和切屑——形成恶性循环。”
这个案例完美地说明了铜合金的典型困境 数控加工服务. 随着能源设备对功率密度和可靠性的要求越来越高,铜合金以其优异的导电性和导热性而被广泛应用。但它们的可加工性常常被设计师低估。今天,我想系统地讨论一下铜合金加工面临的挑战和解决方案。
第1部分:铜合金的性能及其加工难度
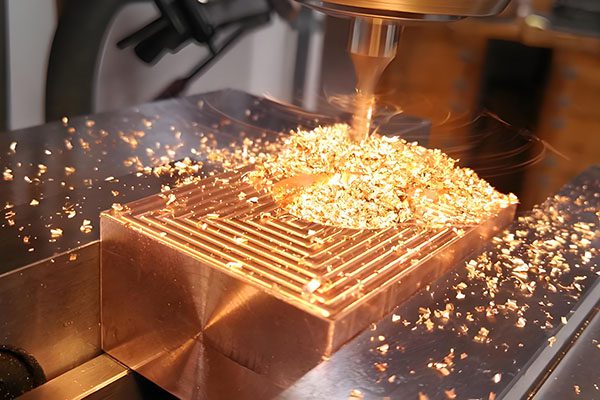
铜合金不是单一材料,而是一个大家族。从纯铜(C11000)到铬锆铜(C18150),从铍铜(C17200)到铜镍硅(C70250),加工特性差异很大。但他们有一个共同的特点: 高导热性、高延展性、工具附着性强.
1.1 热导率:切削热的隐藏杀手
铜的导热系数是钢的5-8倍(纯铜~400 W/m·K,普通钢~50 W/m·K)。切削过程中,产生的热量在冷却液将其带走之前就被工件迅速传导走。刀尖温度急剧升高,导致:涂层软化、材料粘附、切削刃微崩裂以及表面质量下降。
测量数据:在相同切削参数下,加工C18150铜合金时刀尖温度比加工45#钢时高200-300℃。这就是为什么铜合金加工对刀具寿命具有如此巨大的影响。
1.2 塑性变形:切屑控制挑战
铜合金的延伸率通常为 15-40%,因此具有很高的延展性。切屑很难折断,通常会形成长而细的切屑,缠绕在刀具上。这不仅会影响表面光洁度,还会导致刀具损坏或划伤工件。 Tom 说:“加工铜时,只要看切屑即可。好的切屑又短又断;坏的切屑可以在主轴上缠绕三圈。”
1.3 材料硬度:从“软”到“硬”的广泛范围
纯铜的硬度仅为 HV 50-80,切割起来就像“橡皮糖”。相比之下,经过热处理的铍铜可以达到 HV 400+,使其与淬火钢一样难以加工。不同牌号需要完全不同的刀具材料和切削参数。 Jeff 指出:“在铍铜上使用纯铜参数,插入件不会持续三分钟。相反,在纯铜上使用铍铜参数会浪费效率。”
第 2 部分:铜合金加工的主要挑战和解决方案
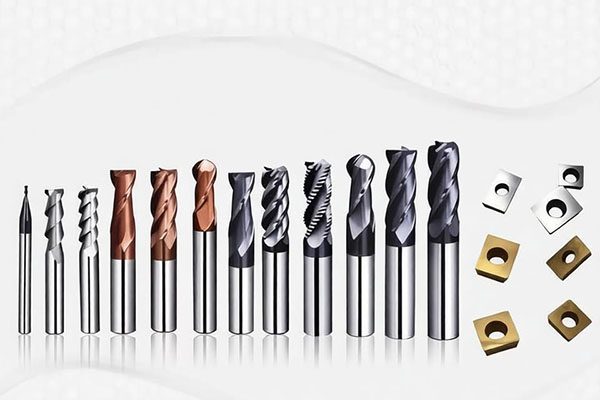
挑战一:刀具快速磨损
铜合金的高导热性导致刀尖温度极高,从而导致刀具磨损比加工普通钢时快得多。实测数据表明,加工C18150铜合金时,标准硬质合金刀片的刀具寿命仅为加工45#钢时的30-40%。
| 铜合金类型 | 推荐工具 | 涂层 | 长笛 | 应用 |
|---|---|---|---|---|
| 黄铜 (H62/H59) | 硬质合金立铣刀 | 无涂层/氮化钛 | 2-3 笛 | 一般粗加工/精加工 |
| 铜/无氧铜 | 超细晶粒硬质合金 | DLC / 无涂层 | 2 笛 | 电极、防焊 |
| 青铜/铍铜 | 硬质合金/聚晶金刚石 | 氮化钛/类金刚石碳 | 3 笛 | 中等硬度材料 |
| 钨铜/硬铜 | PCD/超细硬质合金 | 聚晶金刚石 / 金刚石金刚石 | 3 笛 | 耐磨、精度高 |
解决方案:使用专门的涂层工具。 PVD涂层(如AlTiN、TiSiN)具有更好的耐高温性能,可提高刀具寿命2-3倍。对于高硬度铜合金,建议采用超细晶粒碳化物基体结合金刚石涂层。采用“大切深、小进给”策略,减少切削区热量集中。
挑战二:表面质量不稳定
铜合金加工容易产生积屑瘤 (BUE),从而降低表面粗糙度。在精加工过程中,积屑瘤的周期性脱落会在工件上留下“鱼鳞”痕迹。
解决方案:提高切削速度以超过积屑瘤形成的临界温度(通常 >200 m/min)。使用精确指向切削区域的高压冷却液(>50 bar)来冷却并冲走切屑。对于镜面铜件,留0.05-0.1毫米的精加工余量,并使用单晶金刚石刀具进行最终道次。
挑战三:尺寸精度控制
铜合金的热膨胀系数是钢的1.5-2倍(纯铜~17×10⁻⁶/K,钢~12×10⁻⁶/K)。加工过程中的温度变化会导致尺寸漂移,特别是在大型薄壁零件中。
解决方案:采用“粗加工→自然时效→精加工”的工艺顺序,以消除应力。对于精密零件,在控温车间(20±1°C)进行精加工,并在最终切割前让工件平衡至少4小时。对温度补偿值进行编程,以根据测量的温度自动调整刀具路径。
第三部分:能源设备和工艺优化中的典型应用
能源设备对铜合金部件要求极高的精度和可靠性。以下是一些典型应用以及相应的优化策略:
3.1 风电变流器散热器
材质:C18150铬锆铜
挑战:大尺寸(800×600×50毫米),薄壁(最小3毫米),平整度要求0.05毫米
解决方案:双面铣削工艺 - 粗加工一侧,翻转并粗加工另一侧,然后在精加工之前消除应力。采用真空吸盘,避免夹紧变形。精加工高速铣削:主轴转速 12,000 rpm,进给量 800 mm/min,切削深度 0.1 mm。
3.2 电动汽车转子端环
材质:C11000纯铜
挑战:高纯铜(导电率>100%IACS),复杂曲面,跳动要求0.02mm
解决方案:使用车铣加工中心在一次安装中完成所有功能。金刚石涂层刀具,切削速度 300 m/min。使用微量润滑 (MQL) 进行精加工,以避免冷却液残留影响电气性能。加工后立即进行去应力退火(280℃,2小时)。
3.3 超导磁体冷却通道
材质:Cu-OFE无氧铜
挑战:深孔钻削(直径8毫米,深度300毫米),内表面粗糙度Ra0.4,无毛刺要求
解决方案:深孔深孔深孔钻削 — 每 50 毫米缩回一次以清除切屑。高压冷却液 (100 bar) 引导通过刀具,以确保排屑。最后进行铰孔,留 0.05 毫米余量。使用毛刺刷进行内部抛光。
第 4 部分:我们的铜合金加工实践
基于超过 500 种铜合金零件的经验,我们建立了以下核心工艺指南:
- 工具选择矩阵:按铜合金等级推荐的刀具材料。纯铜:金刚石涂层或PCD;铬锆铜:AlTiN涂层硬质合金;铍铜:TiSiN 涂层超细晶粒碳化物。
- 切削参数数据库:涵盖 20 多种铜合金的参考表,包括切削速度、每齿进给量、切削深度,并根据实际数据不断优化。
- 冷却策略:高压冷却液 (50-100 bar) 精确指向切削区域,以降低刀尖温度。对于禁止冷却剂残留的部件,请使用微量润滑或低温冷却(液氮)。
- 压力控制:对于精密零件,按照“粗加工+时效+精加工”的顺序,精加工前进行应力测量,确保残余应力在可接受的范围内。
- 检验标准:使用坐标测量机测量关键尺寸,使用粗糙度测试仪测量表面质量,对于高电导率零件,检查电导率是否有任何变化。
Dave 说:“加工铜合金就像驯服一匹马——你无法对抗它;你必须顺应它的本性。了解它的热行为、延展性和应力模式是找到‘恰到好处’的参数组合的关键。”
结论:从“边缘构建噩梦”到“稳定交付”
回到那个风电项目。经过两周的工艺开发,我们实施了一项新计划:改用 AlTiN 涂层刀具,将切削参数优化至 180 m/min,并引入高压冷却液。接下来的 12 个零件全部一次性通过,表面光洁度始终保持在 Ra0.6-0.8,刀具寿命从每个零件 3 个刀片提高到每个零件 0.5 个刀片。
客户的质量总监说:“你们不仅解决了加工问题,还帮助我们建立了完整的铜合金工艺系统。”
如果您正在开发用于能源设备的铜合金部件或面临加工困难,请与我们联系。我们的 数控加工服务 帮助您从“累积边缘噩梦”转变为“稳定交付”。
👇 行动号召:停止铜合金加工
无论您需要 风电散热器, EV电机端环, 超导冷却通道, 或 高导精密元件 — 我们的 数控加工服务 帮助您克服铜合金加工挑战。
我们的承诺:500+铜合金零件经验,20+材质数据库;从刀具选择到工艺优化的完整解决方案;关键尺寸±0.01毫米,表面粗糙度Ra0.4可达到。
或者只是说:“我想看看这个价值数百万美元的边缘案例是如何解决的。”
Barry将安排深入的技术讨论,分享铜合金加工的完整工艺体系和实测数据。
🔧 将铜合金挑战变成日常 🔧
附:如果您正在开发用于能源设备的高精度铜合金部件,请在设计阶段联系我们进行工艺审查。我们的数据显示,早期参与可以将模具成本降低 30-50%,并将加工交货时间缩短 20-40%。
曾巴里
YOVUTEK 高级机械师
(走出“积屑瘤噩梦”的铜合金加工专家)