简介:成本超支的真实案例
去年,一位汽车零部件客户找到我们开发 注塑模具 对于新车型。项目预算:200万元人民币,周期:12周。一切都按计划进行——直到模具试验。零件出现严重的缩痕和翘曲,需要修改模具。
第一次修改:两周,30万人民币。第二次修改:再两周,再加30万元。当第三轮改造完成时,总成本已飙升至320万元人民币,交付时间比原计划晚了六周。客户的项目经理面色凝重,我们的团队也疲惫不堪。
戴夫在事后剖析中表示:“这个项目的问题不在于加工精度,而在于设计阶段就内置了成本风险。从材料选择到浇口位置,从冷却通道到顶针布局,每一个决定都会影响最终成本。”这个案例让我意识到成本控制不是从生产开始的,而是从设计第一天就开始的合规性要求。
第 1 部分:设计阶段 — 80% 的成本在此确定
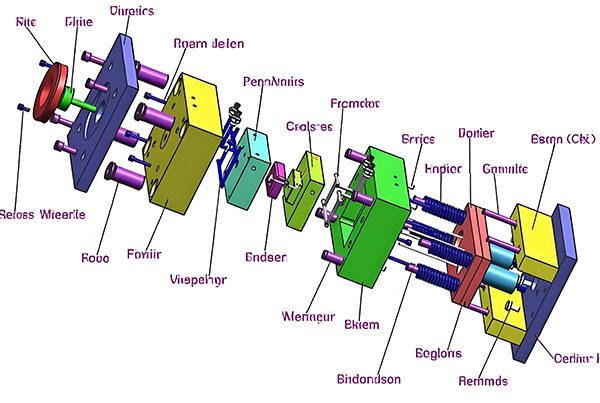
行业数据显示,80%的模具成本是在设计阶段决定的。随后的加工、装配和模具试验仅影响剩下的 20%。这意味着成本控制的第一道防线不在车间,而是在设计室。
1.1 选材成本逻辑
许多设计师倾向于选择“最好”的材料,而不是“最合适”的材料。服用 模具钢 例如,S136的成本比P20高3-4倍,但其寿命仅为P20的两倍。对于需要少于10万次循环的项目,P20实际上更经济。
合规要求:建立综合评估产量、精度要求、模具寿命的选材矩阵。对于500,000次循环以下的生产运行,优先考虑P20或718H;对于超过 100 万次循环的运行,请考虑 S136 或 H13。莎拉说:“选择材料不是要选最贵的,而是要选对的。就像买鞋一样,跑马拉松的跑鞋,越野的登山鞋。用错了,无论多贵,都没用。”
1.2 分型线和滑道中的成本陷阱
每增加一个复杂的分型线或滑动机构,成本就会增加 15-25%。本来可以设计为平坦分型线的零件,如果改为设计为复杂的弯曲分型线,加工时间可能会从 3 天增加到 10 天,EDM 电极数从 2 个增加到 8 个。
合规要求:在设计评审阶段,对分型线复杂性进行定量评估。曲率半径小于R5的区域需要附加加工难度标记。戴夫的智慧是:“如果你可以使用平坦的分型线,就不要使用弯曲的分型线。如果你可以使用滑块,就不要使用升降机。每一次简化都会降低成本。”
第 2 部分:加工阶段 — 平衡精度和效率的艺术
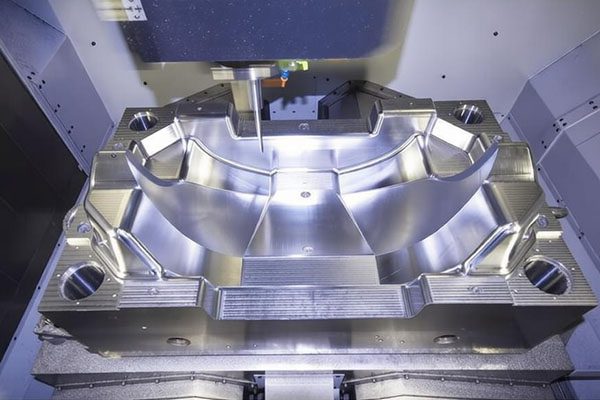
一旦进入加工阶段,成本控制就变成了平衡精度和效率。过度追求精度浪费时间和金钱;精度不够会导致返工和报废。
2.1 公差分配的优化策略
许多设计师默认采用“一刀切”的公差标注——每个尺寸±0.01mm。但实际上,这种精度水平需要线切割、高精度 CNC 和多次检查,成本比标准公差高 2-3 倍。
合规要求:区分关键尺寸和非关键尺寸。对于关键配合面使用 ±0.01mm,对于非关键尺寸使用 ±0.05-0.1mm。测量数据表明,优化公差分配可降低加工成本 15-25%。 Jeff 说:“公差并不总是越严格越好,而是需要适当。在不需要的孔上指定 ±0.01 毫米就像把钱扔到水里一样。”
2.2 电极和电火花加工的成本控制
EDM(放电加工)是模具制造中最耗时的工艺之一,电极设计直接影响EDM成本。精心设计的电极可以同时加工多个区域,从而减少设置时间。
合规要求:在电极设计时,采用“组合电极”策略,将多个放电区域合并为单个电极。此外,优化放电参数——粗加工采用大电流提高效率,精加工采用小电流保证表面质量。汤姆的经验:“如果一个电极可以完成这项工作,切勿使用两个电极。每种设置的成本都超过放电时间本身。”
第 3 部分:装配和模具试验——隐藏成本的“黑洞”
装配和模具试验是模具项目中最容易被忽视的成本领域。许多项目在设计和加工过程中节省了资金,但在试验阶段却要收回成本,然后再收回一些资金。
3.1 装配精度控制
装配质量直接影响所需的试模次数。顶针间隙不当会造成顶出痕迹;定位不良的滑块可能会导致尺寸偏差。每一次失败的试验都意味着数千甚至数万的成本损失。
合规要求:建立一个装配工艺检查表,涵盖顶针间隙、滑动平滑度和分型线配合等关键指标。组装后,进行水流测试和干循环测试,以便及早发现问题。杰夫说:“在装配过程中多花一天时间进行检查,可以节省试验期间一周的返工时间。数学很简单。”
3.2 试模计数的量化管理
行业数据显示,模具通常需要 3-5 次试验才能达到生产就绪状态。但通过优化设计和仿真,这可以减少到 1-2 次试验。每次试验的成本——包括材料、设备、人工和检验——从几千到几万元人民币不等。
合规要求:在试验前进行模流分析,以预测填充、保压、冷却和翘曲性能。根据模拟结果优化工艺参数以减少试验次数。 Sarah 的见解:“模流分析不仅仅是一种可有可无的工具,它还是一种节省成本的工具。一天的模拟可以节省一周的试用时间。这种投资回报率比大多数投资都要好。”
第 4 部分:合规要求——成本控制的制度框架
成本控制与“意识”无关——而是与系统有关。我们建立了完善的成本合规管理体系:
4.1 设计评审制度
每一张模具设计图都必须经过设计、工艺、机械加工、装配和质量团队的联合审查。审查项目包括:材料选择的合理性、分型线的复杂性、公差分配的合理性、机械加工性、装配性、检查性。任何异议都必须通过设计修改来解决。
戴夫说:“以前,设计师会完成图纸,然后把它们从墙上扔到车间地板上。机械师会说‘这不可能制造出来’,我们会浪费时间来来回回。现在我们在设计过程中解决问题——更不用说相互指责了。”
4.2 成本预算和跟踪
在每个项目开始之前,都会制定详细的成本预算,包括材料、加工、装配和试验成本。在执行过程中,每周将实际成本与预算进行比较,并对任何偏差发出预警。
测量数据:实施成本跟踪后,我们的项目成本超支率从32%下降到11%。杰夫说:“成本不是计算的,而是管理的。如果你不注意它们,它们就会偷偷溜走。”
4.3 供应商合规管理
对于热处理、电镀、电火花线切割等外包工艺,建立供应商资质和定期审核制度。确保供应商的工艺能力、质量体系、交付绩效满足要求,避免因供应商问题造成返工和延误。
汤姆的建议是:“便宜并不总是好的,尤其是在模具制造领域。选择供应商时,不要只看价格,还要看能力。如果便宜的供应商报废了你的零件,那么任何节省的费用都会消失,甚至更多。”
第 5 部分:数据驱动的成本优化
根据我们包含 3000 多个模具的成本数据库,我们确定了以下成本优化模式:
- 每投入1元用于设计优化 节省机加工费10元,试模费30元
- 松弛公差0.01mm 加工时间缩短 15-20%,刀具寿命延长 20-30%
- 将试验次数从 5 次减少到 2 次 项目总成本降低 15-25%
- 标准组件使用量增加 10% 模具成本降低 3-5%
- 随形冷却设计 注射周期时间缩短 20-40%,总体成本降低 10-15%
结论:成本控制从设计的第一天开始
超支120万元的项目成为ymolding成本管理的转折点。自此,我们建立了从设计到生产的端到端成本合规体系。
Dave说得好:“成本控制不是为了省钱,而是为了赚钱。节省的每一块钱都是纯利润。而最好的节省方法是在设计时正确花钱。”如果您正在开发 注塑模具 或者想要优化现有模具的成本结构,请联系我们。我们的 模具设计 审核服务帮助您从源头控制成本。
👇 行动号召:从第一天起就确保您的模具成本合规
无论你是在开发 注塑模具 或寻求优化现有模具的成本结构 - 我们的 模具设计审查 服务帮助您从源头控制成本,避免设计阶段的“成本陷阱”。
我们的承诺:基于3000+模具成本数据库,量化成本优化建议;从材料选择到公差分配、从电极设计到减少试验次数的端到端合规性管理。
📞
致电我们
直接致电免费成本优化咨询
(30 分钟免费设计评审)
联系我们
或者直接说:“我想看看那个120万元超支的项目是如何优化的。”
Barry 将安排一次技术讨论,分享该项目的完整事后分析和成本优化计划。
📊设计节省1元,生产节省10元📊
附:如果您正在开发新模具,我们建议您在设计阶段联系我们进行成本审查。我们的数据显示,设计期间的优化成本是试验期间优化的 1/10,是生产期间优化的 1/100。
曾巴里
YOVUTEK 高级机械师
(有人相信好的设计比好的机械加工能节省更多的钱。)