简介:热管理的核心
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。每个电子设备——从智能手机到电动汽车逆变器——都会产生热量。如果没有有效的冷却,性能就会下降,组件会发生故障,可靠性也会直线下降。这就是散热器的用武之地。当现成的散热器不适合您独特的 PCB 布局、外壳或气流模式时,您需要 定制数控加工。在本指南中,我将引导您完成设计和加工电子产品定制散热器的整个过程。您将了解材料选择(铝 6061、6063 与铜)、翅片几何形状优化、薄翅片的加工策略、表面光洁度(阳极氧化、镀镍)和热性能测试。我还将分享一个案例研究,其中我们通过鳍片优化将 CPU 散热器的热阻降低了 25%。无论您是针对电力电子、LED 照明还是高性能计算进行设计,这些见解都将帮助您充分利用 定制数控加工.
第 1 章:为什么通常需要定制散热器
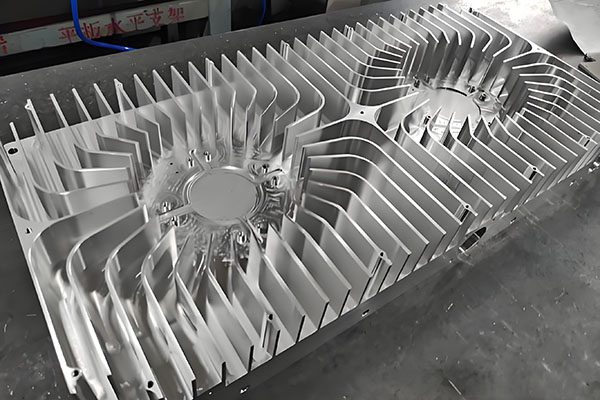
标准挤压或冲压散热器价格便宜且容易获得,但它们很少能完美贴合。您的 PCB 可能在非标准位置有组件,您的外壳可能有高度限制,或者您的气流可能是定向的。 定制数控加工 允许您使用以下方式创建散热器:
- 与您的 PCB 相匹配的精确安装孔图案。
- 定制翅片高度、厚度和间距。
- 复杂的底座形状,带有用于电容器或连接器的切口。
- 集成安装功能(凸台、螺纹)。
- 优化翅片方向以实现强制或自然对流。
对于中低产量(1–1,000 件), 定制数控加工 通常是最具成本效益和最灵活的方法。
第 2 章:材料选择 – 铝与铜
CNC 加工散热器最常见的材料是铝合金和铜。他们的比较如下:
- 铝6061:良好的导热性(167 W/m·K)、优异的机械加工性、低成本、轻量化。最适合大多数电子产品。
- 铝6063:导热率(200 W/m·K)比6061稍好,但强度较差。通常用于挤压散热器,但也可加工。
- 铜 (C110):优异的导热率 (385 W/m·K) — 几乎是铝的两倍。但它笨重、昂贵且难以加工。用于高功率应用(IGBT、激光二极管)。
对于大多数人来说 定制数控加工 散热器项目,我推荐6061铝。它在热性能、可加工性和成本之间取得了最佳平衡。如果您需要在狭小的空间内实现最大程度的传热,那么铜就是答案,但要做好更高成本和重量的准备。
第 3 章:鳍片几何形状优化——性能的关键
散热器的热性能由其表面积和气流决定。对于 定制数控加工,您可以完全控制翅片几何形状。关键参数:
- 翅片厚度:典型范围 1–3 毫米。较薄的翅片增加了表面积,但更难加工(偏转、破损)。对于 CNC,最小翅片厚度约为 0.8 毫米(铝)、1.5 毫米(铜)。
- 翅片间距(节距):2-5 毫米是常见的。更紧密的间距会增加表面积,但会减少气流。对于自然对流,间距>5毫米;对于强制通风(风扇),间距可以为 2-3 毫米。
- 翅片高度:较高的翅片会增加表面积,但尖端处的效率会降低。最佳翅片高度取决于底座厚度和气流。对于 CNC,高度可达 50 mm 是实用的;较高的翅片需要特殊的工具。
- 基底厚度:典型值 3–6 毫米。较厚的底座可以更均匀地传热,但会增加重量和成本。
我们使用 CFD 模拟(计算流体动力学)来优化适合您特定气流的翅片几何形状。在一个项目中,我们将散热片数量从 8 个增加到 12 个(基座尺寸相同),并将热阻降低了 25%。
第 4 章:加工挑战 - 薄翅片和公差
加工散热器与加工实心块不同。又薄又高的翅片在切削力的作用下会发生偏转并且会振动(颤振)。为了成功 定制数控加工 散热器,我们使用:
- 高速加工 (HSM):轻径向啮合(刀具直径的 5-10%)和高轴向深度。这减少了切削力和热量。
- 摆线铣削:圆形刀具路径保持持续啮合,防止颤动。
- 锋利、抛光的立铣刀:带 AlTiN 涂层的 2 刃或 3 刃硬质合金。锋利的刀具可减少切削力。
- 真空夹具:固定薄底板而不变形。
- 支撑肋:对于非常高的翅片,我们添加了临时支撑肋,这些肋在加工后被移除。
我们的翅片厚度公差为 ±0.05 毫米,翅片间距为 ±0.03 毫米,这对于保持一致的热性能至关重要。
第 5 章:表面光洁度和涂层
表面光洁度影响热性能(辐射传热)和耐腐蚀性。对于 定制数控加工 散热器,我们提供:
- 机械加工状态:Ra 1.6–3.2 µm。对于大多数应用来说是可以接受的。
- 介质喷砂(玻璃珠):产生均匀的哑光效果(Ra 2–4 µm)。增加辐射表面积。
- 透明阳极氧化:薄氧化层 (5–15 µm) 可提高耐腐蚀性和电绝缘性。增加轻微的热阻,但可以忽略不计。
- 黑色阳极氧化:改善辐射传热(发射率从 0.1 增加到 0.8)。黑色阳极氧化散热器的自然对流效率可提高 10-15%。
- 镀镍:用于铜散热器,防止氧化。
对于自然对流应用(无风扇),强烈建议进行黑色阳极氧化处理。
第 6 章:热界面材料 (TIM) 和装配
散热器的好坏取决于其与热源的接触。对于 定制数控加工,我们将底座加工至 0.05 毫米或更好的平面度。那么我们推荐使用热界面材料(TIM):
- 导热硅脂:最佳性能,混乱。对于CPU/GPU。
- 导热垫:清洁、易于组装,但导电率较低。用于 LED 或电源模块。
- 相变材料: 平衡性好。
我们还提供用于安装的螺纹孔或螺柱——直接加工到底座中。
第 7 章:案例研究 – CPU 散热器优化
客户需要为嵌入式计算机定制 CPU 散热器。原始设计:60×60×25 mm,8 个翅片(1.5 mm 厚,3 mm 间距),6061 铝,机械加工表面。热阻:0.85°C/W。我们优化了:
- 翅片数量增加到 12 个(1.2 毫米厚,2.5 毫米间距)——底座尺寸相同。
- 黑色阳极氧化处理(发射率 0.8)。
- 底座平整度从 0.1 毫米提高到 0.03 毫米。
新的热阻:0.63°C/W — 提高 26%。的 定制数控加工 由于加工时间增加,成本仅增加 15%。客户批准了,CPU 现在运行温度为 12°C。
第 8 章:定制散热器的成本驱动因素
了解驱动因素 定制数控加工 成本可帮助您优化设计:
- 翅片数量:更多的翅片=更长的加工时间。将翅片数量从 8 个增加到 12 个,循环时间增加 50%。
- 翅片厚度:更薄的翅片需要更慢的进给速度和更小的工具,从而增加成本。
- 基底厚度:较厚的基底会增加材料去除时间。
- 公差: 翅片间距公差较小 (±0.02 mm) 需要较慢的加工速度。
- 表面光洁度:阳极氧化每个零件增加 1-3 美元;黑色阳极氧化稍多一些。
- 数量:大批量降低了每个零件的成本(设置摊销)。
我们提供免费的 DFM 建议,以在不牺牲性能的情况下降低成本。
第 9 章: CNC 加工散热器的设计清单
- 大部分应用均使用 6061 铝;铜具有极高的功率。
- ☐ 翅片厚度 ≥ 1 毫米(铝),≥ 1.5 毫米(铜)。
- ☐ 翅片间距:2–5 毫米(强制通风)或 5–10 毫米(自然对流)。
- ✓ 翅片高度 ≤ 50 mm,以实现可加工性。
- □ 底座厚度 3-6 毫米。
- 指定安装面上的平面度 ≤ 0.05 mm。
- 向翅片尖端添加倒角以减少锋利边缘。
- ✓ 黑色阳极氧化,用于自然对流;用于强制空气的透明阳极氧化。
第 10 章:总结 – 优化性能和可制造性
定制数控加工 让您可以自由地创建与您的电子产品完美匹配的散热器。通过选择正确的材料、优化翅片几何形状、使用适当的加工策略以及应用正确的表面光洁度,您可以以合理的成本实现卓越的热性能。我们专注于电子产品的定制散热器加工。将您的 CAD 文件和散热要求发送给我。我将在 24 小时内提供免费的 DFM 报告、热模拟和报价。让您的电子产品保持凉爽。
👇 需要为您的电子产品定制 CNC 加工散热器吗?
将您的 CAD 文件和散热要求发送给我。我将在 24 小时内优化翅片几何形状、推荐材料和表面处理,并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答散热问题)
联系我们
不确定您的散热器设计?只需说:“巴里,这是我的 PCB 和功耗 - 你能设计一个散热器吗?”我来指导你。
🔥 定制 CNC 加工 — 炫酷的电子产品,可靠的性能 🔥
附:当您发送电子邮件时提及“散热器指南”,我将向您发送散热片优化计算器和热模拟示例。
曾巴里
YOVUTEK 高级制造工程师
(10 多年加工电子产品定制散热器 — 从 LED 模块到高功率 IGBT。让我帮助您优化热性能。)