简介: 精度驱动性能
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的十年里,我设计并建造了数百个 定制注塑模具 适用于电子和汽车行业。这些领域需要微米级的精度,因为连接器引脚脱落 0.02 毫米可能会导致间歇性故障,仪表板通风口配合不良会导致客户投诉。在本指南中,我将解释我们如何实现高精度 定制注塑模具 — 从模具设计和钢材选择到加工、冷却和质量控制。我还将介绍电子和汽车零部件中的典型应用,并分享一个案例研究。无论您需要 USB 连接器外壳还是汽车传感器支架模具,了解这些原理都将帮助您获得适合生产的正确工具。
第 1 章:为什么高精度对于电子和汽车零部件至关重要
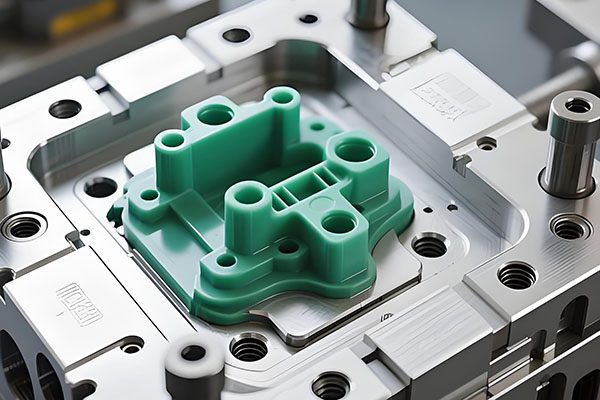
USB-C 连接器、SIM 卡座和微型开关等电子元件的公差高达 ±0.01 毫米。传感器外壳、保险丝盒和内饰等汽车零部件也需要在数百万次循环中保持高度一致性。 定制注塑模具 对于这些应用,设计必须具有零毛边、最小收缩变化和出色的耐磨性。制造不良的模具会导致短射、尺寸漂移和高废品率,每天造成数千美元的生产损失。我们专注于精密模具,为大批量生产提供可重复的质量。
第 2 章:高精度定制注塑模具的核心要素
2.1 模具钢及热处理
为了精度 定制注塑模具,我们使用优质工具钢:用于需要耐腐蚀的电子零件的 S136H(不锈钢),用于高磨损汽车模具的 H13 或 1.2343,以及用于通用用途的 P20。所有钢材均经过真空热处理至 48–52 HRC,然后进行二次回火以消除应力。较硬的钢可抵抗磨损并在数百万次循环中保持腔体尺寸。我们还采用表面处理:氮化 (60–65 HRC) 或 PVD 涂层(TiAlN、CrN),以提高脱模性和耐磨性。
2.2 精密加工——CNC、EDM 和线切割
我们在 5 轴 CNC 上加工型腔,定位精度为 ±0.002 mm。对于尖锐的内角和深肋,我们使用带有精加工电极(0.1 毫米半径)的沉降放电加工机。对于公差严格的槽和孔,线切割可达到 ±0.002 mm。所有加工均在气候控制车间 (20°C ±1°C) 中完成,以消除热膨胀误差。装配前,每个腔体表面均使用 CMM(蔡司,精度 ±0.0015 mm)进行测量。
2.3 冷却系统设计
均匀冷却对于零件的一致性至关重要。我们使用遵循零件轮廓的随形冷却通道(3D 打印或 CNC 钻孔)。对于小型电子模具,我们添加挡板和起泡器以将冷却液引导至热点。冷却模拟 (Moldflow) 确保整个型腔的温度变化≤ 5°C。适当的冷却可将循环时间缩短 20-30%,并防止翘曲。
2.4 浇口和弹出
对于电子零件,我们经常使用自动脱浇口的海底(隧道)浇口。对于汽车零件,扇形浇口或边缘浇口很常见。通过顶针(小直径,适用于狭小空间)或顶出套筒(适用于精密零件)进行顶出。我们通过使用脱模板或空气喷射来避免外观表面上出现顶针痕迹。
第 3 章:模流分析 - 预测收缩和翘曲
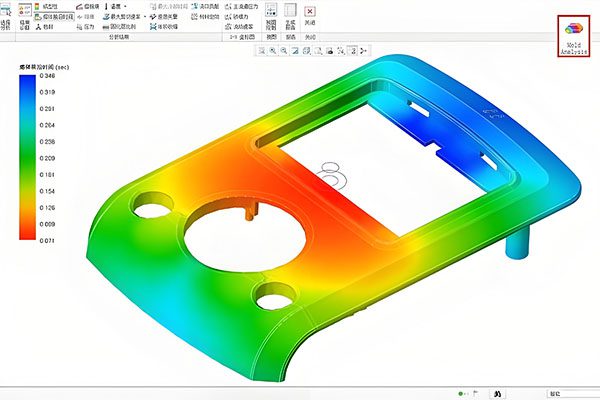
在切割钢材之前,我们对每个部件运行 Moldflow 仿真 定制注塑模具 项目。这预测:
- 填充图案:确保流量平衡且无气穴。
- 压降:防止短射。
- 温度分布:识别热点。
- 收缩率:计算冷却后的零件尺寸,使我们能够调整型腔几何形状。
- 翘曲:显示变形方向;我们修改冷却或浇口位置以进行补偿。
对于最新的汽车传感器外壳 (PBT+30% GF),模拟显示流动方向收缩 0.3%,横向收缩 0.8%。我们相应地加大了腔体的尺寸。第一批样品与目标的误差在 ±0.02 毫米以内——无需模具返工。
第四章:电子、汽车零部件材料选择
塑料的选择直接影响模具设计。我们使用的常见材料 定制注塑模具:
- 聚碳酸酯/ABS:用于汽车内饰(仪表板部件、通风口)。良好的抗冲击性和热变形性。
- PBT+玻璃纤维:用于电子连接器和传感器外壳。高挺度、低吸湿性。
- PA66+玻璃纤维:用于引擎盖下的汽车部件(保险丝盒、继电器座)。耐热高达 150°C。
- LCP(液晶聚合物):适用于超薄电子连接器(0.2 毫米壁厚)。低粘度,高流动长度。
- 聚苯硫醚:适用于高温汽车应用(EGR 阀、泵壳)。
每种材料都有不同的收缩和流动行为。我们相应地设计浇口和冷却。
第 5 章:质量控制 — 确保 ±0.01 毫米公差
我们的质量保证流程 定制注塑模具 包括:
- 来料证明:钢材硬度和成分报告。
- 过程中 CMM 检测:在粗加工、半精加工和精加工阶段测量的关键尺寸。
- EDM电极验证:刻录前扫描。
- 模具装配检查:分型线密封、滑块移动、顶出行程。
- 试拍:注塑机 (50T–500T) 上 50–100 个零件。
- 首件检验 (FAI):对照 CAD 的样品零件的完整 CMM 报告。
- CPK研究:对于大批量模具,我们连续运行 30 次注射并计算工艺能力 (CPK ≥ 1.33)。
第 6 章:在电子零件中的应用
我们生产的典型电子元件 定制注塑模具:
- 连接器(USB、HDMI、RJ45):带有细芯销(直径 0.3 毫米)的多腔模具。引脚间距公差 ±0.01 mm。
- 电池座和 SIM 卡托盘:带有活动铰链的薄壁零件。
- 开关外壳和电位计底座:要求平整、无飞边。
- LED 反射器和透镜支架:高表面光洁度,实现光学性能。
- 冷却风扇(叶轮):具有平衡滑道的复杂几何形状。
第 7 章:在汽车零部件中的应用
汽车 定制注塑模具 我们建造的包括:
- 传感器外壳(ABS、轮速、压力):需要紧密的密封面和抗振动性。
- 保险丝盒和继电器块:带有金属嵌件包覆成型的多腔模具。
- 仪表板通风口和空气调节器:具有 A 级饰面的美观表面。
- 发动机盖和进气歧管:具有复杂型芯的大型模具(最大 1,500 × 800 毫米)。
- 照明外壳(头灯、尾灯):需要高透明度的透明聚碳酸酯。
第 8 章:案例研究 — 具有 32 个空腔的 USB-C 连接器模具
客户需要 USB-C 连接器外壳(LCP 材料)的大批量模具。年产量:1000万件。公差:所有关键尺寸为 ±0.015 毫米。我们设计了 32 腔 定制注塑模具 带热流道系统。每个腔体都有通过线切割加工的单独芯销。通过带挡板的通道进行冷却。模具钢:S136H 硬化至 52 HRC。循环时间:12秒。第一篇文章通过了 CPK 1.45。该模具已经生产了超过 800 万个零件,没有出现任何磨损。这就是我们提供的精度水平。
第 9 章:定制注塑模具的成本和交货时间
费用为 定制注塑模具 差异很大:
- 简单的 2 板模具、单腔、小零件:3,000–8,000 美元。
- 多型腔 (8–32),带热流道和滑块:15,000–50,000 美元。
- 大型汽车模具(1000×800毫米),具有复杂的冷却:60,000-150,000美元。
交货时间:简单模具 4-6 周,复杂模具 6-10 周。我们提供 3-4 周交货的加急服务(+30% 成本)。所有报价均包括 DFM、设计、加工、装配和样品批准。
结论:与我们合作打造精密注塑模具
高精度 定制注塑模具 是可靠的电子和汽车零部件生产的支柱。我们将先进设计 (Moldflow)、精密加工(5 轴 CNC、EDM)、优质钢材和严格的质量保证相结合,提供可运行数百万次循环的模具。将您的零件图、材料和年产量发送给我。我将在 24 小时内提供免费的 DFM 分析、模流摘要和确定报价。让我们构建推动您生产成功的工具。
👇 需要精密定制注塑模具?
将您的 CAD 文件和生产要求发送给我。我将审核您的设计、运行模流仿真并提供免费的 DFM 报告和报价——通常会在 24 小时内完成。没有义务。
📞
打电话给巴里
直接工程线
(我回答模具问题)
联系我们
不确定多腔与单腔?只需说:“巴里,这是我的年度产量 - 我应该使用什么模具配置?”我来指导你。
⚙️ 精密注塑模具 — 专为电子和汽车制造 ⚙️
附:当您发送电子邮件时提及“注塑模具指南”,我将向您发送模流报告样本和公差分析模板。
曾巴里
YOVUTEK 高级制造工程师
(10 多年设计电子和汽车定制注塑模具的经验 - 从微小的连接器到大型仪表板。让我帮助您获得所需的精度。)