简介:线程的关键作用
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。内螺纹无处不在——从发动机缸体中的紧固件孔到液压歧管中的流体端口。选择正确的 螺纹数控加工 方法会影响循环时间、刀具寿命、螺纹质量和成本。在本指南中,我将深入探讨在数控机床上切削内螺纹的三种主要方法:攻丝、螺纹铣削和单点螺纹加工(在车床上)。您将了解每种方法的优点和局限性、何时使用它们以及如何避免常见故障。我还将分享一个案例研究,其中螺纹铣削节省了 5,000 美元的零件报废费用。最后,您将能够选择最佳的 螺纹数控加工 适合您的应用程序的方法。
第一章:攻丝——传统的主力
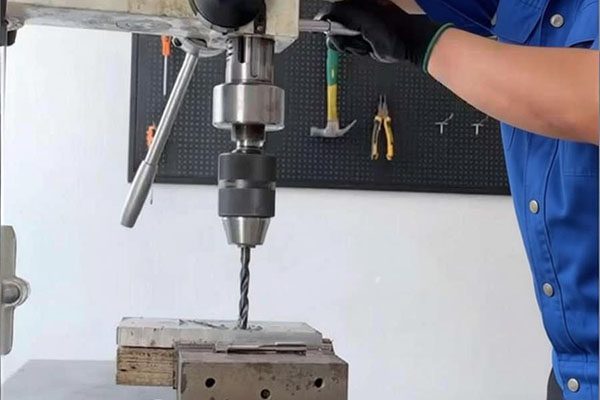
攻丝使用多槽切削刀具(丝锥),以精确的速度送入预钻孔,以匹配螺距。攻丝是最快的方法 螺纹数控加工 标准螺纹。水龙头类型:
- 切削丝锥(塞丝锥、底丝锥、锥度丝锥):有排屑槽以去除切屑。最适合具有排屑功能的通孔或深盲孔。
- 成型丝锥(滚压丝锥):置换材料而不是切割。无切屑,螺纹更强,但需要更大的孔径和润滑剂。非常适合延展性材料(铝、低碳钢)。
- 螺尖(枪)丝锥:将切屑推到丝锥前 - 非常适合通孔。
- 螺旋槽丝锥:将切屑向上拉出 - 最适合盲孔。
优点:循环时间快(秒)、刀具成本低、编程简单。
缺点:盲孔(切屑堆积)丝锥断裂,仅限于标准螺纹尺寸,需要刚性攻丝(或浮动刀柄)。
第 2 章:螺纹铣削 – 灵活的替代方案
螺纹铣削使用螺旋插补刀具路径:单点螺纹铣刀(或多齿)沿圆弧移动,同时轴向下降。螺纹铣削是用途最广泛的 螺纹数控加工 方法。
- 单一形状螺纹铣刀:一齿,可通过调整螺旋轨迹来切削任意螺距。非常适合大直径或定制螺纹。
- 多形式螺纹铣刀:多齿 (2–5),对于标准螺纹更快。
优点: – 一把刀具可以切削其范围内的任何螺纹尺寸(例如,M3–M12)。 – 出色的切屑控制(断续切削)。 – 可以在非常靠近盲孔底部的位置进行螺纹加工。 – 丝锥不会断裂——如果刀具断裂,它比丝锥卡住要便宜。 – 可以使用同一刀具加工左旋或右旋螺纹。
缺点: – 比攻丝慢(螺旋插补需要时间)。 – 需要具有螺旋插补功能的 3 轴 CNC。 – 每刃刀具成本更高(但使用寿命更长)。
第 3 章:数控车床上的单点螺纹加工
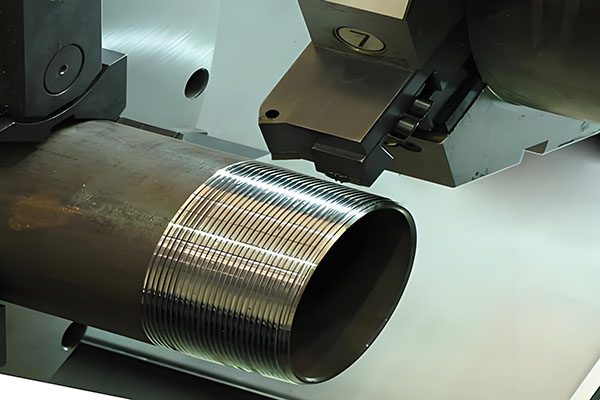
在数控车床上,使用带有螺纹刀片的镗杆切削内螺纹。主轴与刀具进给同步旋转。对于无法使用丝锥或螺纹铣刀的大直径螺纹(>25 毫米),此方法至关重要。
- 优点:可以切割任何直径、任何节距、任何长度。非常适合大螺纹(例如 2 英寸 NPT)。刀具成本低(可转位刀片)。
- 缺点:需要车床(不是铣床)。比敲击慢。需要仔细设置以避免工具在孔底部发生碰撞。
对于 螺纹数控加工 对于车削零件,单点螺纹通常是直径超过 30 毫米的唯一实用选择。
第 4 章:比较表 – 攻丝、螺纹铣削和单点
第 5 章:如何选择正确的方法
对于 螺纹数控加工,遵循此决策指南:
- 大容量、标准螺纹、通孔或浅盲孔 → 攻丝(切削或成型)。
- 深盲孔、难加工材料(不锈钢、钛)或定制螺纹 → 螺纹铣削。
- 大直径 (>30 mm) 或车削零件 → 在车床上进行单点螺纹加工。
- 非常小的螺纹 (M1–M2) → 攻丝(小螺纹铣刀很脆弱)。
- 加工硬化材料(不锈钢、铬镍铁合金) → 螺纹铣削(断续切削可防止加工硬化)。
- 铝或软钢 → 成型攻丝(螺纹强度更高,无切屑)。
第 6 章:每种方法的工具和参数
攻丝参数
刚性攻丝:主轴转速=(切削速度×1000)/(π×丝锥直径)。进给=螺距×转速。使用冷却剂(洪水或水雾)。对于成型攻丝,增加孔径(参见丝锥制造商的图表)。
螺纹铣削参数
进给速率(线性)= 螺距 × RPM。使用顺铣(刀具沿螺纹方向移动)。对于单一形状螺纹铣刀,典型速度:钢为 50–150 m/min,铝为 100–300 m/min。每次切削深度 = 全螺纹深度(因为它是单齿)。
单点螺纹参数
主轴速度:钢为 50–150 m/min,铝为 100–250 m/min。走刀次数:粗牙螺纹 5-10 次,细牙螺纹 2-4 次。使用恒定表面速度 (G96) 可获得最佳效果。
第 7 章:常见问题及解决方案
- 盲孔丝锥断裂:切换至螺旋槽丝锥或螺纹铣削。增加啄孔深度(如果使用啄孔攻丝)。
- 磨毛螺纹(铝):使用成型攻丝或涂层螺纹铣刀。增加冷却液浓度。
- 线太紧/太松:调整孔径(攻丝:增大导孔尺寸;铣螺纹:调整径向深度)。
- 表面光洁度差:对于螺纹铣削,请使用多功能刀具或提高转速。对于单点,增加通过次数。
- 孔底刀具碰撞:对于螺纹铣削,请编程安全 Z 间隙。对于单点,请使用释放槽。
第 8 章:案例研究 – 螺纹铣削节省了昂贵的零件
一位客户有一个价值 5,000 美元的钛航空航天外壳,带有 M12 盲孔。他们尝试攻丝,但丝锥与零件齐平断裂——无法拆除。报废该零件将花费 5,000 美元。我们推荐螺纹铣削。使用单一形状螺纹铣刀,我们在 30 秒内切割螺纹。无芯片封装,无破损风险。该零件已保存。对于关键或昂贵的零件,螺纹铣削是最安全的 螺纹数控加工 方法。
第 9 章:总结 – 线程方法检查表
- ☐ 通孔、标准螺纹、大容量? → 攻丝。
- ☐ 盲孔、困难材料、定制螺纹? → 螺纹铣削。
- ☐ 大直径(>30 毫米)或车削零件? → 单点螺纹。
- 铝或软钢? → 考虑成形攻丝。
- 昂贵的部件还是一次性的? → 螺纹铣削(更安全)。
结论:选择正确的穿线方法才能成功
内螺纹加工是数控加工中的关键工序。对于标准螺纹来说,攻丝既快速又经济。螺纹铣削提供无与伦比的灵活性和安全性。单点螺纹可处理大直径。我们使用所有三种方法并帮助客户选择最佳的 螺纹数控加工 方法。将您的 CAD 文件和螺纹规格发送给我。我会推荐最好的方法——攻丝、螺纹铣削或单点——并在 24 小时内提供免费的 DFM 报告和报价。让我们把你的线索搞对。
👇 需要帮助选择线程方法吗?
将您的 CAD 文件和螺纹规格(尺寸、螺距、深度、材料)发送给我。我会推荐攻丝、螺纹铣削或单点 — 免费 DFM 报告并在 24 小时内报价。
📞
打电话给巴里
直接工程线
(我回答线程问题)
联系我们
不确定哪种螺纹加工方法适合您的零件?只需说:“巴里,这是我的线程规范 - 最好的方法是什么?”我来指导你。
🔩 数控螺纹加工 - 攻丝、铣削还是车削? 🔩
附:当您发送电子邮件时提及“螺纹指南”,我将向您发送丝锥钻头尺寸表和螺纹铣削速度/进给表。
曾巴里
YOVUTEK 高级制造工程师
(10 多年加工内螺纹 - 从 M1 丝锥到 4 英寸 NPT 单点。让我帮助您选择正确的方法。)