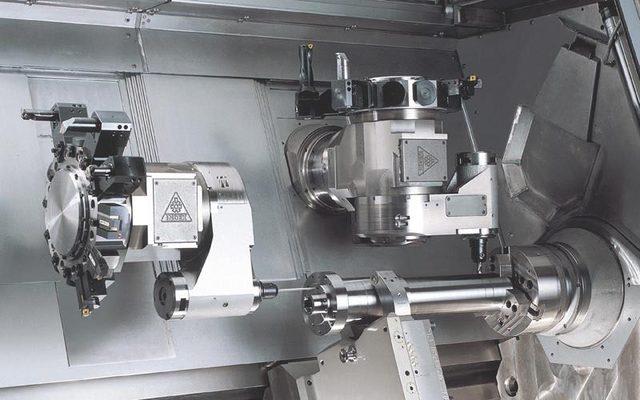
用于铝合金五轴加工的数控机床通常称为五轴数控机床,或五轴加工中心。主要用于航空零件、医疗器械零件、自由曲面零件的五轴加工、叶轮的五轴加工等。
五轴加工中心机床可以在不改变工件在机床上位置的情况下对工件的不同侧面进行加工,可以大大提高加工效率。五轴加工中心可以一次装夹实现铣、钻、攻丝等多面加工,还可以通过五轴联动加工复杂零件的自由曲面。
铝件零件在五轴加工过程中出现变形,其原因和条件各有不同。在实际操作中,为了减少铝合金材料的变形,加工和变形操作方法也非常重要。主要有以下6种:
- 五轴联动加工对于加工余量较大的零件,为了使其在加工过程中有更好的散热条件,避免热量集中,加工时应采用对称加工。如果90mm厚的板材需要加工到60mm,如果一面铣一面,立即铣另一面,一次加工最终尺寸,平整度将达到5mm;若采用重复送料对称加工,则每面加工两次,最终尺寸可保证0.3mm的平面度。
- 如果板件上有多个型腔,加工时不宜采用一型腔一型腔的顺序加工方法,这样容易造成零件受力不均匀,造成变形。采用多层加工,每层同时加工到所有型腔,然后再加工下一层,使零件受力均匀,减少变形。
- 五轴数控加工通过改变切削量来降低切削力和切削热。在切削量的三要素中,后啮合量对切削力影响很大。如果加工余量过大,则一次走刀切削力过大,不仅会使零件变形,而且会影响机床主轴的刚性,降低刀具的耐用度。
如果减少后面吃的刀数,生产效率就会大大降低。然而,数控加工中采用高速铣削,可以克服这个问题。在减少背切量的同时,只要相应增大进给量,提高机床转速,就可以减小切削力,同时保证加工效率。
- 铝合金五轴加工的顺序也要注意。粗加工强调提高加工效率,追求单位时间的去除率。一般可采用逆铣。即以最快的速度、最短的时间去除毛坯表面的多余材料,基本形成精加工所需的几何轮廓。精加工强调高精度和高质量,建议采用顺铣。由于顺铣时刀齿的切削厚度逐渐从最大减小到零,加工硬化程度大大降低,零件的变形程度也减少。
- 铝合金医疗器械零件的薄壁工件在加工过程中因装夹而产生变形,甚至精加工也在所难免。为了使工件的变形减少到最小,在精加工即将达到最终尺寸之前,松开压紧件,使工件自由恢复到原来的状态,然后稍微压紧,只要能刚好(完全)夹紧工件即可。根据手感),可以获得理想的加工效果。总之,夹紧力的作用点最好在支撑面上,夹紧力应沿工件刚性好的方向施加。在保证工件不松动的前提下,夹紧力越小越好。
- 铝合金五轴加工加工有型腔的零件时,加工型腔时尽量不要像钻头一样让铣刀直接切入零件,造成铣刀容纳切屑的空间不足,排屑不顺畅,造成零件过热、膨胀、断刀等不良现象。首先,用与铣刀相同尺寸或大一尺寸的钻头钻出孔,然后用铣刀铣削。或者,也可以使用CAM五轴数控软件设置螺旋切削程序。
影响铝件加工精度和表面质量的主要因素是此类零件在加工过程中容易产生变形,这就要求操作者具有一定的操作经验和技能。作为一家拥有十多年经验的工厂,如果您有同样的问题,您可以随时联系我们,帮您解决。