简介:焊接变形的隐性成本
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。多年来,我已经焊接了数千个 定制钣金组件 — 从小支架到大外壳。最令人沮丧的问题之一是焊接变形:焊接前完美贴合的零件在焊接后却出现扭曲、弯曲或变形。这种扭曲会导致返工、报废和错过最后期限。但好消息是:大多数失真可以在设计阶段避免。在本指南中,我将分享减少焊接变形的设计实践 定制钣金组件:对称的焊缝布置、正确的接头设计、点焊顺序、加固特征和材料选择。我还将提供一个案例研究,其中我们通过设计变更将失真减少了 80%。无论您是设计工程师还是制造商,这些做法都将为您节省时间和金钱。
第 1 章:为什么焊接会导致变形
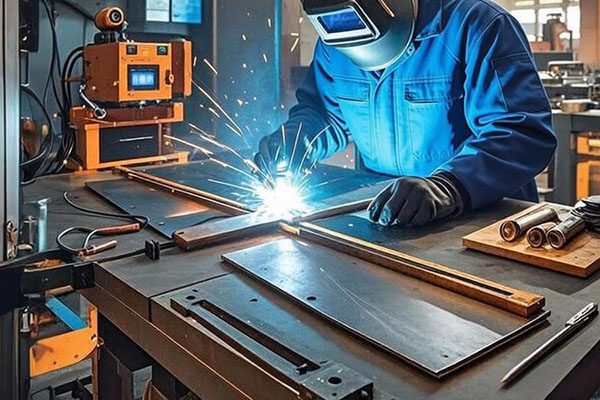
在修复失真之前,我们必须了解失真发生的原因。焊接时,您会对小区域施加强烈的局部热量 (1,500–2,500°C)。金属受热时会膨胀,但周围的冷金属会抵抗这种膨胀。当焊缝冷却时,金属收缩,但周围的金属再次抵抗。结果:残余应力和永久变形。对于 定制钣金组件,最常见的失真类型是:
- 角度畸变:关节旋转,将零件拉出平面。
- 纵向弯曲:长焊缝会导致整个组件弯曲。
- 屈曲:薄金属板(<3 毫米)会像薯片一样变形。
- 扭转:不对称焊缝会导致螺旋变形。
较薄的材料变形更大。不锈钢比低碳钢变形更大(热膨胀更高)。了解这些机制是设计抗变形组件的第一步。
第 2 章:设计实践 #1 – 对称焊缝放置
减少失真的最有效方法 定制钣金组件 是为了平衡焊缝。一侧的每个焊缝都应在相对侧有一个匹配的焊缝。例如,将法兰焊接到板上时,焊接两侧(双面角焊缝)而不是单面焊缝。收缩力相互抵消,使组件平坦。
实际例子:
- 加强筋:焊接肋骨的两侧,而不仅仅是一侧。
- 角接缝:焊接内角和外角(如果可以的话)。
- 支架附件:使用两条相对的焊缝而不是一条长焊缝。
如果无法进行双面焊接(例如,在盒子内部),请使用对称布置的间断(缝焊)焊缝。
第 3 章:设计实践 #2 – 间歇(缝焊)焊缝而不是连续焊缝
沿着长接头的连续焊缝会集中热量并导致严重的弯曲。间歇焊缝(焊缝间有间隙的短焊缝段)可显着减少热量输入。对于 定制钣金组件,在接头不需要气密或水密的地方使用叠焊。指南:
- 焊接长度:每针 20–50 毫米。
- 针距:2-3×焊缝长度。
- 对称排列针迹(在相对侧交错)。
- 示例:对于 500 毫米长的接头,每 150 毫米使用 50 毫米焊缝 — 总焊缝长度 150 毫米与 500 毫米连续焊缝。失真度下降 60-80%。
即使对于密封接头,您也可以使用连续的根部通道,然后缝合覆盖通道 - 但请咨询您的工程师。
第 4 章:设计实践 #3 – 添加加固特征(肋、凸缘、凹坑)
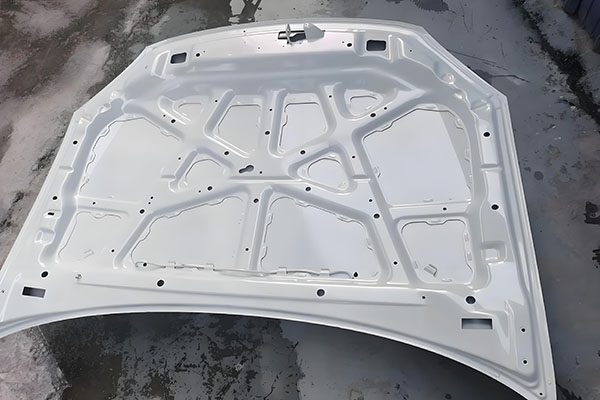
薄金属板具有柔韧性——在焊接应力下很容易弯曲。添加加固功能可提高组件的抗变形能力。最佳实践:
- 添加成型肋或浮雕:5 毫米深的肋条可将弯曲刚度提高 3-5 倍。
- 使用包边:将边缘折叠(卷边)可形成坚硬的圆形边缘,防止弯曲。
- 在拐角处添加角撑板:三角形角撑板可防止框架角部出现角度变形。
- 在高焊缝区域指定较厚的材料:如果可能,在焊接区域使用 3 mm 而不是 1.5 mm。
这些特征可以在焊接前进行激光切割和成型——它们几乎不会增加成本,但可以避免重大返工。
第 5 章:设计实践 #4 – 优化焊缝类型
不同的接头类型有不同的变形倾向。对于 定制钣金组件,选择:
- 带背衬的对接接头:比薄材料上的角焊缝变形更少,但需要精确的装配。
- 搭接接头:由于偏载,比对接接头变形更大。使用小搭接(3×厚度)并焊接两侧。
- 角接:使用预弯角(凸耳和槽口)来减少焊接长度。
- T 型接头:角焊缝会导致角度变形。如果可能,请使用双面圆角。
设计时,请考虑焊接可达性。可以从两侧焊接的接头可以实现对称焊接,从而减少变形。
第 6 章:设计实践 #5 – 点焊顺序规划
即使设计良好,焊接方式也很重要。设计师可以通过在图纸上指示点焊位置来提供帮助。对于大型 定制钣金组件,指定:
- 大头钉间距:薄材料每隔 50–100 mm,厚材料每隔 100–200 mm。
- 后退序列:从中心向外焊接,而不是从一端焊接到另一端。
- 平衡抢攻:焊接前先将两侧粘好。
- 夹紧点:指示焊接过程中夹紧组件的位置以防止移动。
虽然这些是工艺说明,但将其包含在“焊接要求”注释中可确保您的制造商遵循最佳实践。
第 7 章:材料选择 – 低变形合金
并非所有金属的扭曲程度都相同。对于 定制钣金组件 焊接后要求严格的公差,请考虑:
- 低碳钢(Q235、A36):扭曲程度适中,容易矫正。
- 不锈钢(304、316):高热膨胀→高变形。使用较低的热输入(脉冲 MIG 或 TIG)。
- 铝 (5052, 6061):非常高的热膨胀性和传导性→高变形。需要熟练的焊接和固定。
- 高强度低合金 (HSLA):与低碳钢相似,但具有更高的屈服强度 - 可以更好地抵抗变形。
如果变形很重要,请选择低碳钢而不是不锈钢,并使用脉冲焊接工艺。
第 8 章:案例研究 – 减少不锈钢外壳中的变形
客户需要一个 600×400×200 毫米的不锈钢外壳(1.5 毫米 304)。原创设计:所有内角均采用连续角焊缝,无加固特征。焊接后,外壳扭曲了 5 毫米,无法使用。我们重新设计:
- 将连续焊缝更改为叠焊缝(每 100 毫米 30 毫米)。
- 在后面板上添加成型肋(10 毫米深)。
- 在拐角处使用双面角焊缝(如果可以触及)。
- 指定的后退焊接顺序。
结果:变形减少至 0.8 毫米 — 完全在公差范围内。重新设计的 定制钣金组件 通过检验,客户节省了 4,000 美元的返工成本。这表明设计变化(而不仅仅是焊接技术)是变形控制的关键。
第 9 章:焊后矫直 – 当变形仍然发生时
即使采用最佳实践,也可能会出现一些扭曲。对于 定制钣金组件,我们使用:
- 机械矫直:按压或锤击(用木块)压平弓形面板。加工硬化风险。
- 热矫直:用焊枪对凸面进行局部加热,然后淬火。热收缩将面板拉平。需要技巧。
- 火焰抛光:对于不锈钢,使用碳火炬加热,然后锤击。
预防比纠正更便宜。首先投资于设计实践。
第 10 章:抗变形焊接组件的设计检查表
- ☐ 使用对称焊缝布置(如果可能,采用双面焊缝)。
- ☐ 用叠焊替换连续焊缝(除非需要密封)。
- 添加加强筋、凸缘或浮雕。
- 可选择变形较低的材料(低碳钢而不是不锈钢)。
- 设计接头类型以实现平衡热输入。
- ☐ 在图纸上指定定位间距和焊接顺序。
- 避免在边缘附近焊接(距边缘≥3 倍厚度)。
- ☐ 对于大型组件,包括对齐卡舌和槽以保持装配。
结论:设计巧妙,焊接笔直
焊接变形 定制钣金组件 这并非不可避免。通过应用对称焊缝放置、间断焊缝、加固特征、正确的接头设计和材料选择,您可以将变形减少 70-90%。我们帮助客户设计可焊性,并制造组件。将您的 CAD 文件和焊接要求发送给我。我将提供免费的 DFM 审查、变形风险评估和报价。让我们构建保持笔直的组件。
👇 需要不变形的定制钣金组件吗?
把你的 CAD 文件发给我。我将审查您的设计是否存在变形风险并建议更改(对称焊缝、缝合图案、加强筋),并提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答焊接变形问题)
联系我们
不确定您的设计是否会变形?只需说:“巴里,这是我的组件 - 焊接时会变形吗?”我会给你一个诚实的评价。
🔧 直焊 — 智能设计 🔧
附:当您发送电子邮件时提及“变形指南”,我将向您发送焊接序列模板和变形预测图表。
曾巴里
YOVUTEK 高级制造工程师
(10 多年焊接定制钣金组件 - 从薄外壳到重型框架。让我帮助您设计变形。)