了解 ABS 和尼龙注塑工艺之间的主要区别,包括熔化温度、冷却速率和材料特性。了解哪种塑料最适合您的项目需求。
YOVUTEK在注塑方面拥有非常丰富的经验,所以这次我们讨论NYLON和ABS之间的注塑工艺差异。
ABS(丙烯腈-丁二烯-苯乙烯共聚物)和尼龙(聚酰胺,PA)在注塑工艺上存在显着差异,主要是由于它们的材料性能(如流动性、吸湿性、熔点等)不同。具体区别如下:
1、原料预处理
ABS:
吸湿率低(通常含水率<0.2%),一般不需要严格干燥,只有当环境湿度极高或产品表面质量要求较高(如高光泽零件)时,才需要在80-90℃下干燥2-4小时,以避免成型时出现气泡或银纹。
尼龙(PA):
吸湿性强(特别是PA6、PA66),很容易吸收空气中的水分,导致含水量增加(超过0.3%会严重影响成型)。必须严格干燥:
干燥温度:PA6为80-90℃,PA66为100-110℃;
干燥时间:4-8小时(根据湿度调整)。需要使用热风循环烘箱或除湿干燥机,保证水分含量小于0.1%。否则可能会引起熔体水解,制品强度下降,表面出现气泡或银丝。
2、成型温度
ABS:
料筒温度:180~250℃(主通道或浇口较小的模具需要更高,约220~250℃);
喷嘴温度:略低于料筒前段温度(200-230℃),避免熔体分解;
模具温度:50-80℃(提高模具温度可提高制品表面光泽和内应力,并减少翘曲)。
尼龙(PA):
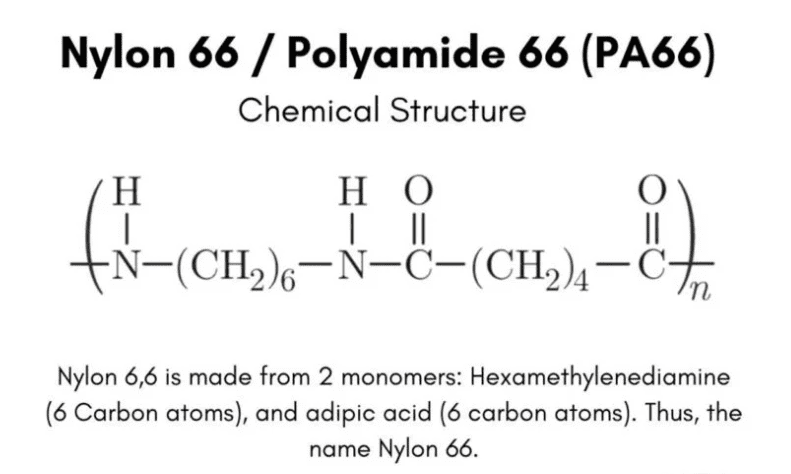
料筒温度:根据型号不同,PA6为230-260℃,PA66为260-290℃,耐高温型号(如PA46)可达300℃以上;
喷嘴温度:接近料筒前段温度(防止熔体凝固造成堵塞);
模具温度:由于尼龙结晶速度快,所以相对较高(PA6为60~90℃,PA66为80~120℃)。较高的模具温度可以减少内应力,提高结晶均匀性,避免制品脆化或变形。
3、注射压力和速度
ABS:
流动性中等,注射压力适中(60-100MPa);
注射速度:可以快一些(中高速),有利于填充复杂型腔和减少熔接线,但速度太快可能会造成排气不畅(导致烧毁)。
尼龙(PA):
熔体流动性好(特别是在高温下),但凝固快,需要较高的注射压力(80-140MPa)以保证快速填充模具型腔(避免填充不完全);
注射速度:建议快(高速)。由于尼龙冷却速度快,快速填充可以减少表面缺陷(如波纹),但需要配以良好的排气设计(防止高温熔体被吸入空气而引起燃烧)。
4、保压及冷却
ABS:
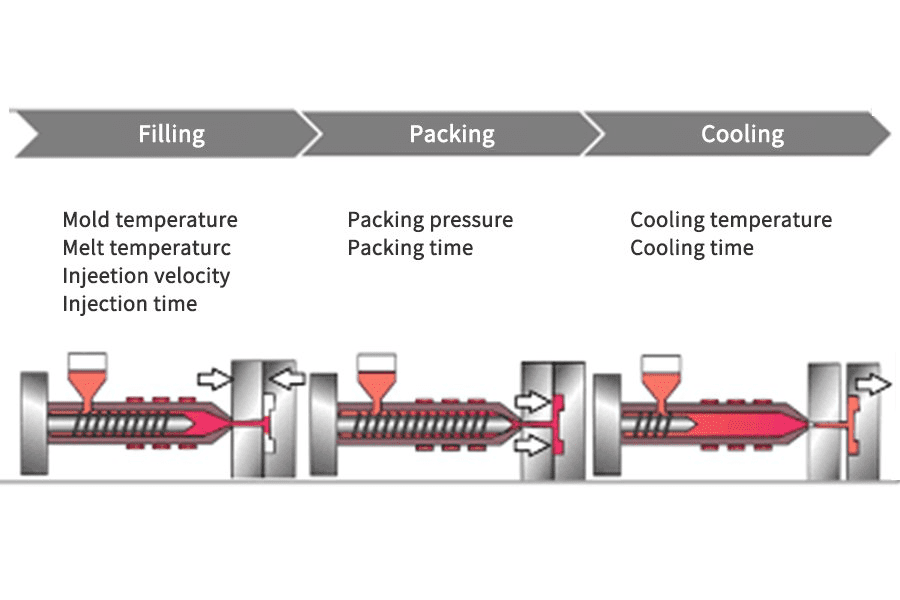
保压时间较长(由于收缩率较低且均匀,约为0.4%~0.7%),保压压力为注射压力的50%~70%,以防止制品收缩下沉;
冷却时间适中(一般为10-30秒,视产品厚度而定),冷却不足易导致翘曲。
尼龙(PA):
收缩率高(PA6约1.5%~2.5%,PA66约1.5%~2%),结晶收缩明显,需要较高的保压压力(注射压力的60%~80%)和较长的保压时间,以减少收缩凹陷;
冷却时间较长,因为结晶需要时间,必须缓慢冷却以保证晶体稳定性(否则可能因内应力而变形)。必要时应进行退火处理(在热水或烘箱中加热以消除应力)。
5、模具设计要点
ABS:
对模具精度要求高(因收缩率小,尺寸稳定性好),浇道可设计为侧浇道、点浇道等,流道可稍细一些;
排气要求适中,避免滞留空气即可。
尼龙(PA):
由于流动性好,流道和浇道可以设计得较小(如浇道),但需要考虑晶体收缩引起的尺寸变化,模具型腔尺寸需要预留收缩量;
排气要求高(熔体流动速率快,易吸入空气),需在熔接缝及拐角处加排气槽(深度0.02~0.05mm);
模具需要良好的温控系统(如加热棒)来保证模具温度稳定。
经过上面的比较我们可以得到如下结论
ABS成型工艺比较“宽松”(吸湿性低,温度压力适中),适合结构复杂、表面要求高的制品;尼龙需要严格控制干燥、高温高压、快速填充和充分的压力冷却,使其更适合耐磨和高强度部件,但工艺控制较困难。