简介:精度很重要
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我最常见的问题之一是:“与 CNC 加工相比,SLA 3D 打印的精确度如何?”简而言之:CNC 更准确。但真正的问题是:“你 需要 额外的准确性?”对于许多应用 - 特别是在生产时 CNC加工零配件 对于传统设备 - SLA 的较低精度是完全可以接受的。在本指南中,我将比较 SLA 与 CNC 加工的实际尺寸精度。您将了解典型的公差、影响精度的因素(热膨胀、工具磨损、树脂收缩),以及何时可以安全地使用 SLA 代替 CNC。我还将分享一个案例研究,其中我们更换了 CNC加工零配件 通过 SLA 订购,可节省 70% 的成本和 80% 的交货时间,而且不会影响安装效果。最后,您将确切地知道哪种技术满足您的公差要求。
第 1 章:CNC 加工精度 – 黄金标准
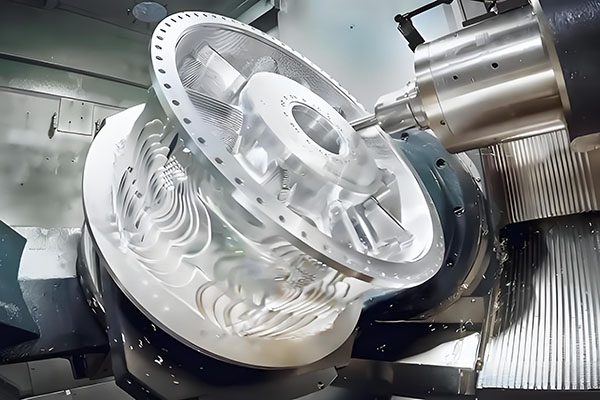
CNC加工是尺寸精度的基准。典型可实现的公差:
- 标准数控铣削:±0.025–0.05 毫米。
- 精密数控铣削(带补偿):±0.005–0.01 毫米。
- 数控车削:直径 ±0.005–0.01 mm。
对于 CNC加工零配件 必须与现有部件(例如轴承座或齿轮)配合,这种精度水平可确保完美配合。 CNC 还提供出色的表面光洁度 (Ra 0.4–1.6 µm) 和各向同性材料特性。缺点:成本高、复杂零件的交货时间长以及材料浪费。
第 2 章:SLA 准确性 – 到底有多好?
SLA(立体光刻)3D 打印通常被称为“高精度”增材制造。但在现实条件下它的精确度如何?典型公差:
- 桌面 SLA(例如 Formlabs):±0.05–0.1 mm 或尺寸的 0.2%,以较大者为准。
- 工业SLA(例如UnionTech、3D Systems):±0.03–0.05 毫米或尺寸的 0.1%。
对于 50 毫米的零件,SLA 可以保持 ±0.05–0.1 毫米。对于 200 mm 零件,±0.2–0.4 mm。影响 SLA 准确性的因素:
- 树脂收缩率:大多数树脂在固化过程中收缩 3-6%。我们通过缩放 CAD 模型进行补偿。
- 后固化:过度固化会导致额外的收缩和翘曲。
- 方向:垂直印刷的孔为圆形;水平打印的孔变成椭圆形。
- 温度:树脂粘度随温度变化,影响层的形成。
对于很多人来说 CNC加工零配件,SLA 精度就足够了——特别是对于非关键尺寸或具有间隙配合的零件。
第 3 章:现实世界精度比较 - 测试数据
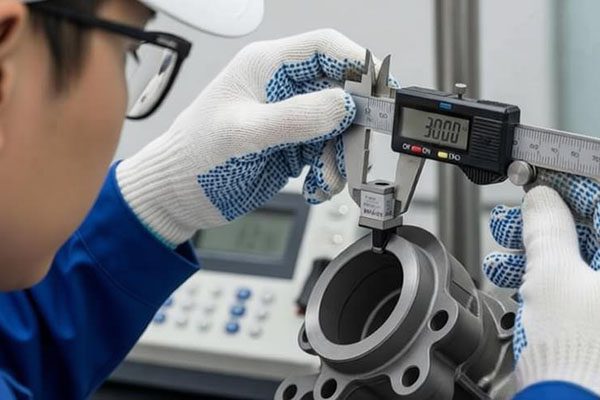
我们在工业 SLA 和 5 轴 CNC 上测试了相同的零件(带有 10 毫米孔的 50 毫米立方体)。每个 10 个样品的结果:
| 特点 | CNC(平均值±标准差) | SLA(平均值±标准差) | 差异 |
|---|---|---|---|
| 外形尺寸(50毫米) | 50.002±0.005毫米 | 50.015±0.025毫米 | SLA 0.03%以内 |
| 孔径(10毫米) | 10.000±0.003毫米 | 9.985±0.020毫米 | SLA 尺寸略小 |
| 平面度(50毫米面) | 0.005毫米 | 0.035毫米 | CNC 7× 平面机 |
CNC显然更精确。但对于很多人来说 CNC加工零配件 — 尤其是非旋转、非轴承部件 — SLA 的 ±0.05–0.1 毫米公差完全足够。 M3 螺钉的间隙孔需要±0.2 毫米。化妆品盖需要 ±0.5 毫米。 SLA 可以轻松处理这些问题。
第 4 章:当 SLA 对于 CNC 备件而言“足够好”时
很多 CNC加工零配件 不需要微米精度。以下是 SLA 足够的情况:
- 间隙孔:如果孔穿过螺钉或螺栓,±0.2 mm 即可。 SLA 可保持±0.1 毫米。
- 非配合表面:盖子、防护装置、手柄和装饰部件。
- 低负载支架:只要安装孔对齐,0.1 毫米的偏移是可以接受的。
- 投入 CNC 之前的原型:测试是否符合 SLA,然后订购 CNC加工零配件 用于生产。
- 需要手动调整的部分:如果安装程序可以归档或填充,SLA 就可以。
第 5 章:何时必须使用 CNC(SLA 无法解决)
SLA 无法替代 CNC加工零配件 在这些场景中:
- 轴承轴颈:需要 ±0.005 mm 圆度和表面光洁度 Ra 0.4 µm。
- 密封面:垫圈或 O 型圈要求平面度 <0.01 mm。
- 压接孔: 0.01–0.02 mm 过盈配合。 SLA 的 ±0.05 mm 太松了。
- 螺纹孔:SLA 无法产生精确的螺纹。打印后需要敲击,但孔位置可能会偏离。
- 高负载零件:SLA 树脂很脆,在压力下可能会破裂。
第 6 章:案例研究 – 用 SLA 替换 CNC 并更换 50 个备用支架
一家工厂的输送系统需要 50 个替换支架。原来的支架是 CNC 加工的铝制支架。公差要求:安装孔在 ±0.3 mm 以内(非关键)。 CNC 报价:每件 35 美元,交货期 10 天。我们建议 SLA(坚韧树脂):每件 9 美元,交货时间为 3 天。客户测试了一个 SLA 支架 — 它完美契合。他们订购了 50 个 SLA 零件,节省了 1,300 美元和 7 天的时间。对于这个应用程序,SLA“足够好”。不是全部 CNC加工零配件 需要数控精度。
第 7 章:提高 SLA 准确性的因素
为了从 SLA 获得最佳准确度 CNC加工零配件:
- 使用工业 SLA 机器:更好的光学器件、加热桶和校准。
- 校准 XY 缩放:打印 100 毫米测试零件,测量,应用补偿系数。
- 使用 25–50 微米层高:较薄的层可减少阶梯。
- 垂直方向孔:水平孔变成椭圆形。
- 在孔中添加 0.1–0.2 毫米的余量:补偿树脂收缩。
- 低温后固化 (40–50°C):高温会导致翘曲。
第 8 章:决策矩阵 – 备件的 SLA 与 CNC
| 要求 | SLA | 数控系统 | 推荐 | |
|---|---|---|---|---|
| 公差 ±0.05 mm 或更宽松 | ✅ | ✅ | SLA(更便宜、更快) | |
| 公差 ±0.01 mm 或更紧 | ❌ | ✅ | 数控系统 | |
| 间隙孔/非配合 | ✅ | ✅ | SLA | |
| 轴承/密封面 | ❌ | ✅ | 数控系统 | |
| 低负载/装饰性 | ✅ | ✅ | SLA | |
| 高负载/金属部件 | ❌ | ✅ | 数控系统 |
第 9 章:成本和交货时间影响
对于 CNC加工零配件、成本和交货时间通常与准确性同样重要。 SLA 优势:
- 成本:对于小批量(1-50 个零件),SLA 比 CNC 便宜 50-80%。
- 交货时间:SLA 零件需要 2-5 天,而 CNC 需要 7-14 天。
- 复杂性:SLA 无需额外成本即可处理复杂的几何形状; CNC收费更高。
如果您的备件不需要严格的公差,SLA 几乎总是更经济的选择。
第 10 章:总结 - 准确性决策清单
- ☐ 零件是否需要 ±0.01 毫米或更紧? → 数控。
- ☐ 该零件是否有轴承或密封表面? → 数控。
- ☐ 该零件是塑料且非结构的吗? → SLA。
- ☐ 间隙孔是唯一的关键特征吗? → SLA。
- ☐ 您是否在 5 天内需要零件? → SLA。
- ○ 您的预算有限吗? → SLA。
结论:准确性并非一刀切
CNC 加工可提供卓越的精度,但 SLA 对于许多人来说通常“足够好” CNC加工零配件 — 尤其是间隙孔、支架和装饰盖。通过在公差允许的情况下选择 SLA,您可以节省 50-80%,并在几天而不是几周内获得零件。我们提供 SLA 和 CNC,并帮助客户根据他们的实际精度需求选择正确的工艺。将您的 CAD 文件和公差要求发送给我。我将推荐 SLA 或 CNC,提供免费的 DFM 报告,并在 24 小时内为您的项目报价。让我们为您打造正确的备件。
👇 需要数控加工备件 – 但想省钱?
将您的 CAD 文件和公差要求发送给我。我将根据您的实际精度需求推荐 SLA 或 CNC,并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答准确性问题)
联系我们
不确定 SLA 对于您的备件来说是否足够准确?只需说:“巴里,这是我的部分 - SLA 可以承受多大的容忍度?”我会给你一个现实的评估。
🎯 SLA 与 CNC — 真实零件的真实精度 🎯
附:当您发送电子邮件时提及“精度指南”,我将向您发送公差比较表和成本节省计算器。
曾巴里
YOVUTEK 高级制造工程师
(10 多年帮助客户在 SLA 和 CNC 备件之间进行选择 - 平衡精度、成本和交货时间。让我帮助您做出正确的选择。)