简介:金属制造的十字路口
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。越来越多的客户问我:“我应该对金属零件进行 CNC 加工,还是使用 DMLS(直接金属激光烧结)来加工金属零件? 3D 打印金属零件?”这两种技术都生产功能性金属部件,但它们在不同的场景中表现出色。 CNC 加工是减材加工——从实心块上切掉材料。 DMLS 是一种增材技术——用金属粉末逐层构建零件。在本指南中,我将在精度、表面光洁度、材料选择、几何复杂性、交货时间和成本方面比较 DMLS 和 CNC 加工。你会知道什么时候该 3D 打印金属零件 (复杂的几何形状、内部通道、轻质结构)以及 CNC 仍然是更好的选择(简单的形状、严格的公差、大体积)。我还将分享一个案例研究,其中 DMLS 节省了 80% 的材料和 60% 的交货时间。最后,您将确切地知道哪种技术适合您的项目。
第 1 章:DMLS 的工作原理 - 加法方法
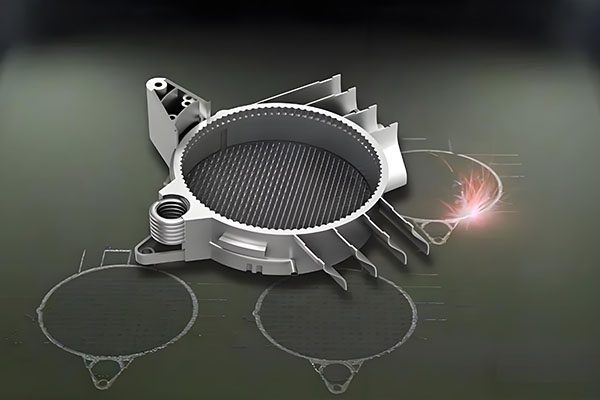
DMLS(直接金属激光烧结)是一种粉末床熔融工艺。高功率激光根据 CAD 几何形状选择性地熔化金属粉末(20-60 微米层)。打印平台下降,铺上一层新的粉末,然后重复该过程。打印后,部件经过热处理以释放应力,并移除支撑结构。 DMLS可以 3D 打印金属零件 适用于铝 (AlSi10Mg)、钛 (Ti6Al4V)、不锈钢 (316L、17-4PH)、铬镍铁合金和马氏体时效钢等材料。主要优点:无需工具,无材料浪费(未熔化的粉末被回收),并且能够创建 CNC 无法实现的几何形状。
第 2 章:数控加工的工作原理 - 减法方法
CNC 加工从实心金属块开始。旋转切削工具去除材料以形成最终形状。 CNC 是减材——切屑是废物(尽管可以回收)。 CNC 可以实现极其严格的公差 (±0.005 mm) 和出色的表面光洁度 (Ra 0.4–1.6 µm)。它几乎适用于任何金属:铝、钢、不锈钢、钛、黄铜、铜、铬镍铁合金等。对于简单形状、大型零件或大批量加工,CNC 通常比尝试更快、更便宜 3D 打印金属零件.
第 3 章:几何复杂性——DMLS 的闪光点
最大的一个原因是 3D 打印金属零件 DMLS 的特点是几何复杂性。数控机床的刀具使用范围有限。内部通道、底切、深腔和晶格结构等特征很难或不可能加工。
- 内部冷却通道:DMLS 可以生产遵循零件轮廓的随形冷却通道,这对于 CNC 来说是不可能的。这些通道可将注塑模具的周期时间缩短 20-40%。
- 晶格结构:轻质、高刚度的晶格(例如陀螺仪、菱形)可以打印,但不能机加工。
- 有机/拓扑优化的形状:衍生式设计创造了无法机械加工的有机骨骼状结构。
- 内部空隙和通道:具有内部通道的流体歧管可以作为一件进行打印,从而无需组装。
如果您的设计具有任何这些功能,DMLS 可能是唯一的方法 3D 打印金属零件 满足您的要求。
第 4 章:精度和表面光洁度 – CNC 引线
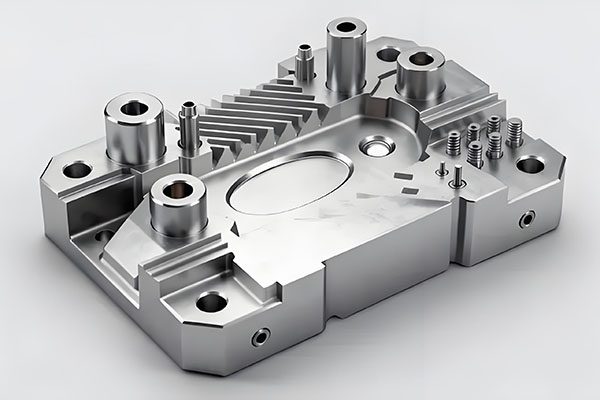
对于需要极高精度的应用,CNC 仍然更胜一筹。
- 数控精度:±0.005–0.01 毫米。表面光洁度 Ra 0.4–1.6 µm。
- DMLS 精度:±0.05–0.1 毫米。表面光洁度 Ra 6–12 µm(印刷时),可通过机加工提高至 Ra 1–2 µm。
DMLS 零件具有特有的“阶梯”纹理,需要留下痕迹的支撑结构。对于配合面、轴承轴颈或密封面,DMLS 零件通常需要进行二次 CNC 加工。如果您一开始就需要严格的公差,那么 CNC 会更好。如果您可以接受 ±0.05 mm 和后处理,DMLS 就可以工作。
第 5 章:材料浪费和成本
材料成本和浪费截然不同。
- 数控系统:材料利用率 20–60%。剩下的就变成了碎片(可以回收,但是亏本)。对于像钛这样的昂贵金属(50-100 美元/千克),浪费的成本很高。
- DMLS:材料利用率 90–98%。未熔化的粉末过筛并重复使用。对于钛金属,对于复杂零件,DMLS 可能比 CNC 更便宜,因为您不需要购买大块并进行 80% 的加工。
示例:具有复杂拓扑的钛支架。 CNC 需要 2 公斤重的块来生产 0.4 公斤重的零件(80% 浪费)。 DMLS 使用 0.45 千克粉末(10% 废物)。尽管粉末价格较高,但 DMLS 材料成本较低。当你 3D 打印金属零件,您为近净形状付费,而不是为芯片付费。
第 6 章:交付时间 - 原型设计与生产
对于小批量(1-100 份),DMLS 通常更快。无需工具,无需对复杂的夹具进行编程。 DMLS 零件可在 1-5 天内打印出来。对于复杂零件(编程、夹具、加工),CNC 可能需要 1-2 周的时间。对于大批量(> 500 个零件),CNC 会变得更快,因为一旦程序经过验证,您就可以连续运行零件。 DMLS 构建室的尺寸有限 - 每个构建只能安装这么多零件。对于生产运行,CNC 通常速度更快,每个零件更便宜。
第 7 章:材料特性 – DMLS 与锻造
DMLS 零件与锻造(锻造或轧制)金属不同。它们具有轻微的各向异性(属性随构建方向而变化)并具有内部残余应力。热处理后,DMLS 钛 (Ti6Al4V) 达到 95-100% 的锻造强度。 DMLS 铝 (AlSi10Mg) 的延展性略低于锻造 6061。对于大多数功能应用,DMLS 属性是可以接受的。但对于安全关键部件(航空航天结构、医疗植入物),您必须使用测试优惠券进行验证。
第 8 章:决策矩阵 – 何时使用每种技术
| 要求 | DMLS(3D 打印金属零件) | CNC 加工 |
|---|---|---|
| 内部渠道复杂 | ✅ 理想 | ❌不可能 |
| 格子/有机形状 | ✅ 完美 | ❌不可能 |
| 严格公差(±0.01 毫米) | ❌ 需要后加工 | ✅ 直接 |
| 低音量 (1–10) | ✅ 快速,无需工具 | ⚠️ 设置成本高 |
| 高容量 (>500) | ❌ 速度慢,每个零件价格昂贵 | ✅ 每个零件快速、便宜 |
| 大型零件 (>300 mm) | ❌ 构建体积有限 | ✅ 无限制(大型机器) |
| 昂贵的材料(钛) | ✅ 低浪费(90%+ 利用率) | ❌ 高浪费(利用率为 40–60%) |
第 9 章:案例研究 – 随形冷却模具嵌件
注塑商需要具有随形冷却通道的模具嵌件以缩短周期时间。 CNC 加工只能生产直钻孔通道,会留下热点。我们使用 DMLS 来 3D 打印金属零件 马氏体时效钢 (MS1)。打印的嵌件具有完美遵循零件轮廓的冷却通道。周期时间从 45 秒缩短至 28 秒,提高了 38%。 DMLS 刀片售价 4,500 美元; CNC 刀片的成本为 3,000 美元,但冷却性能较差。 3 个月内即可节省 DMLS 刀片的周期时间。
第 10 章:混合方法 – DMLS + CNC 精加工
两全其美: 3D 打印金属零件 使用 DMLS 实现近净形状,然后对关键表面进行 CNC 加工,使其具有严格的公差。这种混合方法常见于:
- 模具镶件(用于冷却通道的 DMLS、用于分型线和顶针孔的 CNC)。
- 医疗植入物(用于多孔晶格的 DMLS,用于配合表面的 CNC)。
- 复杂支架(DMLS 用于有机形状,CNC 用于安装孔和轴承孔)。
我们在我们的网站上提供这种混合服务。您可以获得 DMLS 的几何自由度和 CNC 的精度。
结论:根据复杂性和数量进行选择
在 DMLS 和 CNC 之间做出选择取决于几何形状、体积和公差要求。使用 DMLS 来 3D 打印金属零件 具有内部通道、网格或有机形状——特别是对于小体积或昂贵的材料。使用 CNC 加工简单形状、严格公差、大批量或超大型零件。我们提供 DMLS 和 CNC 以及混合精加工。将您的 CAD 文件和数量发送给我。我将在 24 小时内提供免费的 DFM 分析、技术推荐和报价。让我们为您的金属零件选择正确的路径。
👇 DMLS 还是 CNC?让我们找到合适的人选。
将您的 CAD 文件和卷发给我。我将分析您的几何形状、公差需求和材料,并推荐 DMLS、CNC 或混合方法。 24小时内免费提供DFM报告和报价。
📞
打电话给巴里
直接工程线
(我回答 DMLS 与 CNC 问题)
联系我们
不确定哪种技术适合您?只需说:“Barry,这是我的部分 - DMLS 还是 CNC?”我会给你一个诚实的推荐。
🏭 DMLS 与 CNC — 做出正确的金属制造选择 🏭
附:当您发送电子邮件时提及“金属指南”,我将向您发送成本比较电子表格和 DMLS 设计规则清单。
曾巴里
YOVUTEK 高级制造工程师
(10 多年金属制造经验 - DMLS 和 CNC。让我帮助您为您的项目选择正确的技术。)