简介:金属零件重量级冠军
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。您知道汽车发动机、电动工具或厨房水龙头中那些闪亮的金属部件吗?有可能,其中许多都是使用 压铸模具。压铸就像注塑成型的大而魁梧的表亲,他举重并喝蛋白质奶昔。我们不是塑料,而是在极高的压力下将熔融金属(铝、锌或镁)射入钢模具中。结果呢?坚固、精确、大批量的金属零件从模具中取出后看起来非常漂亮。在本指南中,我将分享我所学到的知识 压铸模具 在过去的 12 年里——它们是如何制造的,它们是如何工作的,以及为什么它们有时会让我想拔掉我的头发。喝杯咖啡(或者更烈的东西),让我们开始吧。
第 1 章:什么是压铸模具——您为什么要关心?
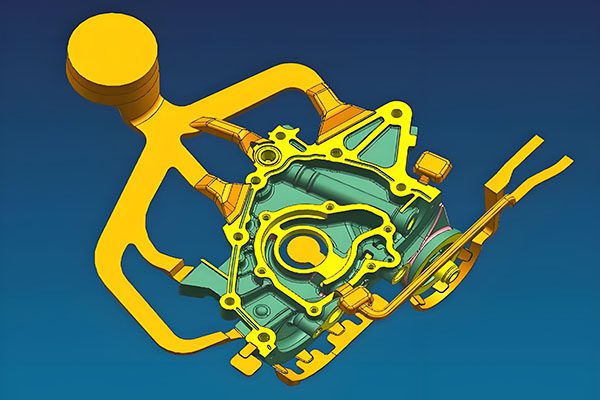
A 压铸模具 是由硬化工具钢(通常是 H13 或类似钢)制成的精密工具。它有两半:固定的一半(覆盖模具)连接到固定压板,移动的一半(顶出模具)连接到移动压板。内部有型腔、型芯、流道、浇口、冷却通道、顶针,有时还有用于底切的滑块或挺杆。
它的工作原理是这样的:熔融金属(铝、锌或镁)在高达 10,000-20,000 psi 的压力下被注射到模具中,就像一头大象站在邮票上一样。金属在几秒钟内冷却,模具打开,顶针将零件推出。然后整个事情就会重复。一个好的 压铸模具 在需要大修之前可以生产 100,000 到超过 100 万个零件。
你为什么要关心?因为压铸模具制造了现代生活所需的零件。发动机缸体、变速箱壳体、电动工具主体、门把手、水龙头——这样的例子不胜枚举。没有 压铸模具,你的汽车的重量会增加两倍,成本会增加三倍。所以,是的,它们是一件大事。
第 2 章:钢——因为铝不能自行加工
你不能用普通钢制造压铸模具。它会熔化、破裂或两者兼而有之。模具必须能够承受反复的热冲击——650°C (1200°F) 的熔融金属撞击型腔,然后在几秒钟内冷却至 200°C。一遍又一遍。数千次。这就像将煎锅放在炉子上,然后将其浸入冰水中,然后一年内每 30 秒重复一次。是的。
这就是我们使用热作工具钢的原因。最常见的是 H13 (DIN 1.2344)。它坚韧、耐热,可硬化至 46-52 HRC。对于真正的大批量模具(超过 100 万次注射),我们使用 Dievar 或 QRO 90 等优质等级。它们的成本更高,但使用寿命长 2-3 倍。这就像为你的汽车购买优质轮胎一样——前期会很痛苦,但之后你会感谢自己。
机械加工后,模具经过真空热处理和二次回火。然后我们对表面进行氮化(添加一层 0.1-0.3 毫米深的硬质层)以抵抗磨损并防止铝粘附。这在业内被称为“焊接”,一旦发生就是一场噩梦。想象一下尝试打开一罐泡菜,但盖子是焊接的。这就是焊接。
第 3 章:浇注系统 — 引导液态金属
浇注系统是指熔融金属如何从压射套筒(注射金属的管子)进入型腔的方式。它包括:
- 浇口:射袖的主要通道。
- 跑步者:将金属分布到多个腔体。
- 大门:金属进入型腔的狭窄开口。浇口设计至关重要——太小,型腔就无法充满;太大了,就会浪费金属,并且有很大的痕迹需要修剪。
我们使用流动模拟软件(MAGMA、AnyCasting)来优化浇口位置和流道形状。为什么?因为如果金属流动错误,就会出现孔隙(气泡)或冷隔(两个流动前沿相遇但不熔合的线)。孔隙率不好。冷门情况更糟。两者都会让你的角色变得软弱和丑陋。
对于大批量模具,我们经常使用真空辅助——在注射金属之前将空气从型腔中吸出。它可以减少 80-90% 的孔隙率。它还会增加成本,但当您制造安全气囊外壳或医疗设备组件等关键零件时,您不会偷工减料。
第 4 章:冷却通道 — 无名英雄
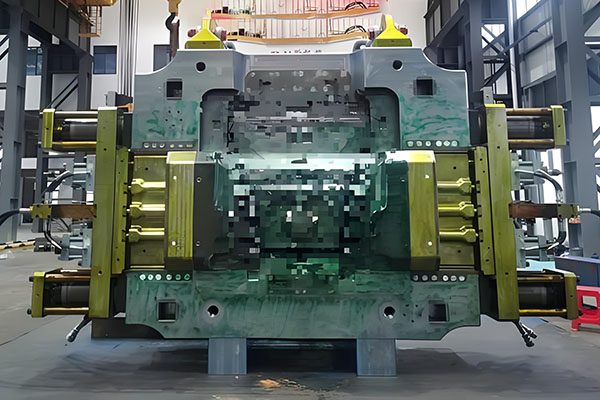
冷却通道钻入模具中以输送水或油。它们消除型腔中的热量,使金属快速凝固。更快的冷却=更短的循环时间=每小时更多的零件=更多的钱。此外,均匀冷却 = 更少的翘曲 = 客户更满意。
对于简单的模具,我们钻直通道。对于复杂的模具,我们使用随形冷却——沿着零件形状的通道。这些产品采用 5 轴 CNC 加工甚至 3D 打印。随形冷却可以将循环时间缩短 20-40%。前期费用比较高,但几个月后就能收回成本。有点像买洗碗机——你想知道没有它你是如何生活的。
常见的冷却错误(我都犯过):
- 通道距型腔太远→冷却慢、周期长。
- 通道太近 → 有突破的风险(然后模具内就会漏水。那是糟糕的一天。)
- 通道长度不均匀→某些区域比其他区域冷却得更快→部件翘曲。
- 忘记去除通道末端毛刺 → 锋利的边缘切割 O 型圈 → 冷却剂泄漏 → 悲伤的工程师。
第 5 章:弹出 — 在不损坏零件的情况下将其取出
金属凝固后,模具打开,零件需要取出。这就是顶针发挥作用的地方。它们推动零件(或流道),将其从型芯上弹出。如果零件粘住了,那就有问题了。一个大问题。因为下一次熔化的金属会击中那个被卡住的部分,现在你的模具里装满了爆炸的铝。相信我,你不想清理它。
顶针需要小心放置。引脚太少,零件会变形。针脚太多,你的零件上就会留下很少的痕迹。我们使用仿真来优化引脚布局。我们使用氮化物涂层销来防止磨损(当销粘到铝上时)。
对于非常粘的零件,我们使用顶出套筒(推动更大面积的空心销)或空气顶出(一股压缩空气)。空气喷射看起来很酷——零件就像变魔术一样从模具中浮出。 (剧透:这不是魔法,只是空气。但仍然很酷。)
第 6 章:滑块和挺杆 — 对于带底切的零件
有些零件有底切,即与模具打开方向不对齐的特征。想象一个侧面有孔的零件,或者一个侧面伸出的夹子。对于这些,我们需要侧面动作:滑块或升降机。
滑块是垂直于模具开口移动的块。当模具关闭时,它们被有角度的销推入到位,并在模具打开时被拉回。它们的制造成本很高(每个滑块会增加 2,000-10,000 美元的模具成本),并且需要仔细设计以避免卡住。我见过滑块卡住的情况。这并不漂亮。它涉及锤子和脏话。
举重器类似于滑块,但更小并且位于核心内部。它们用于内部底切。它们甚至更昂贵且更难以维护。但当你需要它们时,你就需要它们。
专业提示:如果您可以重新设计零件以避免底切,那就去做吧。您将节省 10,000-50,000 美元的模具成本。您的模具制造商会寄给您一个水果篮。 (我不是在开玩笑——我们实际上有一份重新设计零件以避免滑块的客户名单。他们得到了饼干。)
第 7 章:表面光洁度和涂层 — 让零件看起来更漂亮
型腔的表面光洁度直接影响铸件的表面光洁度。我们可以将装饰部件的型腔抛光至 SPI A1(镜面光洁度,Ra 0.025 µm),或者将其保留为机加工状态以用于功能部件。
我们还在型腔表面涂覆涂层:
- 渗氮:使表面硬化 (60–65 HRC) 并减少磨损。大多数压铸模具的标准配置。
- PVD 涂层(TiAlN、AlCrN):薄陶瓷层 (2–5 µm),可防止铝粘附。 AlCrN 非常适合铝压铸。它很昂贵,但可以使模具寿命加倍。
- 氧化性:形成黑色氧化层,改善脱模性。用于锌铸造便宜且有效。
如果不使用涂层,铝会焊接到钢上。然后你必须停止生产并抛光模具。然后你就会损失一天的生产。然后你的老板问你为什么落后于计划。那么你的一周会很糟糕。只需使用涂层即可。这是值得的。
第 8 章:选拔——关键时刻
模具制作完成后,我们将其安装在压铸机(250-1,250 吨)上并进行试射。这称为“试用”。这就像第一次约会——令人兴奋、伤脑筋,有时甚至是一场彻底的灾难。
我们检查:
- 短射(型腔未完全填充)。
- 毛边(金属从半模之间挤出)。
- 孔隙率(零件内部的气泡)。
- 冷隔(两个流动前沿相遇的线)。
- 粘住(部件不会弹出)。
如果出现问题,我们会调整工艺参数(注射速度、压力、温度)或修改模具。通常我们需要进行 2-4 轮试模才能使模具稳定运行。天气不好的时候,需要 10 轮。在非常糟糕的日子里,我会质疑我的职业选择。
当模具最终工作时,我们会进行小批量(50-100 个零件)并进行首件检验 (FAI)。我们在坐标测量机上测量每个关键尺寸。如果一切顺利,模具就可以批准生产。
第 9 章:常见缺陷——可能出错的地方(以及如何修复)
- 孔隙率:零件内部滞留空气。修复 — 改善通风、使用真空辅助或优化浇口位置。
- 冷隔:两个流动前沿相遇但未融合的线。修复 — 提高熔体温度、改进浇口设计或添加溢流口。
- 闪光灯:金属从半模之间挤出。修复——增加锁模力,修复分型线损坏,或降低注射压力。
- 焊接(铝贴):铝焊接到腔体上。修复 — 应用 PVD 涂层、改善冷却或使用脱模剂。
- 热检查: 型腔表面因热疲劳而出现微小裂纹。修复 — 使用优质钢材 (Dievar),改善冷却,或减少极端周期时间。
第 10 章:案例研究 — 120 万次注射的汽车支架压铸模具
一家汽车供应商需要 A380 铝制支架的模具。年产量:400,000 件。他们希望模具能够持续 3 年(120 万次注射)。我们构建了一个 2 腔模具:
- Dievar 钢(优质 H13),热处理至 50 HRC
- 型腔上的 AlCrN PVD 涂层
- 随形冷却通道(3D 打印嵌件)
- 真空辅助减少孔隙率
结果:
- 模具寿命:120万次注射(仍然强劲)
- 循环时间:28 秒(传统冷却为 42 秒)
- 废品率:0.8%(远低于行业平均水平)
客户节省了 200,000 美元的工具和停机成本。他们给我们发了一封很好的电子邮件。这次我没有得到饼干,但我确实得到了虚拟的击掌。我要买它。
摘要——我希望 20 年前有人告诉我的话
- ☐ 对于大多数模具选择 H13,对于高产量(100 万次以上注射)选择 Dievar。
- 使用流动模拟来优化浇口和排气。
- 仔细设计冷却通道——它们控制循环时间和零件质量。
- ☐ 涂上 PVD 涂层 (AlCrN) 以防止焊接。
- 将顶针放置在不会损坏装饰表面的位置。
- 尽可能避免底切——滑块很昂贵。
- 在模具完美运行之前,预计需要进行 2-4 轮试运行。
- 投资于随形冷却——它本身就是值得的。
结论:压铸模具——笨重、昂贵,但完全值得
压铸模具 都是工程奇迹。它们能够承受极高的热量、压力和磨损,可生产数百万个精密金属零件。它们的建造成本很高(20k-150k 美元),但它们在数量上是值得的。我们一直在设计和建造 压铸模具 12年了。将您的零件图、材料(铝、锌、镁)和年产量发送给我。我将在 24 小时内为您提供免费的 DFM 审查、模具设计方案和报价。我保证这次少用感叹号。或许。
👇 需要压铸模具吗?我们来谈谈吧。 (我实际上接了电话。)
将您的 CAD 文件、材料和年产量发送给我。我将在 24 小时内审核您的设计,推荐钢材和冷却策略,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱迷宫。只有我和我可疑的幽默感。
📞
打电话给巴里
我自己拿起电话
(我保证不会“按 1 进行销售”)
联系我们
不确定您的零件是否可以压铸?只需说:“巴里,这是我的部分——可以压铸吗?”我会给你一个诚实的答案。 (可能是一个糟糕的笑话。)
🔥 压铸模具 — 可承受数百万次射击(以及您的理智) 🔥
附:当您发送电子邮件时提及“压铸指南”,我将向您发送钢材比较表、冷却通道清单和我的猫的照片。不客气。
曾巴里
YOVUTEK 高级制造工程师
(设计压铸模具 12 年。我见过铝做的事情会让你哭泣。我可以帮助你避免这种情况。)