嘿,我是曾巴里。我在 CNC 机床领域工作了 12 年 YOVUTEK,如果说我学到了一件事,那就是: 数控加工 是现代制造业的支柱。它无处不在——从您驾驶的汽车到口袋里的手机,再到拯救生命的医疗设备。但如果你是这个世界的新手 数控加工,它会让人感到压倒性的。有 G 代码、CAD、CAM、轴、刀具路径和速度的完整词汇可供学习。在本指南中,我将引导您了解您需要了解的所有内容 - 其工作原理的基础知识、不同类型的机器、驱动它们的软件以及原因 数控加工 是如此重要。没有废话,没有流行语。只是来自去过那里的人的直接谈话。喝杯咖啡,让我们开始吧。
让我们从大局开始。 数控加工 — 或计算机数控 — 是一种减材制造过程。您从一块坚固的材料开始,然后使用计算机控制的切割工具去除所有看起来不像您的零件的东西[引用:1][引用:5]。它与 3D 打印相反,3D 打印逐层构建零件。在本指南中,我将介绍您需要了解的基础知识、机器、软件、材料和关键设计原则。
1.什么是数控加工及其工作原理?
数控加工 是一种数字指令控制切削刀具在多个轴上移动的方法,从而实现精确和自动化的操作 [引用:4]。该过程是自动化的,由代码驱动,并由程序员开发 - 这意味着第一次切割的精确度与第 500 次切割的精确度相同 [引用:5]。
以下是该过程的五个步骤[引用:1][引用:6]:
第 1 步:创建 3D CAD 模型
该过程从 SolidWorks、Autodesk Inventor 或 Fusion 360 等 CAD(计算机辅助设计)软件开始。设计师构建零件的 3D 模型,定义尺寸、公差和特征 [引用:6]。这就是良好的设计决策(例如添加圆角和避免薄壁)开始为您节省资金的地方。
第 2 步:转换为 G 代码
接下来,CAM(计算机辅助制造)软件将 CAD 模型转换为 G 代码,这是一种机器可读的语言,可以准确地告诉 CNC 机床移动的位置、切割的速度以及使用的工具 [引用:1][引用:6]。 (我花了很多时间微调 CAM 刀具路径。这有点像计划一次公路旅行,但使用了切削刀具,而且观光次数少得多。)
第 3 步:准备机器
操作员将材料固定到机床上并安装适当的切削工具。配置刀具补偿、冷却液系统和其他设置 [引用:6]。
第四步:执行加工操作
CNC 机床按照 G 代码指令切割材料。根据零件的不同,这可能涉及粗加工(去除散装材料)、半精加工和精加工通道[引用:7]。有些工作可能需要手动更换工具或重新定位[引用:6]。
第5步:后处理
加工后,零件可能需要额外的精加工——喷砂、阳极氧化、粉末涂层或抛光——以改善外观或功能[引用:6]。
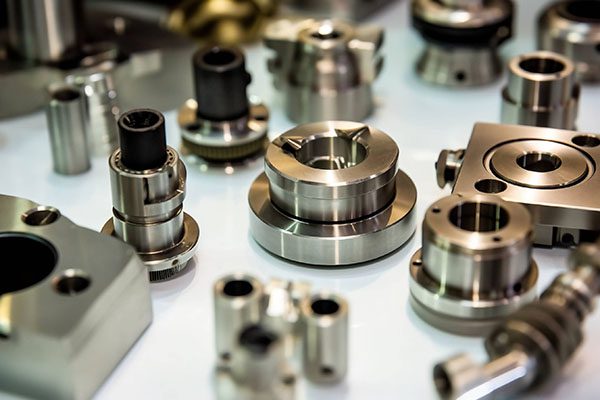
2. CNC加工的历史
数控加工 自 20 世纪 60 年代以来就已存在,但其根源可以追溯到更早之前。 CNC 的前身是数字控制 (NC),它始于 20 世纪 40 年代和 1950 年代的基于冲孔带的技术 [引用:1]。 John T. Parsons 被认为是 CNC 加工之父 - 他开发了 CNC 所依据的数控原理 [引用:1]。 1952 年,Richard Kegg 与麻省理工学院合作开发了第一台数控铣床 [引用:1]。
今天, 数控加工 它变得比以往任何时候都更加通用、价格实惠且易于使用,受到专业机械师和业余爱好者的喜爱[引用:2]。
3. CNC 加工背后的软件
数控加工 从设计到编程再到测试的每一步都由软件提供支持[引用:1][引用:6]。
CAD(计算机辅助设计)
用于创建零件的精确 3D 模型。常见格式包括 STEP (.stp) 和 IGES (.igs) [引用:6]。
CAM(计算机辅助制造)
将 CAD 模型转换为 G 代码 - 控制速度、刀具路径和切削深度的机器可读指令 [引用:1][引用:6]。 CAM 软件还允许进行刀具路径模拟,以便在加工开始之前检测错误。 (这使我免于多次崩溃。我每天都对此心存感激。)
CAE(计算机辅助工程)
用于模拟和分析 - 评估应力点、热性能和材料变形 [引用:6]。
4. 数控机床的类型
数控加工 不是一台机器——它是一系列机器,每台机器都适合不同的任务[引用:1][引用:6]。
数控铣削
最常见的形式。旋转切削刀具从固定块上去除材料。 CNC 铣床可以切割平面、槽、孔和复杂的 3D 形状 [引用:6][引用:8]。
- 3 轴数控铣削: X、Y 和 Z 轴上的移动 — 标准设置
- 4 轴和 5 轴 CNC 铣削: 为刀具或工件添加旋转,从而在一次设置中实现复杂的多面切割 [引用:6]
数控车床(车床)
工件旋转,同时固定切削刀具对其进行成形。非常适合轴、销和衬套等圆柱形零件[引用:6][引用:8]。
数控钻孔
使用旋转钻头打出精确的孔。 CNC 铣床也可以钻孔,但专用 CNC 钻头可以为大批量孔加工提供更好的速度和效率 [引用:6]。
数控铣削
用于木材、塑料和泡沫等较轻的材料 - 非常适合标牌、图案和雕刻部件 [引用:6]。
数控切割(激光、水射流、等离子)
用于使用高能或高速介质切割平板。常见于钣金制造 [引用:6]。
放电加工 (EDM)
使用电火花侵蚀工件上的材料——对于硬质金属和复杂的几何形状特别有用[引用:6]。
5. CNC加工材料
最大的优势之一 数控加工 是它与多种材料的兼容性[引用:1][引用:6][引用:8]。只要材料可以切割,就可以使用[引用:1]。
普通金属
- 铝 (6061, 7075) — 重量轻,易于加工,用于航空航天和汽车
- 不锈钢(303、304、316、17-4 PH) — 耐腐蚀、坚固,用于医疗和食品加工
- 碳钢(1018、1045、4140) — 坚固、耐用、性价比高
- 黄铜和红铜 — 适合电气和热应用
- 钛 — 坚固、轻便、耐腐蚀 — 但价格昂贵
普通塑料
- 聚醚醚酮 — 耐高温、耐化学腐蚀、坚固
- 乙缩醛(聚甲醛树脂) — 刚性、低摩擦且尺寸稳定
- 尼龙 — 坚韧、耐磨、自润滑
- ABS — 便宜,易于加工,非常适合原型
唯一的材料要求 数控加工 是零件具有足够的硬度来固定和切割[引用:5]。 (出于安全原因,不推荐使用可燃材料和石墨烯——我见过有人试图加工镁时会发生什么。这并不漂亮。)
6. CNC加工的关键设计规则
好的设计是成功的基础 数控加工。以下是我宣誓遵守的规则[引用:5][引用:6]:
规则 1:向内角添加半径
大多数切削刀具都是圆柱形的,因此内角会有半径。设计半径至少为型腔深度的 1/3,并使其足够大以使用标准工具 [引用:5]。
规则 2:限制型腔深度
型腔深度应达到刀具直径的 3-4 倍。更深的空腔需要更大的工具并增加成本[引用:5]。
规则 3:避免薄壁
金属的最小壁厚应为 0.5–0.8 毫米,塑料的最小壁厚应为 1.0–1.5 毫米。薄壁振动,降低精度 [引用:5]。
规则 4:使用标准孔尺寸
标准钻头更便宜且更容易获得。尽可能坚持标准尺寸[引用:5][引用:6]。
规则 5:注意孔的深度
深度超过 10 倍直径的孔需要专门的工具。保持合理[引用:5]。
7. 优点和缺点
与任何技术一样, 数控加工 有它的优点和缺点[引用:1][引用:5]。
优点
- 高精度 — 公差严格至 ±0.005 mm
- 重复性 — 每次都使用相同的部件
- 多功能性 - 几乎适用于任何材料
- 速度 — 自动化操作意味着更快的生产
- 性价比高 适用于中到高产量
缺点
- 前期成本高 — 机器和工具价格昂贵
- 材料浪费 — 减材工艺产生 30-70% 的废物
- 设计限制 — 工具访问限制了某些几何形状
- 需要熟练劳动力 — 编程和设置需要专业知识
8. 一个简短的故事
几年前,一位客户向我们提出了一个在屏幕上看起来很漂亮的设计。但当我们通过 CAM 模拟运行它时,刀具路径显示出一个问题 - 内角太尖锐,壁太薄。我们可以对其进行机械加工,但成本昂贵,而且零件在负载下会损坏。
我们建议更改设计——添加圆角、加厚壁以及使用标准孔尺寸。客户起初持怀疑态度。但新设计的加工成本降低了 20%,而且零件运转良好。
这就是关于的事情 数控加工 ——好的设计不是可有可无的。这是成功与失败的区别。
9. 结论
数控加工 是现有最通用、最精确、最可靠的制造工艺之一。它生产从航空航天部件到日常消费品的各种零件。了解基础知识——它是如何工作的、存在哪些机器、可以使用哪些材料以及如何进行可制造性设计——将帮助您以更少的钱、更快地获得更好的零件。
如果您正在计划 数控加工 项目,不要跳过基础知识。如果您对自己的设计不确定,请将其发送给我。我会给您一个诚实的 DFM 审查,并帮助您第一次就把事情做对。 (可能是一个糟糕的笑话。我无法控制。)
👇 需要数控加工零件吗?我们来谈谈吧。
将您的 CAD 文件、材料和数量发送给我。我将在 24 小时内审核您的设计,推荐最佳加工策略,并提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:当您发送电子邮件时提及“CNC 指南”,我将向您发送我的个人 DFM 检查表。它为我的客户节省了数千美元。而且它是免费的。因为我就是这样的好人。
曾巴里
YOVUTEK 高级制造工程师
(12 年 CNC 加工经验。我制造过从赛车到医疗设备的各种零件。我可以帮助您制造您的零件。)