嘿,我是曾巴里。我在制造业工作了 12 年 YOVUTEK,我还记得第一次观看放电加工机运转的情景。那时,我还是一名刚从学校毕业的年轻工程师,老板让我去看“火花机”。我在那里站了二十分钟,盯着这罐电介质油,里面火花四溅,想知道到底如何有人能用受控闪电制造出精密零件。对我来说,这感觉就像纯粹的魔法。十二年后,我仍然觉得它很神奇——尽管现在我彻底理解了底层的物理原理。 放电加工 (EDM) 是现代制造中最迷人、最精确、但最被低估的技术之一。在本文中,我想分享它的重要性、它的运作方式以及当传统流程失败时它所实现的目标。没有编号列表。这只是彻底改变我们构建关键组件方式的过程的真实故事。喝杯咖啡,让我们开始吧。
探索放电加工精度
这是一个令人着迷的真相 放电加工 ——从逻辑上讲,感觉它不应该起作用。毕竟,您正在使用高频电火花来腐蚀金属。火花自然显得混乱且不可预测。因此,您似乎最不相信它们能够生产出公差在人类头发丝的一小部分以内的零件。然而,在这个过程中,先驱工程师发现了如何驾驭这种混乱。今天,我想谈谈这个突破。我不想背诵教科书上的定义,而是想讲述一种技术的真实故事,这种技术可以像切割黄油一样切割硬化工具钢,形成物理工具无法触及的复杂内腔,并提供令瑞士制表商印象深刻的精度。
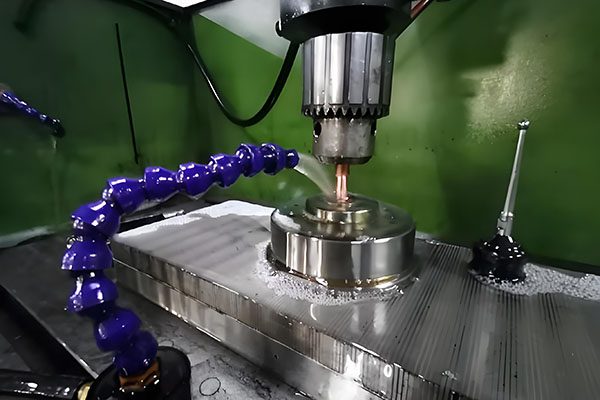
我意识到切削工具有局限性的那一天
在我职业生涯的早期,一位客户给我们带来了一个复杂的模具型腔,需要用预硬 H13 钢进行加工。最初,我们尝试直接铣削细节。然而,我们像糖果一样烧毁了整体硬质合金立铣刀。切削刃在五分钟内就变钝了,最终的表面光洁度看起来很糟糕,生产陷入了停滞。当我站在那里看着机器挣扎时,我意识到必须有一条更好的前进道路。
就在这时,我的高级导师走过来问:“Barry,你开过沉降片电火花加工吗?”当我承认我没有时,他微笑着说:“看这个。”他在机器内安装了一个定制的石墨电极,将其放置在原始块上,然后按下启动按钮。几个小时后,一个完美无缺的空腔出现了。我们看到零刀具偏转、无颤痕、钢材上的机械应力为零。我很惊讶,问他为什么我们不首先开始使用 EDM。他笑道:“因为你没有问。”因此,从那时起我就一直在问。
最终,那次经历教会了我真正的力量 放电加工 ——它完全忽略了材料的硬度。只要材料导电,电火花加工就可以毫不费力地对其进行加工。硬化工具钢、碳化钨、钛或铬镍铁合金都以相同的方式对受控火花火花间隙做出反应。由于电极悬停在工件上方而没有物理接触,因此根本不存在机械切削力。它代表了绝对最好的非接触式加工。
EDM 的三个方面 - 以及何时使用每个方面
客户经常问我:“Barry,我怎么知道哪个 EDM 流程适合我的部分?”这是一个很好的问题,答案始终取决于您特定的零件几何形状和设计要求。
对于深而复杂的型腔——例如塑料注射模芯—— 电火花成型加工 是理想的选择。在此过程中,我们加工符合您所需负形状的精密石墨或铜电极,然后将其浸入工件中。放电会腐蚀钢材,留下完美的电极镜像。尽管进给速度经过深思熟虑,但它仍能实现传统铣刀无法达到的锐利内角。
相反,当直接穿过板材切割型材时, 线切割 是首选方法。超细黄铜线(通常与人的头发一样细)在高精度 CNC 轴的引导下连续穿过零件。由于火花先于焊丝切割,公差可达 ±0.001 毫米(1 微米)。考虑到人类头发的平均宽度为 70 微米,线切割放电加工的精度大约提高了 70 倍。
最后,对于微小、深层的特征——例如涡轮叶片内部的内部冷却通道—— 电火花钻孔 提供了解决方案。使用空心、高速旋转的管状电极,高压介电流体在钻孔时将碎屑冲洗干净。因此,它可以在 200 毫米的硬化金属上钻出直径 0.3 毫米的孔,远远超出了微型钻头的深度与直径限制。
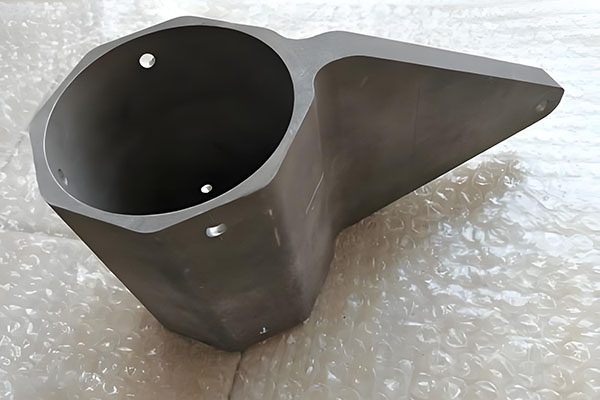
真正的挑战——管理 Spark
实现极高的精度 放电加工 依赖于严格的控制而不是原始电力。允许火花不受控制地放电会产生粗糙的烧痕和破坏公差。因此,必须控制三个关键因素:火花持续时间、峰值电流强度和脉冲之间的关闭时间间隔。
可以把它想象成一个鼓手,掌握着精确的节奏。如果鼓手敲得太用力,声音就会变得混乱而响亮。如果攻击力太弱,则缺乏影响力。同样,击球太快会造成混乱,而击球太慢则会破坏动力。 EDM 需要完全相同的平衡,以保持高材料去除率,同时保护表面完整性。
幸运的是,现代 EDM 发生器使用智能数字脉冲控制器来实时调整设置。这些智能系统持续感知电极和零件之间的微观间隙,随着条件的变化动态修改火花能量。此外,先进的机器会自动补偿电极磨损,其功能类似于火花腐蚀的自动驾驶仪。
热影响区 - 为什么 EDM 零件有所不同
我学到的一个重要经验是,与传统芯片制造工具相比,热火花腐蚀留下了独特的表面光洁度。每次放电都会留下一个微观的重铸层,熔化的金属会在其中迅速重新凝固。在疲劳关键型航空航天或医疗应用中,如果不处理这种脆性重铸层,随着时间的推移可能会导致微裂纹。
然而,由于该重铸层通常只有几微米深,因此控制它很简单。在标准工业工具中,它不会造成操作问题。对于关键部件,我们只需使用减少的能量进行渐进式车削或精加工,然后进行精细化学或机械抛光。
例如,医疗设备客户曾经要求在不锈钢植入部件上进行镜面处理。为了实现这一目标,我们以最小的能量执行了三道超精细精加工,然后进行轻微抛光。结果表面完全反光。看到该部件成功部署的照片是我职业生涯中非常有意义的时刻。
EDM 可以做到其他方法无法做到的事情
即使在车间工作了 12 年,我仍然不断发现创新方法来解决火花腐蚀的棘手几何问题。以下是 EDM 优于传统工具的一些值得注意的制造挑战:
注塑模具。 EDM 仍然是在硬化钢模具中制造深而窄的肋、锋利的内半径和复杂的表面纹理的黄金标准。尝试用微型球头立铣刀加工微小的内腔需要数天的时间,并且存在刀具破损的风险,而沉降片电火花加工则可以在数小时内可靠地烧制这些细节。
深微孔。 客户曾经需要 100 个穿过厚不锈钢板的完全笔直的 0.3 毫米直径冷却孔。传统的钻头会立即弯曲、漂移或折断。使用钻孔 EDM,我们在公差范围内完成了每个孔,从而节省了数周的潜在试错时间。
超薄壁。 由于电火花腐蚀消除了物理切削力,EDM 可以将精致的金属壁切割至 0.05 毫米的厚度,而不会导致颤振、弯曲或零件变形。相比之下,铣刀会立即粉碎薄材料。
硬质材料。 特殊合金、完全硬化钢 (60+ HRC) 和致密金属基体不会减缓火花腐蚀。当物理刀具变钝或破碎时,EDM 可以顺利切割,这使其成为复杂工具室项目不可或缺的一部分。
关于拯救生产线的齿轮的故事
几年前,当地一家包装工厂在其主生产线上的一个关键驱动齿轮磨损后向我们发出紧急呼叫。定制部件由硬化工具钢制成,从海外采购 OEM 替代品需要数周的停机时间,成本高昂。
在分析损坏的零件后,我们意识到在完全硬化的毛坯中铣削新齿需要很长时间,并且存在刀具故障的风险。相反,我们在线切割机床上设置预硬化钢毛坯,并在一次连续加工中对齿轮齿进行轮廓切割。两天之内,更换设备就安装完毕,工厂再次全面投入运营。
生产经理随后打电话表示宽慰。最终,解决像这样的紧急制造障碍是这一系列工作如此令人满意的原因。
不言而喻的权衡——速度与精度
公平地说,电火花加工不适用于涉及软材料的批量粗加工。高速数控铣床可以更快地清理软铝或低碳钢。然而,当使用完全硬化的合金时,传统切削刀具会迅速磨损或无法保持公差。因此,选择不仅仅是关于每小时的循环速度,而是关于工艺能力。
每当客户表达对 EDM 加工时间的担忧时,我都会清楚地解释权衡:“如果标准铣刀可以安全地加工此功能,我们就会使用它。但对于完全硬化的钢或极端的长径比,等待两天进行精密 EDM 远比花费数周时间烧毁工具和报废昂贵的原材料要好得多。”
那么,电火花加工的精度究竟如何呢?
总而言之:EDM 可提供您的设计所需的任何精度级别。线切割加工可保持低至 ±0.001 毫米的严格公差。电火花沉降片保持 ±0.005 毫米,同时生产光滑、抛光的模具表面。小孔电火花加工可加工直径小至 0.3 毫米的高深宽比孔。然而,电火花加工的真正价值在于它能够加工其他工艺无法处理的几何形状。
经过 12 年的实践经验,我仍然经常遇到独特的几何挑战。然而,电火花腐蚀一次又一次地提供了将不可能的 CAD 概念转化为真正功能硬件所需的精确度。
让我们谈谈您的项目
如果您的部件对于传统数控铣削来说太硬、太复杂或太精致,我很乐意对其进行评估。只需发送您的 CAD 文件或技术图纸即可。我将提供诚实的工程评估。如果 EDM 是最佳方法,我会解释原因。如果存在更快或更低成本的方法,我也会向您指出那个方向。
此外,如果您的零件具有看起来几乎不可能制造的复杂几何形状,请随时将其发送过来。具有挑战性的制造项目始终是我最喜欢解决的问题。
👇 有一个零件太难加工吗?我们来谈谈吧。
将您的 CAD 文件或图纸发送给我。我将在 24 小时内审核您的设计,推荐最佳的 EDM 方法,并为您提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:当您发送电子邮件时提及“EDM”,我将向您发送线切割 EDM 与沉降片 EDM 的免费比较。还有我的猫的照片。不客气。
曾巴里
YOVUTEK 高级制造工程师
(12年EDM经验。我加工过不应该加工的东西。我也可以帮助你。)