简介:一封来自德国的报价邮件
“Barry,我们的包装机需要 200 个精密轴。材质:1.4057 不锈钢 (X20CrMo13)。公差:直径 ±0.005mm,Ra0.4 表面光洁度。100% 检查并提供 CMM 报告。3 周内交货。你能做到吗?”
这是我去年秋天收到的一封来自德国一家百年工业设备公司采购经理的报价电子邮件。我们每天都会收到类似的询盘,但这一次感觉不同——这不仅仅是一份订单,而是对我们技术能力和质量体系的全面考验。德国客户以严谨和高期望而闻名。他们的要求 CNC加工备件 通常远远超出图纸:每个尺寸都有严格的公差,每个表面都有粗糙度规格,每个零件都必须附有完整的检验报告和材料证书。更重要的是,他们要求“零缺陷”——不接受任何让步。
今天,我想分享一下我们如何处理这一特殊要求以及我们为数控加工备件开发的解决方案。这不仅是一个真实的案例研究,也为任何旨在服务德国市场或高端客户的制造商提供了参考。
第一章:德国客户的核心要求——不仅仅是图纸上的数字
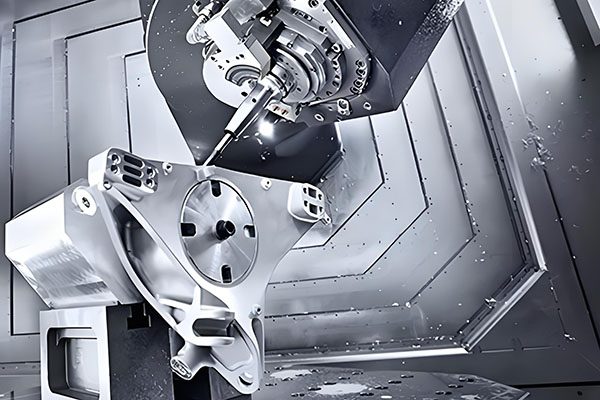
在报价之前,我和我的团队仔细研究了客户的图纸和技术规格。德国图纸长达六页,不仅包括标准尺寸,还包括特殊工艺要求、检验标准和包装说明。客户的要求远远超出了“制造零件”的范围,涵盖了五个维度:
1.1 精度与公差——微米级的战斗
关键尺寸为外径 Ø25 毫米和内径 Ø20 毫米,公差均为 ±0.005 毫米,约为人类头发的 1/16。要始终如一地实现这一目标,需要温控车间、高精度磨床以及带补偿的过程测量。更严格的是:客户要求所有关键尺寸的工艺能力指数Cpk≥1.33,这意味着工艺必须高度稳定,无异常波动。
1.2 表面质量——镜面效果
Ra0.4表面粗糙度意味着零件必须光滑如镜。这不仅需要精密研磨和抛光,还需要在加工过程中避免任何划痕或颤痕。该图纸甚至指定“无磨削烧伤”,并包括酸蚀检查的标准程序。
1.3 材料和热处理——严格的批次追溯
材料1.4057是马氏体不锈钢(德国牌号X20CrMo13),需要淬火和回火至HRC45-50。客户需要材料证书(EN 10204 3.1)、热处理曲线记录、附条硬度测试报告以及金相照片。缺少其中任何一个都将导致整个批次被拒绝。
1.4 检验报告——100%全检,数据可追溯
所有 200 个零件都必须接受全尺寸检查并提供 CMM 报告。客户甚至要求在测量过程中记录室温以证明准确性。此外,每个零件的检验数据必须保留至少 10 年,以便将来可追溯。
1.5 包装和交付——无划痕、无生锈
包装也有特殊要求:每个部件都用VCI防锈纸单独包装,放入专用的泡沫内衬盒子中,外箱上印有批号和序列号。包装必须能够承受潮湿和含盐的海洋环境,并包括湿度指示卡。
莎拉看完这幅画后叹了口气:“这不再是机械加工——而是艺术创作。”戴夫直言,“德国人正试图把我们变成精密仪器工厂。”
第 2 章:我们的解决方案 – 从设计到交付的端到端流程控制
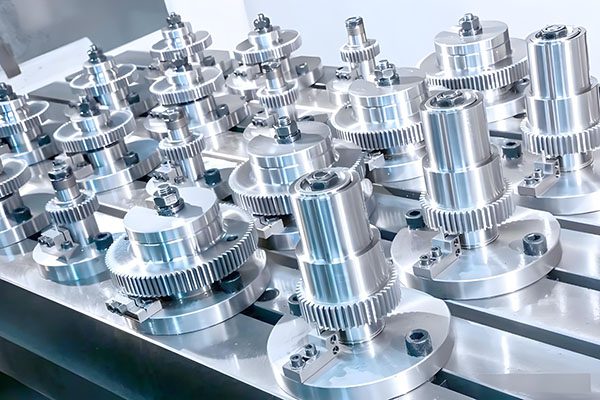
面对德国严苛的要求,我们制定了涵盖七个阶段的系统化解决方案:
2.1 原材料采购及进货检验
我们从经过 ISO 9001 和 ISO 13485 认证的德国材料经销商处采购了 1.4057 根金条,每批均附有 EN 10204 3.1 证书。抵达后,我们进行了化学成分光谱分析和硬度测试,以确保符合 DIN EN 10088-3 标准。每个棒材都分配有唯一的材料批次号,以实现完全可追溯性。
2.2 热处理工艺优化
我们外包给经过 CQI-9 认证的热处理厂进行真空淬火和回火。供应商提供了炉温均匀性报告 (SAT/TUS) 和附连棒的硬度分布数据。经过三次试运行,我们最终确定了参数:1030℃真空淬火(60分钟)+580℃回火(120分钟),达到稳定的硬度HRC48-50,并具有回火马氏体组织,完全满足客户的要求。
2.3 粗加工和应力消除
热处理后,我们粗车外径和内径,每边留0.3毫米进行精加工。然后,我们在-70°C 下进行了 2 小时的深冷处理,以消除残余奥氏体和加工应力,确保长期的尺寸稳定性——这是一个经常被忽视但德国客户特别要求的步骤。
2.4 精加工——控温车间+高精度研磨
精加工在20±1℃的恒温车间内完成。对于外径,我们使用了带有陶瓷结合剂 CBN 砂轮的高精度无心磨床,速度为 45 m/s,每次进给 0.005mm。对于 ID,我们使用了内圆磨床,也配备 CBN 砂轮,具有过程中测量和自动补偿功能。最终OD公差控制在±0.003mm以内,ID公差控制在±0.004mm以内,Cpk超过1.5。
2.5 表面处理——镜面抛光
我们结合使用了机械抛光和电解抛光。首先,依次用600#、800#、1000#、1200#砂纸打磨去除磨痕,然后在电解液中电解抛光2-3分钟,达到Ra0.32-0.4镜面光洁度。抛光后,零件立即在超声波浴中清洗并用不起毛的布擦拭。
2.6 全尺寸检测——三坐标+粗糙度仪
每个零件都在蔡司三坐标测量机上进行了全尺寸检查,每个关键尺寸测量了三次并取平均值。使用三丰粗糙度计在三个位置(两端和中间)测量表面粗糙度。所有数据都会自动上传到我们的质量管理系统,生成符合 ISO 9001 标准的检查报告,其中包括测量时的环境温度。
2.7 包装和运输 – 德国级别的严格性
按照客户的规格,每个部件都用 VCI 防锈纸包裹,放入定制泡沫托盘中,外箱上贴有批次号和序列号。发货前,我们拍摄了照片作为文件记录,并提供了装箱单和检验报告的电子副本。我们还添加了随机样品48小时盐雾测试的结果,以证明防锈措施的有效性。
第 3 章:挑战与突破——工程师的不眠之夜
尽管计划看起来很完美,但在执行过程中我们遇到了一些意想不到的挑战:
3.1 磨烧伤——第一批险些报废
第一批磨削零件在酸蚀检查中显示出轻微的磨削烧伤。原因是进给量过多(每次 0.01 毫米)和冷却液压力不足(仅 15 巴)。我们立即进行调整:将每次进给量减少至 0.003 毫米,将冷却液压力增加至 30 巴,并改用较软的 K 级砂轮。返工后烧伤消失,表面质量符合标准。这花费了我们 3 天的时间,但让我们了解了 1.4057 不锈钢研磨参数的至关重要性。
3.2 尺寸一致性——从Cpk=0.8到Cpk=1.5
尽管前 10 个零件在公差范围内,但 Cpk 仅 0.8,表明过程不稳定。我们通过以下方式进行改进:优化磨削程序(添加火花消除路径),增加过程中补偿(每 5 个零件),并指派一名高级操作员来完成这项工作。最终 Cpk 超过 1.5,所有部件都聚集在接近标称值的位置。最终 200 个零件的外径测量结果呈正态分布,标准偏差仅为 0.0012 毫米。
3.3 包装和运输 – 选择正确的 VCI 纸
客户指定使用VCI防锈纸,但不同品牌的效果差异很大。我们在相同的 48 小时盐雾条件下测试了三个品牌。只有德国制造的 Branopac 纸没有生锈。我们购买了该品牌并在发货前进行了额外的抽查。
3.4 人员培训——了解德国标准
最初,我们的操作员在理解 DIN 标准方面存在差距。例如,他们认为“无划痕”仅适用于配合表面,而德国客户则要求所有表面(包括倒角和端部)无划痕。我们组织了DIN标准专题培训,并邀请第三方检验机构进行讲解。经过培训,操作人员质量意识明显提高。
第 4 章:结果和反馈 – 德国客户验收
三周后,200根精密轴按时交付。德国客户派出质量工程师现场验收。他随机挑选了10个零件,用自己的仪器重新测量,查看了我们的CMM报告和热处理记录,甚至检查了包装上的湿度指示卡。最后,他签署了录取通知书,并简单地说:“Sehr gut。” (非常好。)
后来,这家德国公司将我们列入他们的“首选供应商”名单,并下了更多订单。他们的采购经理写道:“你们已经证明中国制造可以达到德国标准。我们期待着长期的合作伙伴关系。”
这个项目给我们深刻的教训:德国的高要求不是“困难”,而是推动我们提高技术和管理的动力。从此,我们的精密加工能力又上了一个新的台阶。
第五章:我们服务德国客户的能力
通过这个和随后的德国订单,我们开发了成熟的解决方案 CNC加工备件:
- 质量体系:ISO 9001:2015 + IATF 16949(汽车)+ISO 13485(医疗),满足各种行业认证。
- 检验能力:蔡司三坐标测量机(±0.001mm)、三丰粗糙度仪、光学投影仪、硬度计、光谱仪、盐雾室。
- 机加工设备:5轴加工中心、高精度数控车床(±0.002mm定位)、外径/内径磨床、无心磨床。
- 热处理合作伙伴:CQI-9 认证供应商,提供真空淬火、氮化、深冷处理、气体软氮化。
- 表面处理:电解抛光、钝化、镀镍、阳极氧化、化学镀镍。
- 可追溯性:每个零件都用激光打标有独特的数据矩阵代码,完整的数据可追溯到原材料批次。
- 文档:自动生成符合 DIN EN 10204 3.1/3.2 标准的检验报告,以及热处理曲线、材料证书和 Cpk 分析。
杰夫说:“德国客户告诉我们,质量不是在检验中进行的,而是在设计、制造和管理中进行的。现在,我们对每个项目都严格遵守德国标准,即使客户不是德国人。”
第六章:经验教训——如何赢得德国客户的信任
从这次成功的交付中,我们为有意进入德国市场的同行总结了几个重要的经验教训:
- 彻底理解标准:德国客户遵循 DIN 标准,该标准通常在细节上与 ISO 或 GB 不同。例如,DIN 4760更精确地定义了表面粗糙度;你必须提前研究它。
- 提前沟通每一个细节:永远不要假设任何事情都是“显而易见的”。德国客户更喜欢对所有工艺变更、测量方法和包装方法进行书面确认。
- 保留完整记录:记录每个零件的加工参数、检验数据、操作人员姓名。德国客户可能会在多年后追溯。
- 第一次就做对:德国客户很少给予第二次机会。我们只有在首件检验通过后才开始批量生产。
- 超出预期:除了满足图纸要求外,我们还提供Cpk分析、盐雾测试报告等增值服务,让客户感到专业、可靠。
戴夫总结道:“与德国人做生意时,不要走捷径。做好每一个细节,他们将成为您最忠实的客户。”
结论:德国标准,中国制造
德国客户的特殊要求一度让人感到难以承受。但这种压力促使我们不断升级设备、优化流程、改进系统。今天,我们可以自信地说——无论是 DIN 标准还是客户特定的要求——我们有能力提供 CNC加工备件 超出预期。
如果您有高要求的数控加工备件项目,或者想了解我们如何帮助您满足德国客户标准,请联系我们。我们很乐意分享更多实践经验,共同成长。
👇 号召性用语:让您的德国订单第一时间通过
无论您需要 精密轴, 液压阀芯, 医疗植入物, 或 航空航天结构件 – 我们的 CNC加工备件 服务以德国标准为基准,提供可追溯、零缺陷的精密部件。
我们的承诺:100% 全尺寸检验、发货时提供 CMM 报告、材料批次可追溯性、提供热处理曲线。符合 DIN、ASTM、ISO 和其他国际标准。
📞
致电我们
德标加工免费咨询
(30 分钟)
联系我们
或者只是说:“我有一个德国订单,需要精密 CNC 加工。”
巴里将为您联系我们的德国项目团队。
🇩🇪德国标准,中国制造🇩🇪
附:首次咨询德国标准项目的客户将获得免费的“DIN 标准合规性评估”。询问时提及“德国项目”。
曾巴里
YOVUTEK 高级机械师
(一位按照德国标准磨练中国制造的工程师)