简介:为什么硅胶模具对于关键应用至关重要
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的十年里,我设计并制作了数百个 硅胶模具 为医疗器械和日常消费品领域的客户提供服务——从手术排水管和呼吸面罩到厨房抹刀和婴儿奶嘴。硅胶成型的独特之处在于该材料具有柔韧性、生物相容性和耐热性。但模具本身必须极其耐用,能够承受数千次循环而不磨损。在本指南中,我将解释我们如何实现高耐用性 硅胶模具 通过优化的模具钢、精确的型腔精加工以及先进的注射或压缩成型技术。我还将介绍它们在医疗和日常用品中的应用,以及如何为您的产品选择合适的模具。无论您是开发医疗植入物还是家居用品,了解硅胶模具的耐用性都可以节省您的时间和金钱。
第 1 章:硅胶模具有何不同?
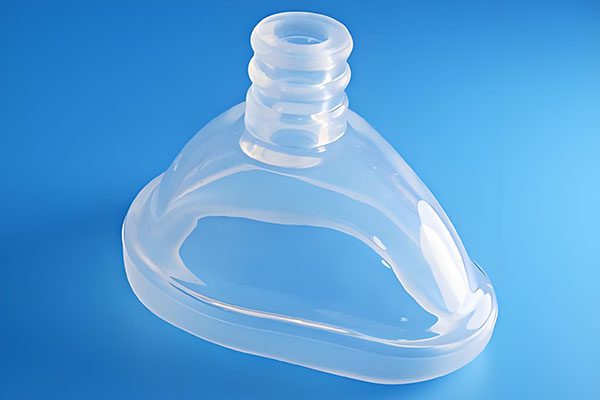
硅橡胶是热固性的——它在热和压力下固化,而不是像热塑性塑料那样简单地熔化和冷却。两个主要流程为 硅胶模具 是液体硅橡胶(LSR)注射成型和压缩成型。 LSR 使用双组分液体进行混合,然后在加热模具 (150–200°C) 中固化。压缩成型使用预成型的固体硅胶放置在开放模具中,然后闭合并加热。两者都需要模具能够抵抗化学侵蚀、保持严格的公差并且能够轻松释放零件。与塑料注射模具不同,硅胶模具需要异常光滑的表面(镜面抛光)以防止粘连,而且它们的设计必须易于排气,因为硅胶在固化过程中会释放气体。高耐用性 硅胶模具 通常由不锈钢或硬化工具钢制成,具有特殊涂层以防止粘附。
第 2 章:硅胶模具高耐用性的关键因素
2.1模具钢材的选择
对于长时间运行 硅胶模具,我们使用不锈钢(420、136 或 316)或硬化工具钢(H13、P20)。不锈钢可抵抗有机硅副产品的腐蚀,是医疗模具所必需的(洁净室兼容性)。型腔表面的硬度应为 48–52 HRC。较软的钢磨损得很快,导致尺寸漂移。我们还应用化学镀镍 PTFE 涂层或类金刚石碳 (DLC) 来减少摩擦并提高脱模性。这些涂层将模具寿命延长至 500,000 次以上。
2.2 表面光洁度
硅胶有粘性。粗糙的型腔表面会导致零件在顶出时撕裂。对于医疗部件,我们将所有型腔表面抛光至 SPI A1(镜面抛光,Ra 0.025 µm),对于消费品,将所有型腔表面抛光至 SPI A2(Ra 0.05 µm)。在 EDM 或 CNC 加工后,用金刚石研磨膏手工进行抛光。我们还对复杂的几何形状使用蒸汽抛光。如果没有镜面抛光,模具就会过早失效。
2.3 排气和喷射
有机硅在固化过程中会释放挥发性气体。滞留的空气会导致气泡和不完全填充。我们沿着分型线和高点设计通风口(深度为 0.02-0.05 毫米)。对于顶出,我们使用大面积的顶出套筒而不是小销钉,以避免撕裂软硅胶。我们还为精密医疗零件采用空气辅助顶出(在零件和模具之间吹入压缩空气)。
2.4 温度控制
均匀的模具温度对于一致的固化至关重要。我们使用 3D 打印芯或钻孔交叉通道设计随形冷却通道。对于 LSR 模具,我们还添加了加热筒和热电偶,以保持整个型腔的 ±2°C 精度。温度不均匀会导致固化不足或过度固化的斑点,从而降低零件质量和模具寿命。
第 3 章:在医疗产品中的应用
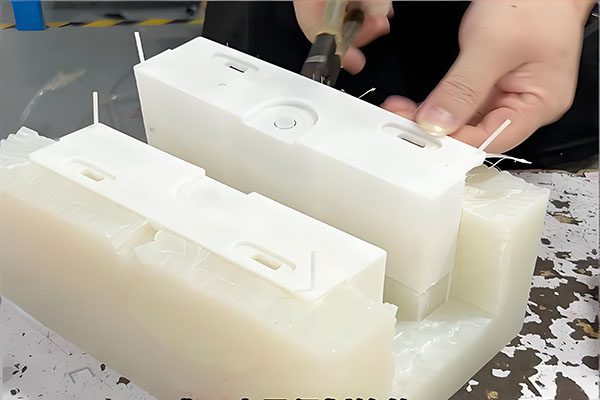
医疗设备需要最高的耐用性 硅胶模具。典型产品包括:
- 手术引流管和导管:柔软、灵活的管子,表面光滑,可防止组织损伤。模具必须生产壁厚一致的无毛边零件。
- 呼吸面罩(CPAP、麻醉):具有密封唇的复杂形状。模具通常具有多个型腔和用于底切的滑块。
- 植入组件:硅胶乳房植入物、指关节或起搏器盖。这些需要 VI 级生物相容性硅胶和没有尖角或分型线飞边的模具。
- 牙齿印模和护齿套:高精度型腔,细节精致。
- 药物输送系统:用于小瓶、注射器柱塞的硅胶塞。模具必须保持 ±0.02 毫米的公差。
对于医疗模具,我们遵循 ISO 13485 质量管理和洁净室组装。每个模具都经过 3 次样品运行验证,我们提供完整的材料证书(FDA、USP VI 级)。
第4章:在日用品产品中的应用
生活必需品占比最大 硅胶模具。常见产品包括:
- 厨具:抹刀、烘焙垫、松饼盘、冰块托盘。模具需要轻松脱模并能承受重复使用。
- 婴儿用品:奶嘴、奶嘴、磨牙环。模具必须没有锋利的边缘并使用食品级硅胶。
- 个人护理:洁面刷、化妆刷、牙刷柄。
- 消费电子配件:手机壳、表带、耳塞套。这些通常需要二次成型(硅胶包覆成型到塑料上)。
- 家用密封件和垫圈:冰箱门密封件、洗碗机垫圈。大型薄壁零件需要仔细通风。
对于消费模具,我们优先考虑周期时间和成本。我们使用带镍涂层的 P20 钢(而不是不锈钢)并抛光至 SPI A2。典型模具寿命:200,000–500,000 次循环。
第 5 章:LSR 注射成型与压缩成型 — 哪种模具合适?
| 特点 | LSR 注塑模具 | 压缩模具 |
|---|---|---|
| 周期时间 | 15–60 秒 | 2–5 分钟 |
| 零件复杂性 | 高(底切、薄壁) | 低到中等 |
| 闪光灯 | 最小 | 需要修剪 |
| 模具成本 | 更高(复杂的流道系统) | 更低(更简单的设计) |
| 刀具寿命(循环) | 500k–1M | 100k–300k |
| 最适合 | 大容量、医疗、精密 | 小体积、大零件 |
我们构建这两种类型。实现高耐用性 硅胶模具,LSR 模具是首选,因为它们是完全自动化的并且可以生产一致的零件。压缩模具更简单,但需要手动去除毛边。
第六章:硅胶模具的质量保证
为了确保耐用性,我们遵循严格的质量保证协议:
- 钢材认证:光谱分析和硬度测试报告。
- 模流模拟:对于 LSR 模具,我们模拟填充以优化浇口位置和排气。
- 三坐标检测:所有型腔尺寸均检查至 ±0.01 毫米。
- 表面粗糙度测量:轮廓仪确认 Ra ≤ 0.05 µm。
- 模具试模:我们在自己的注塑机(50T–300T)上运行样品并提供首件检验报告。
- 加速磨损试验:对于大批量模具,我们运行 1,000 个周期并重新测量关键尺寸以确认没有磨损。
第 7 章:常见故障模式以及如何避免它们
- 粘着(附着力):由于抛光不充分或缺乏涂层造成的。解决方案:镜面抛光+化学镀镍-PTFE。
- 分型线处有毛边:合模力不足或分型面磨损。解决方案:精密磨削分型线并增加夹紧吨位。
- 翘曲零件:冷却不均匀。解决方案:随形冷却通道。
- 短镜头(不完全填充):排气不良或注射压力低。解决方案:增加通风口并优化流道设计。
- 模具腐蚀:使用碳钢代替不锈钢。解决方案:医疗模具指定420不锈钢。
第8章:案例分析——医用呼吸面罩模具
一家医疗器械公司需要 CPAP 面罩垫(硅胶,Shore A30)的模具。该零件具有薄密封唇(0.5 毫米)和复杂的曲线。我们设计了一个 2 腔 LSR 模具,采用 420 不锈钢、镜面抛光 (Ra 0.02 µm)、随形冷却和真空排气。该模具在 6 周内建成,生产出的零件没有飞边且壁厚一致。 500,000 次循环后,模具没有出现磨损。客户现在从我们这里订购所有硅胶面罩模具。这是我们维持高耐用性的标准 硅胶模具.
第 9 章:延长模具寿命的维护
即使是最好的 硅胶模具 需要照顾。我们的建议:
- 每次运行后,用硅胶去除剂(无研磨剂)清洁模具型腔。
- 检查分型线是否有残留物;用软黄铜刷清洁。
- 检查顶针是否磨损;每 200,000 次循环更换一次。
- 将带有防锈剂的模具存放在干燥的环境中。
- 每个周期重新涂抹脱模剂(用于压缩模具)。
结论:与我们合作以获得耐用的硅胶模具
高耐用性 硅胶模具 是可靠的医疗和日用品生产的基础。我们将优质模具钢、镜面抛光、随形冷却和严格测试相结合,提供可持续 500,000 多次循环的模具。将您的零件图和生产量发送给我。我将提供免费的 DFM 分析,推荐 LSR 或压缩成型,并在 24 小时内为您的模具报价。让我们构建一个像您一样努力工作的模具。
👇 需要高耐用的硅胶模具吗?
将您的 CAD 文件和应用程序发送给我(医疗或日常使用)。我将推荐最好的模具材料、表面光洁度和工艺,并提供免费的 DFM 报告和报价。没有义务。
📞
打电话给巴里
直接工程线
(我回答硅胶模具问题)
联系我们
不确定 LSR 与压缩?只需说:“巴里,这是我的零件体积 - 我应该选择哪种模具类型?”我来指导你。
🔧 硅胶模具 — 精密、耐用、可重复性 🔧
附:当您发送电子邮件时提及“硅胶指南”,我将向您发送表面光洁度比较表和推荐的钢种。
曾巴里
YOVUTEK 高级制造工程师
(10 多年为医疗和消费品制造硅胶模具 — 从 CPAP 面罩到婴儿奶瓶奶嘴。让我帮助您找到适合您应用的模具。)