简介:当零件精度决定飞行安全时
在航空航天工业中,直径偏差仅为0.01mm的涡轮盘就会引起发动机过度振动;整体叶轮上 0.02 毫米的叶片轮廓偏差可能会导致流动分离和推力减小。 数控铣削 航空航天零件从来不是“试图准确”,而是“必须准确”。随着对更高推重比、更好燃油效率和更长使用寿命的需求不断增加,零件变得更加复杂,材料更加难以加工,公差也更加严格。本文从材料、刀具、工艺、夹具、冷却和检测六个角度系统分析了高精度航空数控铣削的核心挑战,并提供了行之有效的解决方案。
第一章:航空航天零件的特点及精度要求
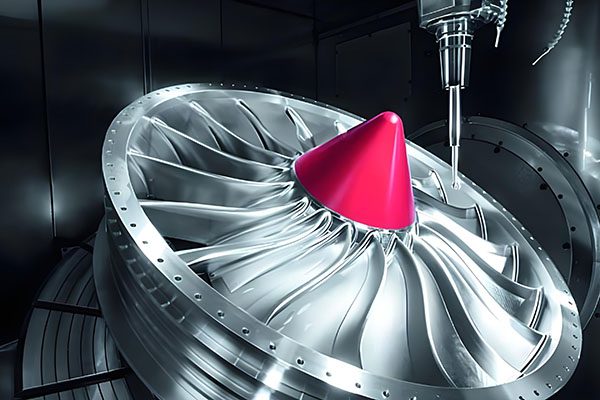
航空航天零件通常具有以下特征:
- 难加工材料:钛合金 (Ti6Al4V)、高温合金(Inconel 718、Waspaloy)、高强度不锈钢(15-5PH、17-4PH)。这些材料具有高强度、高韧性和低导热性,导致切削过程中刀尖温度极高。
- 复杂的几何形状:整体式叶轮、薄壁壳体、涡轮盘、肋片、网格结构。许多功能需要 5 轴联动加工,且刀具可达性较差。
- 极其严格的公差:关键配合尺寸±0.005mm,轮廓公差0.01mm,位置公差0.01mm。表面粗糙度通常要求为Ra0.4-0.8μm。
- 诚信度要求高:不允许出现磨削烧伤、微裂纹或残余拉伸应力。航空航天部件通常需要 100% 无损检测(荧光渗透、X 射线)。
- 可追溯性:每个零件必须附有完整的加工参数记录、检验报告和材料证书,符合 AS9100 或 NADCAP 标准。
戴夫曾经说过:“航空航天零件不是‘加工’的,而是‘雕刻的’。每次切割都必须像手术一样精确。”
第 2 章:数控铣削的核心挑战
2.1 刀具磨损——成本与质量的双重压力
加工钛合金时,传统硬质合金刀具可能只能持续 15-30 分钟;对于 Inconel 718,该时间可低至 5-15 分钟。刀具磨损会增加切削力、降低表面质量并导致尺寸漂移。每把进口整体硬质合金立铣刀售价数千元,刀具成本占总加工成本的30-50%。
2.2 切削热和热变形
钛合金的导热系数约为7W/(m·K)——仅为45#钢的1/7。切削热量在刀尖处积聚,引起刀具软化、涂层剥落、工件局部温度升高,导致热变形。对于薄壁零件,热变形会直接导致尺寸不合格。
2.3 薄壁颤振
航空航天零件通常具有较大的薄壁部分(壁厚 1-2 毫米)。在铣削力的作用下,薄壁容易产生再生颤振,产生振动痕迹,从而降低表面质量并加速刀具故障。颤振频率预测复杂;通常需要调整主轴速度或刀具路径以避免不稳定区域。
2.4 残余应力和变形
原材料已经含有锻造和热处理产生的内应力。粗加工后,去除大量材料会重新分布这些应力,从而导致翘曲或扭曲。航空航天零件通常需要“粗加工→去应力退火→精加工”的工艺顺序。
2.5 表面完整性
航空航天零件具有严格的表面完整性要求:无白层、无微裂纹、无拉伸残余应力。不正确的切削参数会产生 0.01-0.05mm 厚的变质层,严重影响疲劳寿命。
第 3 章:解决方案 – 刀具和切削参数优化
3.1 刀具材料和涂层选择
| 材质 | 推荐工具基材 | 推荐涂层 | 切削参数特点 |
|---|---|---|---|
| 钛合金 | 超细硬质合金(0.2-0.5μm) | AlTiN、TiAlN+Si₃N₄ | 低速 (30-60 m/min)、大切削深度 |
| 高温合金 | 超细硬质合金或陶瓷 | 氮化铝、氮化钛 | 极低速度 (20-40 m/min),恒定切屑负载 |
| 不锈钢 | 细晶粒碳化物 | 氮化铝钛、氮化铝铬 | 中速 (60-120 m/min),顺铣 |
对于钛合金和高温合金,建议使用圆角立铣刀 (R0.5-1.5mm) 代替球头铣刀,以提高切削刃强度。不等螺距和可变螺旋设计有助于打破共振并抑制颤动。
3.2 切削参数优化策略
- 高速加工概念:对于铝等易于切削的材料,可以使用 >1000 m/min 的速度来让切屑带走热量。对于钛和高温合金,必须采用低速高进给策略。
- 径向啮合控制:避免径向啮合低于 0.05mm,否则刀具会在加工硬化层上“摩擦”,加速磨损。建议径向啮合≥刀具直径的5-10%。
- 顺铣首选:顺铣产生的切屑厚度由厚变薄,从而提供稳定的切削力和更好的表面光洁度。传统铣削会导致更多的加工硬化和刀具磨损。
- 恒定的切屑厚度:使用动态铣削或摆线铣削来保持每齿恒定进给量,避免刀具过载。
第 4 章:解决方案 - 固定和支撑技术
航空航天零件通常是薄壁且不规则的。传统的虎钳或夹具可能会导致变形。推荐的固定方法:
- 真空吸盘:适用于大型薄板(例如皮、排骨)。均匀的吸力消除了夹紧变形。背面必须设有密封槽。
- 低温热塑性粘合剂:用低熔合金或热熔胶将零件固定在刚性底座上,加工后加热去除。非常适合复杂的不规则零件。
- 软钳口或型材夹具:使用经过加工的铝或铜钳口以匹配工件轮廓,增加接触面积并减少压力。
- 辅助支撑:在薄壁区域下添加可调节支撑销或充满液体的支撑,以防止工具偏转。
- 应力消除凹槽:粗加工时,在应力集中区域切去应力槽,以减少精加工变形。
Sarah 的经验:“巧妙的夹具设计比优化切割参数更有效。有一次,我们用废料 3D 打印了定制夹具,并将薄壁外壳的变形从 0.1 毫米减少到 0.01 毫米。”
第 5 章:解决方案 – 冷却和润滑
高压冷却 (HPC) 是航空航天材料 CNC 铣削的标准配置。建议压力为 70-350 bar,通过内冷工具直接输送至切削区域。这可以降低切削温度 200-300°C,并将刀具寿命延长 2-5 倍。对于钛合金,使用含有极压添加剂的切削油;对于高温合金,可以使用水基乳液,但浓度高于 12%。
在封闭式 5 轴机器中,微量润滑 (MQL) 与冷空气 (-30°C) 相结合也很有效,可减少油雾和废液处理成本。
第 6 章:解决方案 – CAM 编程和刀具路径优化
现代 CAM 软件(NX、PowerMill、HyperMILL)为航空航天零件提供专门的策略:
- 摆线铣削:采用较小的径向啮合和较大的轴向深度,刀具沿圆弧路径移动以保持恒定的切屑负载 - 非常适合深腔和槽。
- 自适应动态铣削:实时计算切削负载并自动调整进给速度以避免过载,从而减少粗加工时间 30-50%。
- 螺旋和坡道入口:避免直接插入材料中,减少冲击。
- 拐角圆弧过渡:在刀具路径的尖角处添加圆弧(R≥1mm),以防止切削力突然变化。
- 扇贝高度控制:精加工时,根据最大扇贝高度(例如0.005mm)自动计算步距,以保证表面质量。
- 5轴刀具轴控制:使用“向点”或“导程/倾斜”策略使刀具与工件保持最佳接触并避免干涉。
第七章:质量控制和检验
航空航天零件通常需要 100% 全尺寸检查。检查方法包括:
- 机上探测:加工后立即使用雷尼绍测头测量关键尺寸,实现实时补偿并避免重新装夹错误。
- CMM(坐标测量机):对于复杂的表面和轮廓公差,CMM 提供全尺寸检测,精度高达 ±0.001mm。
- 表面粗糙度测试仪:测量关键表面上的 Ra 和 Rz 值。
- 无损检测:表面微裂纹的荧光渗透检测(FPI); X 射线或工业 CT 检查内部缺陷。
- 金相检验:抽查机加工表面上的白层、微裂纹或残余应力。
我们建立了完整的航空航天零件质量档案,加工程序、刀具寿命、检验数据完全可追溯。
第 8 章:案例研究 - 整体叶轮的 5 轴铣削
客户需要一个 Inconel 718 整体叶轮,最小叶片厚度为 0.8mm,轮廓公差为 ±0.02mm。我们使用 5 轴加工中心,方法如下:
- φ6mm圆角立铣刀(R0.5),AlTiN涂层,切削速度25m/min,每齿进给0.03mm,径向啮合0.2mm。
- 针对切割区域的高压冷却 (100 bar)。
- “刀片螺旋铣削”策略,从叶尖到根部分层加工。
- 粗加工后进行去应力退火,然后进行半精加工和精加工。
- 最终 CMM 检查显示轮廓公差 ±0.015mm 和表面粗糙度 Ra0.6 – 通过客户验收。
该项目证明,如果采用正确的工艺,即使是最难加工的材料也可以高精度、高效率地进行铣削。
结论:挑战是门槛,突破是优势
航空航天零件的高精度数控铣削是制造业的“珠穆朗玛峰”。它不仅测试设备,还测试工具、流程、编程和检查的系统集成。凭借多年积累的航空零件加工经验,我们已经形成了成熟的技术体系。如果您正在应对航空航天零件加工挑战,请联系我们。
👇 行动号召:第一次就做好航空航天铣削
无论您需要 整体式叶轮, 薄壁外壳, 涡轮盘, 或 结构框架 – 我们的 数控铣削 服务提供从流程审查到交付的端到端技术支持。
我们的承诺:免费工艺评估、5轴加工能力、高压冷却、AS9100质量体系、100%全尺寸检验。
📞
致电我们
免费航空铣削咨询
(30 分钟)
联系我们
或者只是说:“我有一个航空航天零件,需要 5 轴铣削和技术支持。”
巴里将为您联系我们的航空航天项目团队。
✈️精准第一,航天品质✈️
附:首次咨询的客户将获得免费的“航空航天铣削工艺审查”。询问时提及“航空航天解决方案”。
曾巴里
YOVUTEK 高级 5 轴铣削工程师
(使用 CNC 铣削加工了数百个航空航天零件的人。)