简介:微米意味着生命和肢体
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在医疗保健领域,精度不仅仅是一个规范,而且关系到患者的安全。髋关节植入物太大 0.1 毫米可能会导致骨折。偏离 0.05 毫米的手术钻导板可能会错放螺钉,从而损伤神经。这就是为什么 高精度数控加工 对于医疗设备、植入物和仪器来说是不可或缺的。在本指南中,我将引导您了解以下的独特要求 高精度数控加工 用于医疗保健:材料(钛、不锈钢 316L、PEEK、钴铬合金)、公差(精确至 ±0.005 毫米)、表面光洁度 (Ra 0.2–0.4 µm)、洁净室制造和法规遵从性 (ISO 13485)。我还将分享一个案例研究,其中我们用 Cpk 1.45 加工了 500 个钛脊柱植入物。无论您是在开发骨科植入物、手术机器人还是诊断设备,这些见解都将帮助您取得成功。
第 1 章:为什么医疗保健需要高精度 CNC 加工
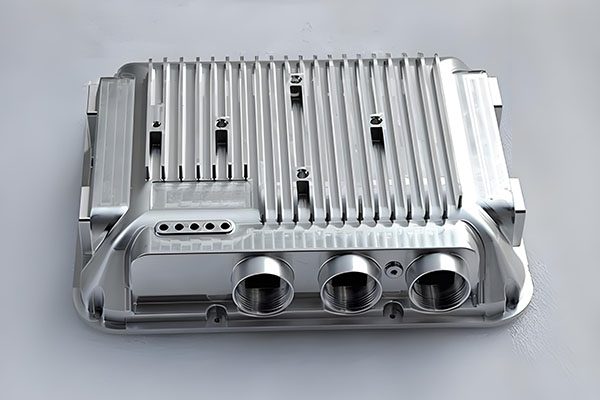
医疗设备对错误零容忍。骨螺钉螺纹 0.01 毫米的偏差可能会导致松动或失效。 高精度数控加工 实现植入式和手术器械所需的严格公差、出色的表面光洁度和材料纯度。主要医疗保健应用包括:
- 骨科植入物:髋骨柄、膝关节组件、脊柱笼、接骨螺钉。
- 手术器械:剪刀、镊子、牵开器、导钻器。
- 种植牙:基台、牙冠、手术导板。
- 诊断设备:MRI 和 CT 扫描仪组件、流体歧管。
- 手术机器人:精密手臂、末端执行器、变速箱。
对于其中每一个, 高精度数控加工 确保零件完美配合、功能可靠并符合监管标准。
第 2 章:医用 CNC 加工材料
医疗设备使用具有生物相容性、耐腐蚀且坚固的特殊材料。最常见的材料在 高精度数控加工 用于医疗保健的是:
2.1 钛(Ti-6Al-4V,5 级)
钛是植入物的黄金标准。它具有生物相容性、耐腐蚀,并具有出色的强度重量比。由于加工硬化和低导热性,加工钛合金具有挑战性。我们使用锋利的硬质合金刀具、高压冷却液和低速 (30–60 m/min)。
2.2 不锈钢(316L、17-4PH)
316L 不锈钢用于手术器械和临时植入物。它比钛更耐腐蚀且更容易加工。 17-4PH 热处理后具有更高的强度。
2.3 钴铬合金(CoCr,ASTM F75)
钴铬合金极其坚硬且耐磨,用于髋关节和膝关节植入物。它很难加工——需要陶瓷或 CBN 刀具以及非常严格的设置。
2.4 PEEK(聚醚醚酮)
PEEK 是一种高性能聚合物,用于脊柱笼和创伤植入物。它具有射线可透过性(X 射线可见),并且具有与骨骼相似的硬度。加工 PEEK 需要锋利的工具和良好的排屑以避免熔化。
2.5 医用级塑料(ABS、PC、PMMA)
用于外壳、流体设备和一次性仪器。加工很简单,但需要洁净室条件。
第 3 章:公差和表面光洁度要求
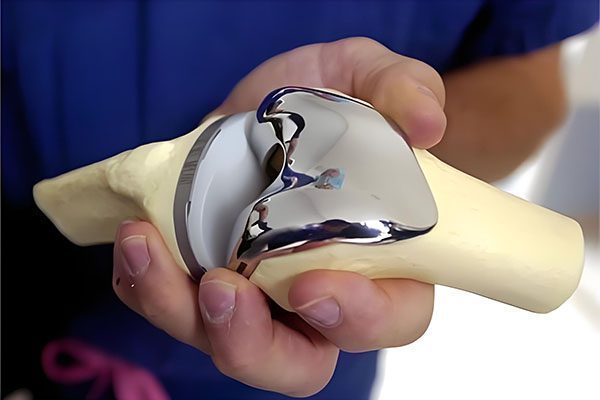
医疗零件的公差和表面光洁度要求远远超出工业标准。典型要求 高精度数控加工 在医疗保健方面:
- 尺寸公差:配合表面为 ±0.005–0.01 毫米(例如髋关节柄中的锥形连接处)。
- 表面光洁度:轴承表面 Ra 0.2–0.4 µm; Ra 0.8 µm,适用于普通手术器械。
- 平面度和平行度:种植体配合面 50 毫米以上 0.005 毫米。
- 螺纹精度:3A/3B 螺纹配合,适用于骨螺钉。
我们通过 5 轴 CNC、玻璃尺、热补偿和 CMM 检测来实现这些目标。每个医疗部件都经过 100% 检查。
第 4 章:洁净室制造和 ISO 13485
医疗器械必须不含污染物。对于 高精度数控加工 对于可植入部件,我们遵循:
- ISO 13485:2016 (医疗器械质量管理)。
- 7级或8级洁净室 用于组装和包装。
- 超洁净切削液 (无残留)。
- 钝化 (对于不锈钢)和 清洁验证 (生物负载测试)。
我们保持 ISO 13485 认证,并运营一个用于医疗部件精加工的洁净室。我们提供从原材料批次到成品的完整可追溯性。
第 5 章:医用材料的加工策略
每种医疗材料都需要特定的 高精度数控加工 参数。这是我们的方法:
- 钛 (Ti-6Al-4V):低速 (30–60 m/min)、高进给 (0.05–0.1 mm/rev)、高压冷却液 (500 psi)、AlTiN 涂层硬质合金刀具。避免轻微切割——它们会导致加工硬化。
- 不锈钢316L:速度 60–100 m/min,进给 0.08–0.15 mm/rev,带 TiAlN 涂层的锋利工具。
- 钴铬合金:速度 20–40 m/min,进给 0.03–0.08 mm/rev,陶瓷或 CBN 刀具,刚性夹具。
- 聚醚醚酮:速度 100–300 m/min,进给量 0.05–0.15 mm/齿,锋利的无涂层硬质合金,空气喷射或雾状冷却液(以避免熔化)。
第 6 章:案例研究 - 钛脊柱植入物(500 件)
一家医疗器械公司需要 500 个钛脊柱融合器。要求:外径±0.005 mm,骨接触表面Ra 0.2 µm,以及完整的材料可追溯性。我们的流程:
- 带玻璃刻度的 5 轴 DMG Mori。
- AlTiN 涂层微晶硬质合金刀具。
- 粗加工:40 m/min,0.08 mm/齿,留 0.2 mm 毛坯。
- 应力消除退火(650°C,1 小时)。
- 精加工:50 m/min,0.02 mm/齿,0.05 mm DOC,弹簧孔型。
- 高压贯穿冷却液 (500 psi)。
- CMM对每个零件进行检测; CPK 1.45。
500 个零件全部通过。客户收到了完整的检验报告和材料证明。这就是水平 高精度数控加工 植入式设备所需的。
第 7 章:医疗 CNC 零件的质量保证
在 高精度数控加工 对于医疗保健,质量保证包括:
- 根据 AS9102 的首件检验 (FAI) (适用于医疗)。
- 三坐标测量 所有关键尺寸。
- 表面光洁度测量 (轮廓仪)。
- 硬度测试 (对于热处理零件)。
- 材质认证 (工厂证书、ISO 10993 生物相容性)。
- 清洁度验证 (颗粒计数、残油)。
- 可追溯性 – 每个零件都用激光标记有唯一的序列号。
第 8 章:常见挑战和解决方案
- 加工硬化(钛、不锈钢):解决方案 — 保持最小切屑厚度(≥0.05 毫米/转),切勿停留,使用锋利的工具。
- 毛刺形成:医疗部件必须无毛刺。解决方案 — 顺铣、去毛刺工具、电解抛光。
- 表面污染:切削液残留会影响生物相容性。解决方案 — 使用医用级清洁剂进行超声波清洗,去离子水冲洗。
- 公差叠加:复杂的装配需要仔细选择基准。解决方案——使用GD&T和CMM验证。
第 9 章:监管支持 – FDA 510(k) 和 CE 标志
如果您要将医疗设备推向市场,则需要获得监管部门的批准。我们通过以下方式支持您的提交:
- 设计历史文件 (DHF) 文档。
- 过程验证(IQ/OQ/PQ) 报告。
- 材料和生物相容性证书.
- 灭菌验证 (EtO、伽玛、高压灭菌器)。
我们已帮助多个客户获得 CNC 加工医疗器械的 510(k) 许可。
第 10 章:总结 – 医疗保健 CNC 检查表
- 使用生物相容性材料(Ti、316L、CoCr、PEEK)。
- 如有需要,保持公差 ±0.005 毫米。
- ☐ 实现种植体表面光洁度 Ra ≤ 0.4 µm。
- ☐ 在洁净室(ISO 7 级或 8 级)中操作。
- 遵循 ISO 13485 质量管理。
- 执行 100% CMM 检查。
- 提供完整的可追溯性和材料证书。
- 支持监管提交(FDA、CE)。
结论:精准可以挽救生命
高精度数控加工 是现代医疗器械制造的支柱。从钛植入物到手术机器人,每个部件都必须完美。我们将 5 轴加工、ISO 13485 和洁净室精加工相结合,提供值得您信赖的医疗保健组件。将您的 CAD 文件和法规要求发送给我。我将在 24 小时内提供免费的 DFM 报告、工艺计划和报价。让我们构建微米级精度的医疗设备。
👇 医疗保健需要高精度 CNC 加工?
将您的 CAD 文件和材料/洁净室要求发送给我。我将在 24 小时内提供免费的 DFM 报告、检验计划和报价。通过 ISO 13485 认证。
📞
打电话给巴里
直接工程线
(我回答医学CNC问题)
联系我们
不确定您的医疗零件是否可以进行 CNC 加工?只需说:“巴里,这是我的部分——最好的方法是什么?”我来指导你。
🏥 高精度 CNC 加工 — 治愈的精度 🏥
附:当您发送电子邮件时提及“医疗指南”,我将向您发送样本检查报告和洁净室流程概述。
曾巴里
YOVUTEK 高级制造工程师
(在医疗保健领域拥有 10 多年的高精度 CNC 加工经验 - 从脊柱植入物到手术机器人。已通过 ISO 13485 认证。让我帮助您将您的医疗设备变为现实。)