简介:电动汽车革命需要更好的材料
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。过去五年来,电动汽车 (EV) 制造商促使我们重新思考传统的 钣金外壳 — 电池托盘、电机外壳和电力电子设备外壳。挑战?这些部件必须重量轻,以最大限度地扩大范围,但又必须足够坚固,以在碰撞时保护电池。传统的钢制外壳太重;单独使用铝可能缺乏强度。在本指南中,我将分享用于电动汽车的最佳高强度轻质合金 钣金外壳:高级铝牌号(5xxx、6xxx)、高强度钢(DP、AHSS)、镁合金和混合设计。我将介绍它们的机械性能、成型性、焊接性、耐腐蚀性和成本。最后,您将知道为下一个电动汽车外壳项目指定哪种合金。
第 1 章:为什么电动汽车钣金外壳需要新材料方法
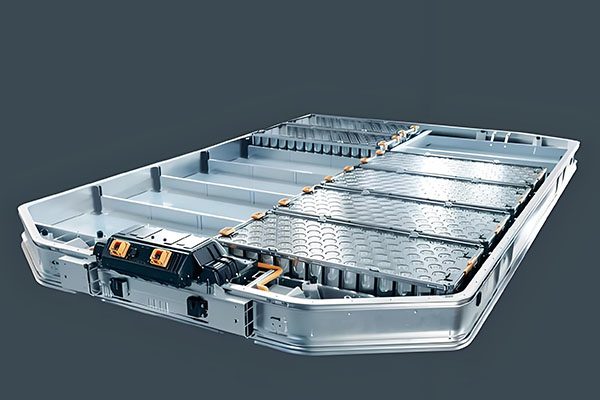
传统内燃机车辆的大多数车身面板和外壳均使用低碳钢。但电动汽车有不同的优先事项:每减轻一公斤,就会增加行驶里程。典型的电动汽车电池组重量为 400-600 千克;它的外壳占该重量的 15-20%。通过使用高强度、轻质合金 钣金外壳,制造商可以将外壳重量减轻 30-50%,直接提高范围。此外,电动汽车外壳必须满足碰撞安全(保护电池免受入侵)、热管理(散热)和电磁屏蔽的要求。因此,我们需要平衡强度、成型性、导热性和耐腐蚀性的合金。让我们比较一下最佳选择。
第 2 章:铝合金——轻量化冠军
铝是电动汽车最常见的轻质材料 钣金外壳。其密度(2.7克/立方厘米)是钢的1/3,具有良好的耐腐蚀性和导热性。然而,并非所有铝合金都是平等的。
2.1 5xxx 系列(5052、5182、5754)
这些含镁合金具有优异的成型性和焊接性。 5052 是我们电池托盘内板(深拉零件)的首选材料。 5182 具有更高的强度(屈服强度约 130–160 MPa),用于抗碰撞结构。 5754常见于汽车结构件。限制:5xxx合金不能热处理,因此强度适中。它们在深拉时也容易出现拉伸应变痕。
2.2 6xxx系列(6061、6016、6082)
6xxx 合金可热处理(T4、T6)。 6061‑T6 的屈服强度约为 240 MPa — 比 5xxx 强得多。 6016专为汽车车身板设计(固溶处理后具有良好的成型性,然后在烤漆过程中时效硬化)。对于电动汽车外壳,我们使用 6061 作为结构框架,使用 6016 作为外壳。权衡:6xxx 合金在 T6 状态下成型性较差;我们经常在T4形成然后人为老化。焊接会降低热影响区的强度(需要焊后热处理)。
2.3 7xxx系列(7075)
7075 具有非常高的强度(屈服强度约 500 MPa),与某些钢类似。但它价格昂贵,难以成型(弯曲性有限),并且容易出现应力腐蚀开裂。我们很少将其用于钣金外壳 - 仅用于组件内的高负载支架。
第 3 章:高强度钢 — 当强度至关重要时
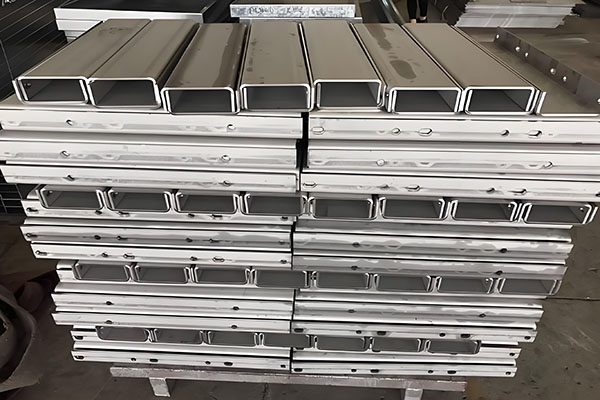
电动车用 钣金外壳 如果需要最大程度的抗冲击性(例如,车底电池保护),先进的高强度钢 (AHSS) 就是答案。它们的密度比铝 (7.85 g/cm3) 更大,因此重量也更高,但由于强度更高,因此可以用于更薄的规格。
3.1 双相 (DP) 钢 — DP780、DP980
DP 钢具有铁素体基体和马氏体岛,具有良好的成形性和高强度(屈服强度 450–750 MPa)。 DP780 通常用于电动汽车横梁和防撞栏。 DP980 适用于超高强度区域。我们在室温下对它们进行冲压,但需要更高的压力吨位(相对于低碳钢为 2-3 倍)。焊接性是可以接受的,但需要仔细控制参数以避免马氏体脆化。
3.2 模压硬化硼钢 (22MnB5)
该合金被加热至 950°C,在冷却模具中成型,然后淬火以形成抗拉强度高达 1,500 MPa 的全马氏体结构。它用于电池托盘横梁和防盗板。热冲压工艺是能源密集型工艺,但生产的零件具有卓越的强度。我们为大批量电动汽车外壳组件提供热冲压服务。
第 4 章:镁合金 — 超轻选择
镁(密度 1.74 g/cm3)比铝轻 35%。 AZ31B 是最常见的板材合金。它具有良好的强度重量比(屈服强度~150–200 MPa),但耐腐蚀性差(需要涂层),并且室温下的成型性有限(需要在 200–250°C 下温成型)。我们使用镁作为内部非结构盖和 EMI 屏蔽板。大型电动车用 钣金外壳由于成本和加工复杂性,镁很少成为主要材料,但它非常适合重量关键的刀片。
第 5 章:混合和多材料设计
最好的电动汽车 钣金外壳 经常结合合金。例如:
- 铝外壳+钢防撞架:铝可减轻重量,钢可提供入侵保护。
- 铝基板+镁内筋:减轻重量而不影响刚度。
- 钢铝拼焊板:一张板材在不同区域具有不同的厚度或合金。
我们最近制造了一个电动汽车电池托盘,使用 5182 铝作为托盘,使用 DP780 钢作为周边框架。该组件比全钢轻 30%,并通过了侧面碰撞测试。连接异种金属需要特别注意电偶腐蚀(使用绝缘胶带或结构粘合剂)。
第 6 章:电动汽车外壳合金的制造工艺
不同的合金需要不同的制造方法。电动车用 钣金外壳,我们使用:
- 冲压:适用于大批量铝制和钢制零件。铝需要更大的半径和润滑。
- 激光切割:光纤激光器干净地切割铝和钢;对于反光铝,我们使用更高的功率。
- 焊接:铝使用 MIG 或脉冲 TIG;钢采用点焊或激光焊。异种金属接头使用搅拌摩擦焊(FSW)或结构粘合剂。
- 热处理:6xxx铝T6回火需要固溶处理+时效;我们将其外包给专门的熔炉。
- 表面处理:铝经过阳极氧化处理或粉末涂层;钢经过电泳或镀锌。
第 7 章:性能比较表
| 合金 | 密度(克/立方厘米) | 屈服强度(MPa) | 成型性 | 耐腐蚀 | 成本(相对) | 最佳使用 |
|---|---|---|---|---|---|---|
| 5052铝 | 2.68 | 90–130 | 优秀 | 好 | 低 | 深拉托盘 |
| 6061-T6 铝 | 2.70 | 240 | 中等 | 好 | 低中频 | 结构框架 |
| DP780钢 | 7.85 | 450–550 | 好 | 公平(需要涂层) | 低 | 防撞梁 |
| 22MnB5(热冲压) | 7.85 | 1,100–1,500 | 差(热成型) | 公平 | 中 | 入侵防护 |
| AZ31B镁 | 1.74 | 150–200 | 差(温暖形式) | 差(需要涂层) | 高 | 轻质刀片 |
第 8 章:案例研究 — 铝钢混合电池外壳
一家电动汽车初创公司需要一个用于 400V 电池组的电池外壳。要求:重量 < 45 kg,通过 UN38.3 振动和挤压测试,并且年产 10,000 件具有成本效益。我们设计了一个混合动力 钣金外壳:2 毫米 5182 铝盘(激光切割和深拉),带有 1.5 毫米 DP780 钢周边框架(冲压和焊接)。两个部件使用结构粘合剂和铆钉连接(以避免电偶腐蚀)。最终重量:42公斤。挤压测试显示变形比全铝设计减少 20%。与全钢设计相比,客户每台节省了 150 美元。这种混合方法正在成为行业标准。
第 9 章:未来趋势——新合金和新工艺
- 高强度 6xxx 合金(6111、6014):改善复杂几何形状的成型性。
- 铝锂合金:比航空航天领域使用的标准铝轻 5-10%,现在也用于电动汽车。
- 第三代先进高强度钢:中锰钢,强度 >1,000 MPa,延伸率 20%。
- 搅拌摩擦焊 (FSW):非常适合铝电池托盘密封(防漏)。
结论:为您的电动汽车外壳选择合适的合金
设计电动汽车 钣金外壳 需要平衡重量、强度、成本和可制造性。铝制 5xxx 和 6xxx 为大多数电池托盘提供最佳的全面性能。碰撞关键区域需要高强度钢。镁是为了减轻体重。混合设计是未来。我们用所有这些合金制造外壳——冲压、激光切割、焊接和精加工。将您的零件图和目标重量发送给我。我将推荐最佳合金组合,并在 24 小时内提供免费的 DFM 分析和报价。让我们一起打造更轻、更强的电动汽车外壳。
👇 需要电动汽车钣金外壳报价吗?
将您的 CAD 文件和性能目标(重量、碰撞、散热)发送给我。我会推荐最好的合金——铝、钢、镁或混合材料——并提供免费的 DFM 报告和公司报价。
📞
打电话给巴里
直接工程线
(我回答合金问题)
联系我们
不确定使用哪种合金?只需说:“巴里,这是我的外壳设计 - 最好的材料是什么?”我来指导你。
⚡ 更轻、更强的电动汽车外壳 — 专为道路设计 ⚡
附:当您发送电子邮件时提及“电动汽车指南”,我将向您发送一个比较铝、钢和镁的减重计算器。
曾巴里
YOVUTEK 高级制造工程师
(从合金选择到生产,拥有 10 多年汽车和电动汽车钣金制造经验。让我帮助您优化电动汽车外壳。)