了解数控加工的工作原理并探索降低加工成本的有效策略。发现关键见解和实用解决方案,以优化您的生产流程并提高效率。
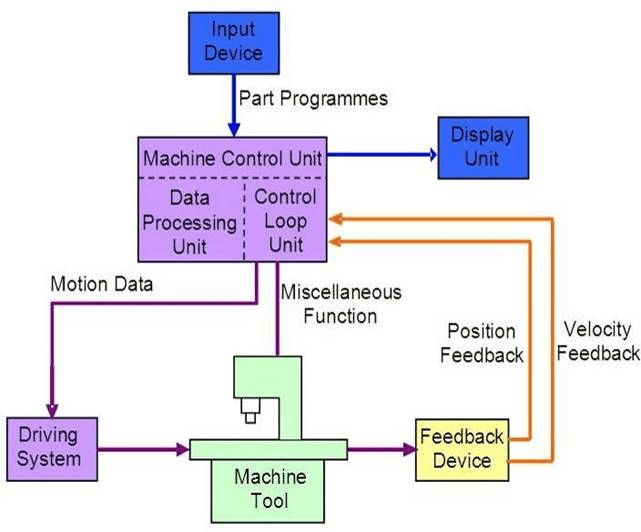
CNC加工(计算机数控加工)是利用机床(如铣床、车床、加工中心等)通过程序指令,对金属/非金属材料进行自动切削、铣削、钻孔等作业的精密加工过程。核心原则是“程序驱动+自动化执行”。
核心特点
高精度: 重复精度可达±0.005mm,适合精密零件生产;
高效率: 自动化操作减少人工干预,保证批量处理的强一致性;
高灵活性: 只需修改程序即可在加工零件之间进行切换,使其适合多品种、小批量生产。
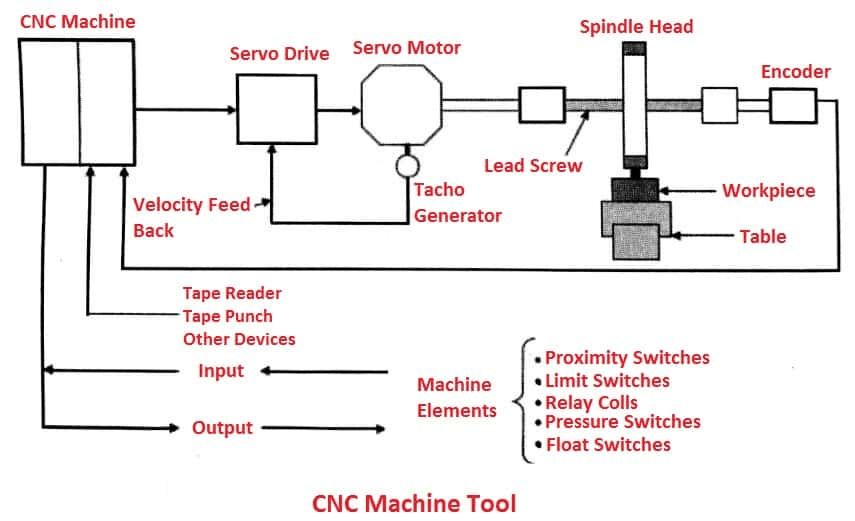
关键流程
1、图纸设计: 使用 CAD 软件创建零件的 3D/2D 图纸;
2. 编程: 利用CAM软件将图纸转换为机器可读的G/M代码(包括加工路径、主轴转速、进给速度等参数);
3、机器调试: 夹紧工件和刀具,然后进行试运行,验证程序的合理性;
4. 批处理: 机床自动完成切削过程,运行过程实时监控。
常见应用
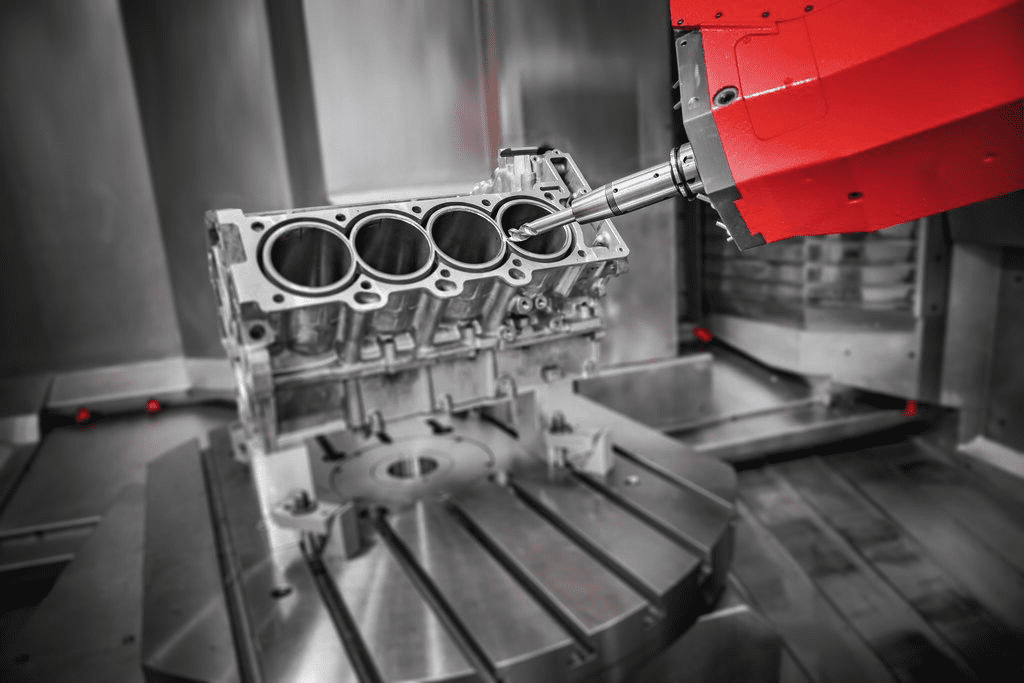
广泛应用于机械制造、模具、汽车、航空航天等领域,可加工钢、铝、铜、塑料等多种材料,适合加工复杂曲面、高精度孔、螺纹等结构特征。
降低数控加工成本的核心在于设计简化、材料优化、工艺效率提升、批量成本分摊、管理损耗控制。关注这五个方向可以显着降低成本。
1、设计优化(源头成本降低,可降低30%-50%)
简化结构: 内直角(≥型腔深度的1/3)加R角,避免使用小切削刀具和弹簧加载刀具;减少深腔深度(孔深/直径≤4:1);壁薄≥1.5mm抗变形。
标准通用: 使用标准孔/螺纹尺寸,优先考虑标准切削刀具来加工特征;对关键表面严格标注公差(如±0.01mm),对非关键表面放宽至±0.1mm。
避免冗余: 除非必要,否则不要雕刻,不要创建低纵横比的特征,并减少额外的加工。
2、材料及利用率(成本降低15%-30%)
选择易于加工的材料: 在满足性能要求时,优先采用铝、低碳钢、PP等易加工材料,替代钛合金、不锈钢等难加工材料。
提高利用率: CAD/CAM优化排样、排料和切割;毛坯一侧应比成品大2-3mm,以减少多余部分。
批量采购: 与供应商长期合作,批量采购原材料,争取优惠价格。
废物再利用: 小件或取样采用边料,将损耗率降低至3%-10%。
三、流程与编程(效率提升20%-40%)
优化刀具路径: CAM生成最短路径,减少空转;粗加工采用高速、大进给量,精加工采用精加工以减少加工时间。
工具管理: 使用涂层刀具(如TiN、TiAlN)以提高其使用寿命;优先采用标准刀具,减少非标定制;根据材料匹配切削参数以减少磨损。
进程合并: 一次装夹即可完成铣削、钻孔、攻丝,减少二次定位和搬运。
设备配套: 不用五轴也可以用三轴,普通精密零件不需要高精度机器,可以根据需求选择设备,减少时间和成本。
4、批量和生产组织(成本降低20%-60%)
批量生产: 小批量拼单或联合生产,分摊编程、调机等固定成本;批量越大,单位成本越低。
自动化效率提升: 批量零件在机器人辅助下自动上下料,减少人工,提高设备OEE(目标≥85%)。
调度优化: 平衡机器负载,减少停机和等待,优先安排瓶颈进程。
五、管理与质量(损耗控制10%-20%)
预防性维护: 定期维护机床和切削刀具,减少因故障造成的停机时间和浪费。
过程质量检验: 强制首件检验,过程抽样,避免批次报废;使用SPC监控尺寸并提前纠正。
减少返工: 明确技术要求,避免因图纸不明确而造成返工;简化表面处理,除非必要,不需要多次处理。
合理交货: 避免加急发货(加急费20%-50%),提前计划好发货日期。
6、快速降低成本清单(立即执行)
1.在图纸上增加R角,减少型腔深度,使用标准孔和公差
2、更换加工材料,优化布局,提高材料利用率
3. CAM优化路径、使用涂层刀具、合并工艺
4、订单批量生产,提高设备OEE
5.首件检查,定期维护,减少返工和停机时间
想了解如何 CNC加工工程 以及降低成本的有效解决方案?本文对 CNC 工艺流程进行了深入分析,并提供了 10 多个实用的降低成本策略,帮助您优化生产并提高成本效益。 立即阅读以获得您的个性化成本降低解决方案!