塑料注射模具是如何工作的。注塑模具是塑料注射加工中常用的工具,主要用于生产各种塑料零件。首先要从定制注塑的基本步骤开始,注塑模具设计如模具的结构,包括动模和定模,其次是注塑机的作用,如将塑料加热熔化,注入模具型腔,冷却凝固,最后开模取出制品。
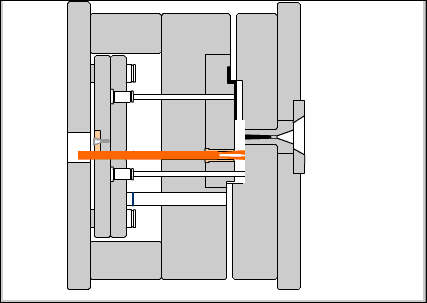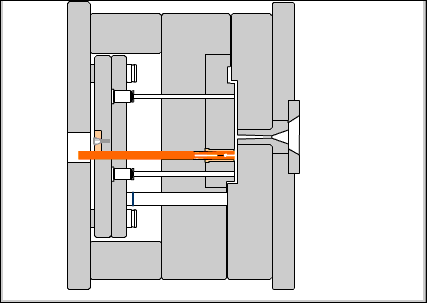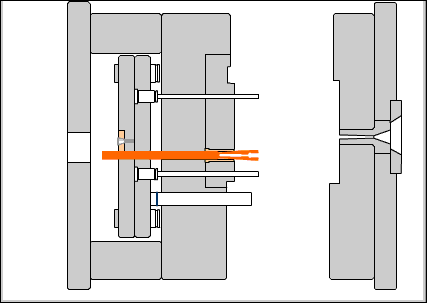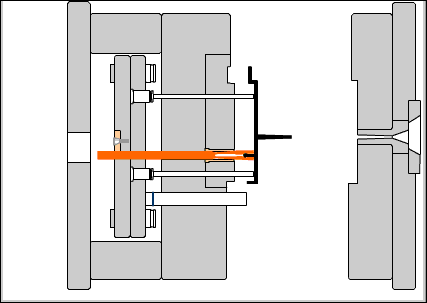
接下来需要一步步详细说明。首先将模具安装在注塑机上,定模固定在注塑机的定模板上,动模移动模板。然后塑料颗粒在料筒内受热熔化,通过螺杆在压力下注入模具型腔。此时就需要提到模具的浇注系统,如主流道、导流道、浇道等,它们引导熔融材料进入模具型腔。然后是冷却阶段,模具内的冷却系统使熔融材料凝固,然后移动模具将其打开,顶出系统将产品推出。
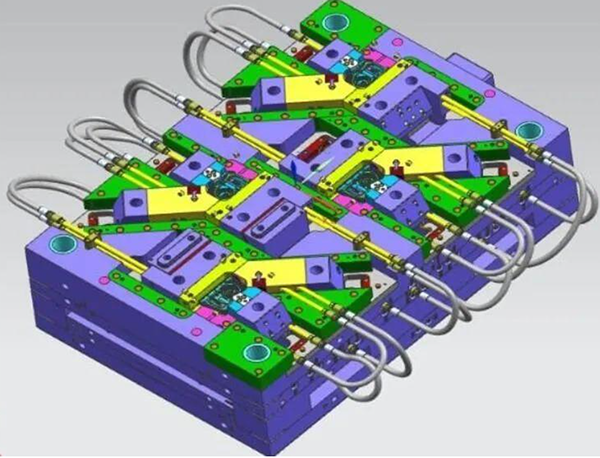
我们还需要考虑模具的结构组成,如型腔、型芯、浇注系统、冷却系统、顶出机构等,各个部分的作用是什么。例如型腔决定产品的形状,型芯决定内部结构,冷却系统控制冷却速度,影响生产效率和产品质量。顶出机构需要设计合理,避免产品变形。
不同类型的模具,如单腔、多腔模具、热流道模具等。此外,还应注意闭模、注射、保压、冷却、开模、顶出等术语的解释,确保用户理解每一步。
还需要检查是否有遗漏的重要步骤,例如保压阶段、注射后保持压力以防止熔体回流和补偿收缩。冷却时间的控制也很重要,因为它影响生产周期。另外,模具的材料选择,如钢材,要求耐高温高压,表面处理以提高耐磨性和脱模性能。
塑料注射模具是与注射成型机配合,将熔融塑料注入模具型腔,冷却固化形成特定形状制品的工具。其工作过程可分为以下几个关键步骤:
1、模具安装及合模
模具结构:模具分为固定在注塑机固定模板上的定模(包括主流道、型腔等)和安装在动模板上的动模(包括型芯、顶出机构等)。当模具闭合时,两者贴合在一起形成完整的型腔。
合模动作:注塑机带动动模向定模移动直至完全闭合,保证模腔的密封,防止熔料泄漏。
2. 塑料熔化和注射
原料加工:颗粒状塑料(如ABS、PP等)进入注塑机料筒,通过加热装置(一般为180-300℃)熔化成流动状态。
注射过程:注塑机的螺杆或柱塞对熔融塑料加压,通过模具的浇注系统(主流道→导流道→浇口)高速注入封闭型腔,直至充满。
保压阶段:熔料注射后,螺杆保持压力(保压),以补偿冷却收缩,避免产品短缺或收缩。
3、冷却固化
冷却系统:模具内部设计有循环水路(或油路),通过引入冷却水快速降低模腔温度,让熔融塑料在模腔内凝固成型。
时间控制:冷却时间决定生产效率和产品质量。如果太短,可能会导致变形,如果太长,可能会延长周期。
4. 开模及产品顶出
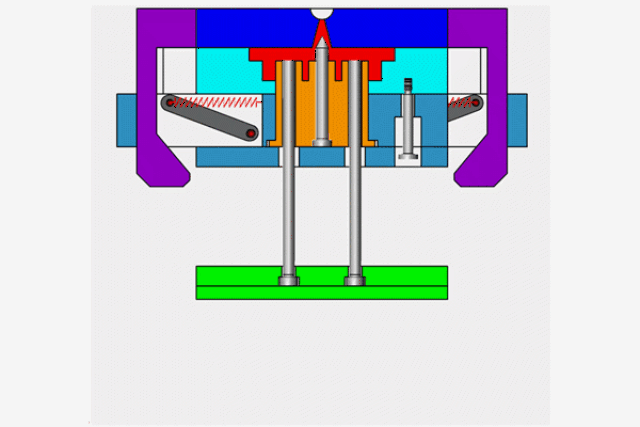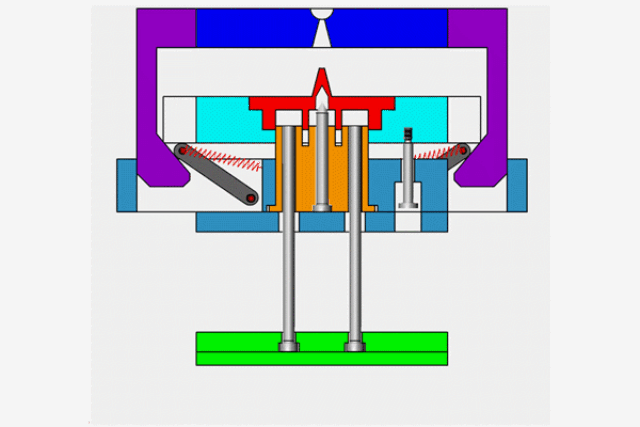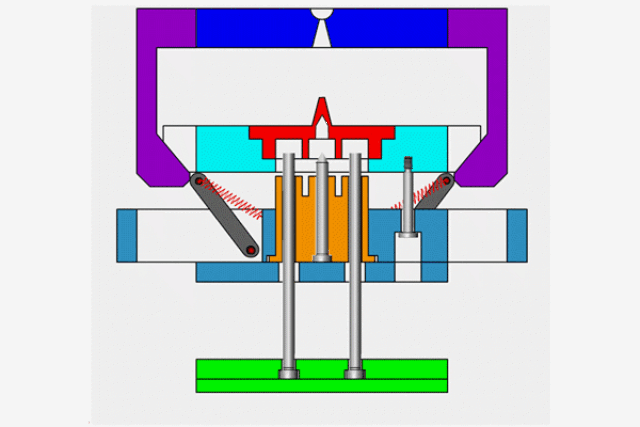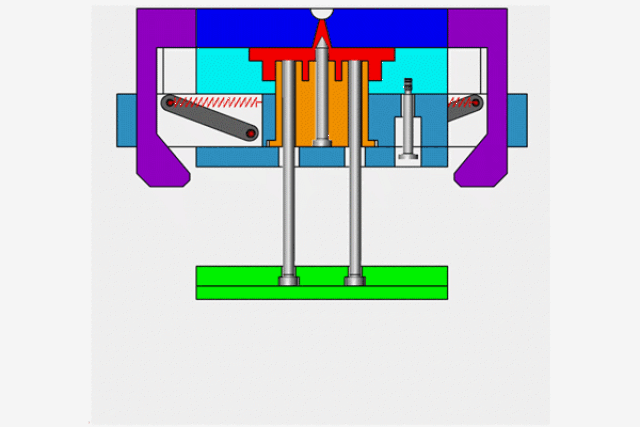
开模动作:注塑机带动动模后退,打开模具,露出固化物(附着在动模型芯上)。
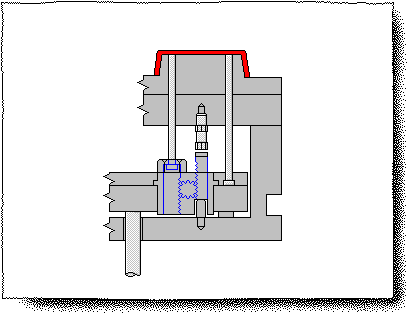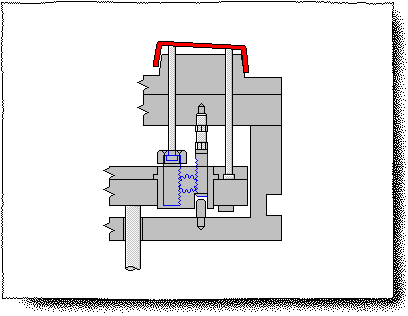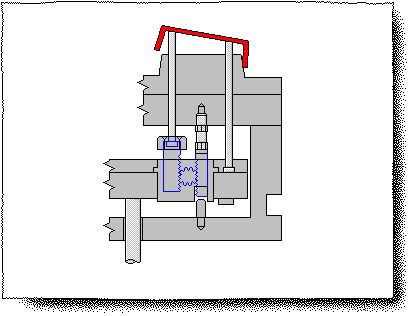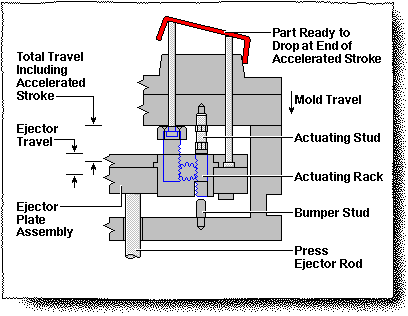
顶出机构:移动模具内的顶销、顶杆或推板等装置将产品从型芯中推出并进入收集区域。
脱模设计:模具表面通常进行抛光或脱模,以避免产品粘连。对于一些复杂的结构,需要设计斜顶、滑块等横向抽芯机构。
5. 模具注塑制造商的循环生产
顶出后,顶出机构复位,模具再次闭合,进入下一个注射周期。多腔模具可以同时生产多种产品,提高效率。
注塑模具核心部件的作用
模具型腔/型芯:决定制品的形状和内部结构(如孔、突起)。
浇注系统:引导熔料流动,控制通过浇口的加料速度,通过主流道/导流道输送熔料。
冷却/加热系统:控制固化速度,确保产品尺寸稳定。
顶出机构:安全、完整地推出产品,避免变形。
塑料注射成型的应用及优点
注塑模具广泛应用于汽车零部件、电子外壳、日用品等的生产,其特点是精度高、生产效率高,适合形状复杂的塑料制品的大批量生产。通过调整模具设计(如单腔/多腔、热流道系统等),可以灵活适应不同的产品要求。
整个过程依靠模具精度、温度和压力控制以及注塑机性能来确保产品尺寸、表面质量和机械性能满足要求。