简介:硬度和质量之间的隐藏联系
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的十年中,我加工过从软塑料 (Shore D 50) 到硬化工具钢 (60 HRC) 的各种材料。一个教训很突出:材料硬度是影响刀具寿命和使用寿命的最大因素。 表面精加工数控铣削。较硬的材料磨损刀具更快,产生更多热量,并需要不同的切削参数。较软的材料更容易使用工具,但可能会导致积屑瘤或毛刺。在本指南中,我将解释硬度如何影响刀具磨损机制(磨损、粘附和扩散),以及如何调整速度、进给、涂层和刀具几何形状以达到最佳效果 表面精加工数控铣削。我还将分享基于硬度的选择图表和案例研究。无论您是铣削铝还是铬镍铁合金,这些见解都将帮助您平衡刀具寿命和精加工质量。
第 1 章:材料硬度标尺 — 它们对加工意味着什么?
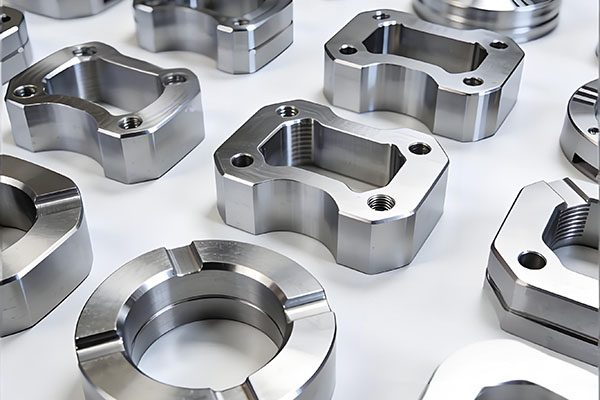
硬度是材料的抗压痕能力。常用标度:HRC(洛氏C)用于硬化钢,HRB用于软钢和铝,肖氏D用于塑料。对于 表面精加工数控铣削,硬度影响:
- 刀具磨损率:较硬的材料磨蚀性更强,导致后刀面磨损更快。
- 切削力:更高的硬度需要更高的比切削力,增加刀具挠度和振动。
- 发热:硬质材料的导热率较低(例如钛),会在切削刃处滞留热量。
- 积屑瘤 (BUE):柔软的延展性材料(如铝)往往会焊接到工具边缘,从而降低光洁度。
了解这些关系是选择正确工具和参数的关键。
第 2 章:刀具磨损机制——硬度如何导致磨损
刀具磨损 表面精加工数控铣削 在不同的硬度范围内并不均匀。四种机制占主导地位:
2.1 磨粒磨损(硬质、高碳化物材料)
淬硬钢 (50–65 HRC)、铸铁和高硅铝含有硬颗粒(碳化物、氧化物),在工具上的作用类似于砂纸。磨粒磨损会在后侧面形成抛光的“磨损区”。它是渐进的,但一旦涂层破裂就会加速。对于 表面精加工数控铣削,磨料磨损会增加切削力并使光洁度变粗糙。
2.2 粘着磨损(软、延性材料)
铝、铜和低碳钢等软材料往往在压力和温度下焊接到刀具边缘上,即积屑瘤 (BUE)。 BUE 会定期脱落,撕掉刀具材料并留下粗糙的表面。 BUE 是第一号敌人 表面精加工数控铣削 在软合金中。
2.3 扩散磨损(高温、硬质合金)
在非常高的切削温度(高于 800°C)下,刀具中的原子(钴、钨)会扩散到切屑中,从而削弱刀具刃口。在高速加工钛、铬镍铁合金或硬化钢时,这种情况很常见。扩散磨损会导致前刀面上出现凹坑,改变刀具几何形状并破坏光洁度。
2.4 热裂纹(硬质材料的断续切削)
当采用断续切削(例如,带有尖角的型腔)铣削硬质材料时,刀刃会快速加热和冷却,从而导致垂直于切削刃的裂纹。热裂纹最终导致碎裂和灾难性故障。
第 3 章:基于硬度的刀具选择指南
选择适合工件硬度的刀具材料和涂层对于 表面精加工数控铣削。这是我的指南:
| 材料硬度 | 示例材料 | 推荐工具 | 涂层 |
|---|---|---|---|
| 软(<30 HRC / <300 HB) | 铝、黄铜、低碳钢、塑料 | 微粒碳化物,抛光排屑槽 | 无涂层或 ZrN(用于铝) |
| 中 (30–45 HRC) | 4140、4340、预硬模具钢 | AlTiN 或 TiAlN 硬质合金 | 氮化铝(耐热) |
| 硬 (45–55 HRC) | H13、D2、A2(热处理) | AlCrN 或 TiSiN 硬质合金 | AlCrN(抗氧化) |
| 非常硬 (55–65 HRC) | 淬硬工具钢、轴承钢 | 纳米涂层硬质合金或 CBN | AlTiN + 后涂层 |
| 超级合金(35–45 HRC,但坚韧) | 钛、铬镍铁合金、不锈钢 304 | 硬质合金,锋利刃口,高螺旋角 | AlCrN 或 TiAlN(低摩擦) |
对于软材料,锋利、抛光的工具可防止积屑瘤。对于硬质材料,耐热涂层和坚韧的基材可以抵抗磨损。
第 4 章:在不同硬度范围内实现最佳表面光洁度的切削参数
为了实现高质量 表面精加工数控铣削,根据硬度调整参数:
4.1 软材料 (<30 HRC) — 铝、塑料、低碳钢
- 高主轴转速:8,000–15,000 RPM(或机器允许的最高转速)。
- 每齿适度进给:0.05–0.15 毫米/齿。
- 光洁度切削深度:0.1–0.5 毫米。
- 使用冷却液或吹气 清除切屑并防止积屑瘤。
- 所得 Ra:使用抛光工具可达到 0.2–0.8 µm。
4.2 中等硬度 (30–45 HRC) — 预硬钢
- 中等主轴转速:4,000–8,000 转/分。
- 每齿进给量低:0.03–0.08 毫米/齿。
- 完成DOC:0.1–0.3 毫米。
- 需要洪水冷却剂 以控制热量。
- 所得 Ra: 0.4–1.2 µm.
4.3 硬质材料 (45–65 HRC) — 淬火工具钢
- 主轴转速低:2,000–4,000 转/分。
- 进给量极低:0.01–0.03 毫米/齿。
- 完成DOC:0.05–0.15 毫米(轻切削可防止刀具破损)。
- 鼓风或少量冷却剂 (热冲击风险)。有些淬火钢不使用冷却剂以避免破裂。
- 所得 Ra:使用刚性机器和高质量工具可达到 0.2–0.8 µm。
第 5 章:硬度对表面光洁度质量的影响
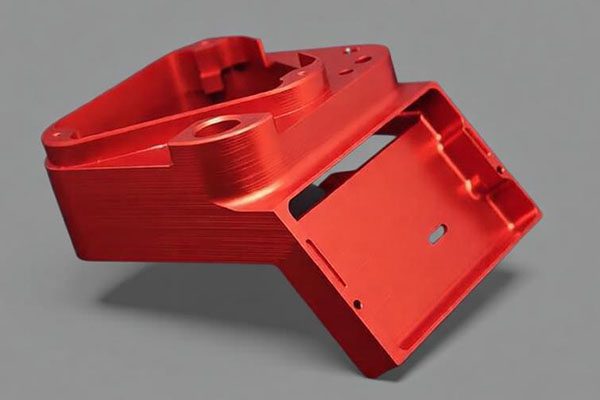
相同的铣削参数产生截然不同的效果 表面精加工数控铣削 软材料与硬材料的结果。让我解释一下原因:
- 软质材料:容易形成积屑瘤,它会撕裂并留下粗糙的污迹表面。它们也很容易产生毛刺。为了在软铝上获得良好的光洁度,请使用锋利、抛光的工具和高速来“剪切”而不是“推动”材料。
- 中等硬度:这是获得良好收尾效果的“最佳位置”。 4140 等材料可进行干净的预硬切削,并具有合理的刀具寿命。良好的表面处理(Ra 0.4 µm)是家常便饭。
- 硬质材料 (55–65 HRC):高硬度允许“脆性”切削作用——切屑破裂而不是流动。通过严格的设置和适当的工具,您可以在硬化钢上实现镜面光洁度 (Ra 0.1–0.2 µm)。然而,刀具磨损很快,任何振动都会破坏光洁度。
第 6 章:刀具磨损进展 - 如何检测和响应
监控工具磨损对于保持一致至关重要 表面精加工数控铣削。磨损迹象:
- 后刀面磨损 (VB):浮雕面上有明显磨损。当 VB 达到 0.1–0.2 mm 时,光洁度会下降。换工具。
- 月牙洼磨损:前刀面凹陷。导致切削力和热量增加。立即更换工具。
- 积屑瘤边缘:工具边缘上有明显的堆积物。停止,用磨石清洁工具,或提高速度/冷却液。
- 碎屑: 切削刃上缺少碎片。灾难性故障 — 停止并更换工具。
我们使用主轴负载监控和定期刀具检查(每 10-50 个零件,具体取决于硬度)。对于硬质材料,我们根据切削时间更换刀具(例如,切削 2 小时,然后更换新刀具)。
第 7 章:按硬度划分的冷却剂和润滑策略
- 软材料(铝、塑料):淹没冷却剂或雾。冷却液可防止积屑瘤并冲洗切屑。对于较深的凹坑,请使用高压 (300+ psi)。
- 中等硬度钢:含有 EP 添加剂的洪水冷却剂。减少热量并延长工具寿命。
- 淬火钢 (>50 HRC): 最少或无冷却液。冷却液的热冲击可能会使刀刃破裂。使用空气喷射进行排屑。
- 钛和铬镍铁合金:高压冷却液 (500–1,000 psi) 通过刀具渗透切削区域并防止热量积聚。
第 8 章:案例研究 — 用于注塑模芯的铣削硬化 H13 (52 HRC)
客户需要 H13 硬化至 52 HRC 的注塑模芯。要求:±0.01 mm 公差和 Ra 0.2 µm 型腔光洁度。我们使用带有 AlCrN 涂层的 6 毫米球头立铣刀。参数:4,000 RPM,进给 400 毫米/分钟(0.016 毫米/齿),DOC 0.1 毫米。冷却剂:仅空气喷射。切削 2 小时后,刀具显示出 0.05 毫米的后刀面磨损——可以接受。测得的表面光洁度 Ra 为 0.18 µm。核心已获批准。如果我们使用标准 AlTiN 涂层或溢流冷却液,刀具寿命将减半。这表明将工具和参数与硬度相匹配对于 表面精加工数控铣削 在硬质材料上。
第 9 章:加工前的硬度测试 — 最佳实践
切勿假设原材料硬度与证书相符。我们使用便携式里氏硬度计或洛氏硬度计对每批产品进行测试。为什么? 5 HRC 变化可使刀具寿命改变 50%。对于关键的 表面精加工数控铣削 在工作中,我们还会在多个位置测试硬度 - 硬点(例如脱碳)会损坏工具。如果硬度超出规格,我们会将材料退回或相应调整参数。
第 10 章:总结——将难度与策略相匹配
- 软质 (<30 HRC):高速、锋利的工具、冷却液、注意积屑瘤。
- 中 (30–45 HRC):中速,AlTiN 涂层,溢流冷却液。
- 硬质 (45–55 HRC):较低速度、AlCrN 涂层、空气喷射、轻 DOC。
- 非常硬 (55–65 HRC):低速、纳米涂层硬质合金或 CBN、最少的冷却剂、刚性设置。
结论:掌握硬度,掌握表面光洁度
材料硬度不仅仅是一个数字——它直接决定刀具磨损机制、最佳切削参数以及可实现的目标 表面精加工数控铣削 质量。通过针对硬度范围选择正确的刀具材料、涂层、速度、进给量和冷却液策略,您可以延长刀具寿命,甚至在淬火钢上也能实现镜面光洁度。我们每天都应用这些原则。将您的零件图和材料规格发送给我。我将提供免费的基于硬度的加工计划、刀具建议和报价。让我们获得正确的表面光洁度,并保持工具的切削时间更长。
👇 需要帮助优化您的材料的表面光洁度吗?
将您的 CAD 文件和材料硬度发送给我。我将推荐最佳刀具、速度、进给和冷却液策略,并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答表面光洁度问题)
联系我们
不确定您的材料的硬度?只需说:“巴里,这是我的材料 - 我应该使用什么参数?”我会给你一个起点。
✨ 最佳表面光洁度 — 与您的材料硬度相匹配 ✨
附:当您发送电子邮件时提及“硬度指南”,我将向您发送工具磨损进度图和表面光洁度参考表。
曾巴里
YOVUTEK 高级制造工程师
(10 多年优化所有硬度范围的表面光洁度 — 从软塑料到硬化工具钢。让我帮助您获得所需的光洁度。)