简介:为什么 MIG 是钣金零部件焊接的首选
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在多年的钣金制造中,我处理 钣金备件焊接 几乎每天。无论是修复重型机械外壳、更换损坏的汽车车身部分,还是加固电气柜,MIG(金属惰性气体)焊接都是最常见、最高效的工艺。与其他方法相比,MIG焊接快速、灵活,并能保证足够的结构强度。在本文中,基于真实的车间经验,我将引导您完成完整的工作流程 钣金备件焊接、关键参数设置,以及焊接薄板时如何避免变形和气孔等常见问题。通过本指南,您将快速掌握这项实用技能。
第 1 章:MIG 焊接的基本原理及其在钣金加工中的优势
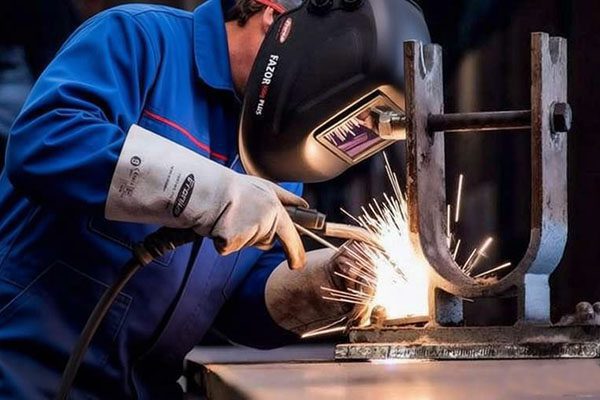
MIG(金属惰性气体保护焊)是一种熔化极气体保护焊(GMAW)工艺。其核心原理:将实心焊丝通过焊枪连续送入熔池。焊丝和工件之间的电弧熔化金属,同时惰性气体(通常是高纯度氩气)从喷嘴流出,以保护焊接区域免受氧气和氮气的影响,防止氧化。与 TIG(钨极惰性气体保护焊,适用于 0.5-3 毫米薄板,速度约为 50 厘米/分钟)相比,MIG 焊接速度快三倍以上,特别适用于材料厚度 ≥3 毫米,但必须管理飞溅控制。在 钣金备件焊接MIG 的优点很明显:生产率高(焊接速度可达 TIG 的 3 倍)、技能要求较低、设备成本适中、材料兼容性广泛(碳钢、不锈钢、铝)。对于汽车维修和设备修复等快速响应应用,MIG 几乎是不可或缺的。
第 2 章:准备——影响焊接质量的第一步
许多初学者忽视了准备工作,认为他们可以直接通电和焊接。事实上,成功的50%以上是准备工作。 钣金备件焊接。以下是关键步骤:
2.1 切割和坡口
首先,剪掉损坏或需要更换的区域。对于汽车面板维修,请使用“切割-贴片-标记-重新切割”方法来确保精确配合。对于材料厚度≥6毫米,对边缘进行倒角(夹角60°±5°,根面1-2毫米,间隙0-0.2毫米),以实现渗透≥厚度的80%。
2.2 彻底清洁
这是最容易被忽视但却至关重要的一步。保护气体(氩气)是惰性气体,但油、铁锈和水分等污染物会在电弧中蒸发并被困在熔融金属中,从而导致孔隙。使用角磨机或不锈钢刷将焊接区域清洁至光亮的金属,然后用丙酮或酒精进行脱脂。
2.3 装配和点焊
将补片与基底金属对齐,并用磁铁或固定装置夹紧。点焊间距应≤25mm,从中心开始向外移动。对于薄板(≤2毫米),考虑塞焊:在补片上预钻孔并填充焊接金属以增加强度并避免烧穿。
第三章:核心工艺——焊接参数精准匹配
MIG 焊接具有三个关键变量:电压、送丝速度和行进速度。当匹配正确时,过程会顺利且稳定。参数不匹配会导致飞溅、烧穿或未熔合。以下是根据我们的经验得出的典型参数 钣金备件焊接:
3.1 设置电压和电流
电压控制电弧长度和焊道形状。对于碳钢薄片(1-2mm),将电压设置为15-17V;对于 3 毫米,17-18 V;对于 ≥5 mm,19–21 V。电流很大程度上取决于送丝速度:更高的送丝速度 = 更高的电流。作为参考,焊接 2 毫米钢需要 60–90 A(16–17 V,0.6 毫米焊丝,120–180 IPM)。许多现代 MIG 机床都具有“协同”模式,可根据材料厚度设置基本值;根据实际结果进行微调。
3.2 保护气体的选择和流量
对于低碳钢和不锈钢,最常见的气体混合物是 75% Ar + 25% CO2。对于铝和有色金属,请使用 100% 氩气。此外,Ar + 2% O2 混合物可减少高达 60% 的飞溅。流速通常为 10–15 L/min。在室外或通风条件下,稍微增加流量,但过多的流量会产生湍流,吸入空气,导致孔隙率。
第 4 章:实用技术 – 失真控制和缺陷预防
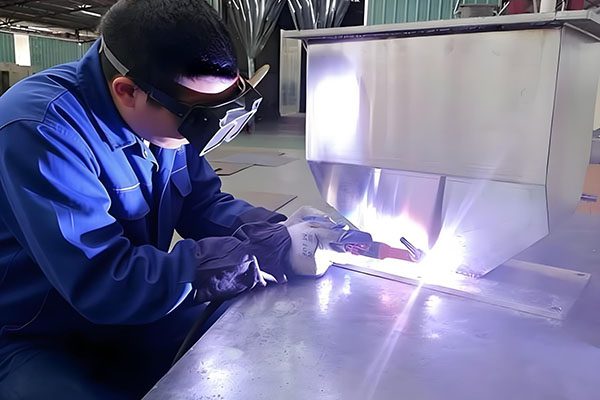
薄板焊接最令人头痛的是热变形。即使是经验丰富的焊工,如果不小心,也可能将平板变成“薯片”。 MIG 焊接速度远高于 TIG,这意味着如果不加以控制,单位长度的热量输入可能会更高。以下是经过验证的车间技术:
4.1 跳焊(交错焊)
避免沿长焊缝连续焊接。使用“跳跃”模式:焊接一小段(10-20毫米),然后跳到另一个区域,让前一个焊缝冷却到接近室温,然后再沉积更多金属。这样可以分散热量并防止局部过热。对于大型平板,请使用厚铜或铸铁背板作为散热器。对于复杂的曲面,请考虑预弯(反弯),以便焊接收缩将面板拉平。
4.2 分析和修复过多飞溅
过多的飞溅通常表明电压/送丝不匹配。如果您听到“噼啪”声,则相对于进给速度而言,电压太低 - 电线插入池中并爆炸。稍微增加电压,直到电弧变得平滑(发出“嘶嘶”声)。此外,伸出(电极伸出)应为 10-15 毫米;较长的伸出量会增加电阻加热和飞溅。仅在零件冷却至室温后使用锪锤或磨床清除飞溅物,切勿锤击热焊缝。
4.3 焊枪角度
喷枪角度影响焊珠形状和穿透力。对于平焊,将焊枪垂直于工件,并稍微推动一点(沿行进方向 10–15°)。这提供了良好的熔深和焊池的稳定视图。在室外或大风条件下 (>1 m/s),使用挡风玻璃防止保护气体吹散和孔隙。
第 5 章:MIG 钎焊 – 薄板的特殊技术
焊接极薄板材(例如汽车车身板件)时,必须尽量减少母材损坏,请考虑 MIG 钎焊(也称为铜钎焊)。与熔焊不同,MIG 钎焊仅熔化硅青铜填充焊丝;贱金属保持在其熔点以下。这样可以产生坚固的接头,不会烧穿且变形也少得多。与标准 MIG 相比,使用 100% 氩气屏蔽、1.0 mm 直径焊丝和更低的电流/电压。
第 6 章:案例研究 – 裂纹叉车液压油箱的焊接修复
近日,某物流公司的叉车液压油箱被叉子划破,出现200毫米长的裂纹。一个新坦克要花费 4,000 美元,并且需要一周的时间。他们来找我们是为了 钣金备件焊接 修复——经典 钣金备件焊接 更换和维修项目。我们对储罐进行排空并彻底脱脂,磨掉破裂的金属,从相同厚度的原料上切下一块补丁,对边缘进行斜切,并使用 80% Ar / 20% CO2 进行跳焊焊接以控制变形。经过打磨光滑和压力测试后,储罐于第二天返还——8 个月后仍然没有泄漏。
第 7 章:焊后精加工 - 从毛坯到成品
焊接并不是结束。在实践中,焊后精加工同样重要。用角磨机将焊缝打磨光滑,间歇工作并经常冷却,以避免热变形。浅凹陷或电弧冲击可以用锤子和推车进行平整。对于装饰部件,应用填料、沙子和油漆。对于不锈钢零件,进行固溶退火(600–650°C,持续 2 小时),以消除 >80% 的冷裂纹风险。
第 8 章:常见缺陷 – 问答快速参考
- Q:珠子表面的小孔(孔隙率) → A:母材脏污或气体屏蔽不良。彻底清洁并检查气体供应/泄漏。
- 问:薄板上的烧穿 → A:热量输入过多。使用更细的焊丝 (0.8 mm)、提高行进速度、降低电压/电流或改用 MIG 钎焊。
- Q:咬边(焊缝边缘的凹槽) → A:电流过高或行驶速度过快。减少电压/送丝,或在编织时在边缘处稍微暂停。
- 问:飞溅过多 → A:参数不匹配。微调电压和送丝,直到电弧产生稳定的“嘶嘶声”(喷雾转移)。
结论:掌握高效钣金零部件焊接关键技术
钣金备件焊接 是一项将理论与实践经验相结合的技能。从设备标定、参数整定到畸变控制,每个细节都会影响修复部件的质量和寿命。如果您有任何疑问或需要专业人士 钣金备件焊接 服务,欢迎联系我。
👇 需要钣金焊接吗?联系我们
无论您需要定制备件焊接修复还是批量钣金制造,请将您的图纸发送给我们或描述您的要求。我们的工程师将提供免费的可行性分析。
📞
打电话给巴里
直接工程线
(免费焊接咨询)
联系我们
不确定您的零件是否可以修理?只需向巴里发送照片和描述即可获得专业推荐。
🔧 钣金零配件焊接——专业工艺,快速交货🔧
附:在您的电子邮件中提及“焊接指南”,我将向您发送薄板 MIG 焊接的故障排除清单。
曾巴里
YOVUTEK 高级制造工程师
(超过 10 年的钣金焊接实践经验 - 碳钢、不锈钢和铝合金结构修复和批量生产。)