简介:信任,但要验证
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在 数控加工行业,信任是通过数据赢得的,而不是承诺。当客户收到一批精密零件时,他们需要证明每个关键尺寸都在公差范围内。这就是全面检查报告的用武之地。在本指南中,我将解释如何 数控加工行业 使用先进的检测方法——三坐标测量机、光学测量、表面粗糙度测试仪和硬度测试仪——来保证质量。您将了解首件检验 (FAI)、统计过程控制 (SPC)、ISO 标准以及完整的检验报告应包含的内容。我还将分享一个案例研究,其中详细的检查报告使客户免于代价高昂的装配问题。最后,您将知道对 CNC 加工合作伙伴有何要求,以确保零缺陷。
第一章:为何检验报告不可协商
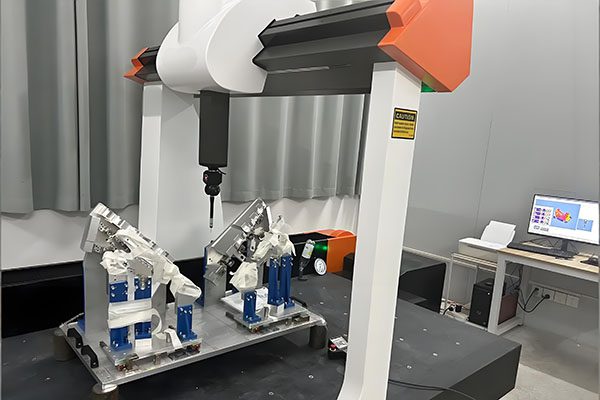
在 数控加工行业,肉眼看起来完美的零件可能会超出公差 0.01 毫米,足以导致组装失败、泄漏或过早磨损。检查报告提供客观、可追溯的证据,证明每个零件均符合规格。它们对于以下方面至关重要:
- 首件检验 (FAI) — 在全面生产之前验证第一个零件。
- 来料质量控制 (IQC) — 验证来自供应商的零件。
- 符合 ISO 9001 / AS9100 认证。
- 客户接受和责任保护。
专业人士 数控加工行业 合作伙伴将在每个订单中提供详细的检验报告——对于标准功能不收取额外费用。
第 2 章:关键检查工具和方法
现代数控车间使用各种计量工具来验证尺寸。以下是最重要的:
2.1 三坐标测量机(CMM)
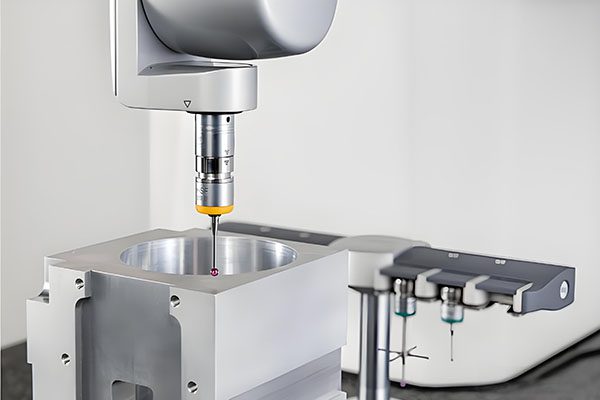
CMM 使用接触式探针测量 3D 空间中零件上的点。精确度可达 ±0.0015 毫米或更高。我们对所有关键尺寸都使用蔡司坐标测量机。 CMM 生成一份报告,显示标称尺寸与实际尺寸以及偏差。对于 数控加工行业,CMM 是复杂零件的黄金标准。
2.2 光学/视觉测量系统
对于小特征、螺纹或软材料(塑料),光学比较器或视觉系统速度更快且非接触式。精度±0.005毫米。非常适合测量孔位置、边缘半径和小轮廓。
2.3 表面粗糙度测试仪(轮廓仪)
表面光洁度对于密封、轴承和装饰表面至关重要。轮廓仪以微米为单位测量 Ra(平均粗糙度)。我们使用 Taylor Hobson 轮廓仪测量 Ra 值从 0.05 到 6.3 µm。
2.4 硬度计
对于热处理零件,我们使用洛氏、布氏或维氏测试仪验证硬度。这可确保材料符合规格(例如,17-4PH H900 硬度 40–45 HRC)。
2.5 螺纹量规(通过/不通过)
对于螺纹孔,我们使用通/止规来验证中径。这比 CMM 更快,并提供清晰的通过/失败结果。
第 3 章:首件检验 (FAI) – 行业标准
首件检验 (FAI) 是对通过新设置或新程序生产的首件零件进行全面检验的过程。在 数控加工行业,FAI 是 AS9102(航空航天)所要求的,并由 ISO 9001 推荐的。FAI 报告包括:
- 图纸上列出的所有尺寸。
- 材料认证。
- 表面光洁度测量。
- 硬度测试结果。
- 任何特殊工艺认证(例如阳极氧化、钝化)。
我们对每个新零件都执行 FAI。我们在样品生产后 3 天内提供完整的报告。这使我们的客户有信心批准生产。
第 4 章:生产运行的统计过程控制 (SPC)
对于生产运行,我们不会检查每个零件——那样成本太高。相反,我们使用统计过程控制 (SPC)。我们测量样品的关键尺寸(例如,每 10 个或 20 个零件)并绘制控制图。如果过程显示出接近公差极限的趋势,我们会在产生废品之前进行调整。 SPC广泛应用于 数控加工行业 用于大批量生产。我们的目标是所有关键功能的 Cpk ≥ 1.33。
第 5 章:综合检查报告是什么样的
一份完整的检验报告应包括:
- 标头:零件号、版本、日期、检验员、使用的机器。
- 尺寸表:各尺寸编号、标称值、公差、测量值、偏差和合格/不合格状态。
- GD&T 结果:位置、平面度、圆度等,有测量偏差。
- 表面光洁度:每个指定表面的 Ra 值。
- 材质认证:热处理批号和机械性能。
- 硬度测试结果 (如果需要)。
- 目视检查注意事项:毛刺、划痕、工具痕迹。
- 结论:部分被批准或拒绝,并注明任何偏差。
我们提供 PDF 格式的检查报告,并带有颜色编码结果(绿色 = 通过,红色 = 失败)。对于航空航天客户,我们提供符合 AS9102 标准的 FAI 报告。
第 6 章:ISO 和 AS9100 认证 – 质量支柱
信誉良好的商店 数控加工行业 持有 ISO 9001:2015 认证,以及航空航天领域的 AS9100D 认证。这些标准需要形成文件的质量管理体系,包括:
- 所有检测设备的校准记录(可追溯至国家标准)。
- 检查员培训记录。
- 不合格报告和纠正措施程序。
- 检查报告的文件控制。
我们已通过 ISO 9001:2015 认证,并遵循航空航天零件的 AS9100 实践。我们的检测设备每年由经过认可的实验室进行校准。
第 7 章:案例研究 – 检查报告如何节省 50,000 美元的装配成本
客户为自动化装配线订购了 500 个机加工支架。在组装过程中,他们注意到一个支架不合适——安装孔偏离了 0.2 毫米。他们怀疑存在制造错误。我们提供了检测报告,显示500个支架全部通过CMM检测,孔位在±0.05毫米以内。客户重新测量了有问题的支架,发现其装配夹具弯曲了。检查报告证明这些零件是好的,避免了整批报废。这就是为什么 数控加工行业 依靠数据,而不是猜测。
第 8 章:数字化检验报告——未来
许多商店现在提供带有交互式 3D 模型的数字检验报告。您可以单击某个特征并查看其测量的偏差。我们正在实施 QIF(质量信息框架)和 DMIS(尺寸测量接口标准)来简化数据交换。这减少了手动数据输入错误并加快了客户审批速度。
第 9 章:向 CNC 加工合作伙伴询问什么
在选择供应商时 数控加工行业,提出这些质量问题:
- 你们是否为每个订单提供 CMM 检验报告?
- 您的检测设备是否已校准且可追溯?
- 您是否按照 AS9102 执行首件检验?
- 您的关键尺寸的 Cpk 目标是多少?
- 你们能提供材料证明和硬度测试结果吗?
如果其中任何一个的答案是“否”,请考虑其他供应商。我们对所有人的回答都是“是”。
第 10 章:总结 – 通过文档实现质量
- 关键尺寸的三坐标测量机检查。
- ✓ 小特征的光学测量。
- ☐ 表面光洁度和硬度测试。
- ☐ 根据 AS9102 的首件检验 (FAI)。
- 生产运行的统计过程控制 (SPC)。
- ✓ ISO 9001 / AS9100 认证。
- 全面、可追溯的检查报告。
结论:信任,有数据验证
的 数控加工行业 已经从“相信我”演变为“证明它”。全面的检查报告让您确信您的零件符合规格。我们为每个订单提供详细的 CMM 报告、FAI 文档和 SPC 图表。把你的 CAD 文件发给我。我将在 24 小时内提供免费的 DFM 报告、检验计划和报价。让我们打造您可以衡量的质量。
👇 需要带有完整检验报告的优质数控加工吗?
将您的 CAD 文件和质量要求发送给我。我将在 24 小时内提供免费的 DFM 报告、检验计划和公司报价。包含 CMM 报告,无需额外付费。
📞
打电话给巴里
直接工程线
(我回答质量问题)
联系我们
不确定您需要什么检查级别?只需说:“巴里,这是我的部分——你建议进行哪些检查?”我来指导你。
📊 CNC 加工行业 — 您可以衡量的质量 📊
附:当您发送电子邮件时提及“质量指南”,我将向您发送 CMM 报告样本和标准检查工具列表。
曾巴里
YOVUTEK 高级制造工程师
(10 多年提供优质 CNC 加工零件和完整的检验文档。让我帮助您获取所需的数据。)