简介:关于支持标记的丑陋真相
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我从使用的客户那里听到的最常见的挫败感之一 SLA 3D打印服务 是:“除了那些丑陋的支撑标记之外,这部分看起来很棒。”支撑对于 SLA 打印来说是必需的 - 它们可以固定悬垂部分并防止零件从打印平台上脱落。但去除不当的支撑物会留下麻点、凹痕和粗糙的表面,从而破坏原本完美的印刷品。在本指南中,我将分享我们在去除支撑后实现完美表面的具体技术。您将了解切割与折断、打磨粒度、蒸汽平滑和透明涂层。无论您是业余爱好者还是工程师,都使用 SLA 3D打印服务,这些方法会将您的零件从“足够好”转变为“完美无缺”。
第 1 章:为什么支持留下痕迹 - 以及如何在设计阶段最大限度地减少痕迹
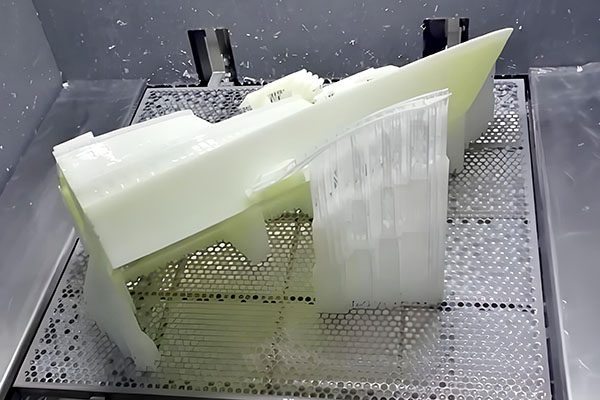
在修复支撑标记之前,让我们先了解一下它们发生的原因。在 SLA 打印过程中,支撑结构通过小接触点(通常直径为 0.2-0.5 毫米)连接到零件上。当您移除支撑物时,这些接触点会留下微小的凹坑或凸起的凸起。最好的 SLA 3D打印服务 从智能支撑设计开始:
- 在可见表面上使用轻触式支撑:较小的接触直径 (0.2–0.3 mm) 留下的痕迹较小。
- 将支撑物放置在非装饰表面上:将被修剪的底面、内腔或边缘。
- 避免在配合或密封表面上提供支撑:如有必要,重新设计方向。
- 对于具有许多支撑的零件使用筏:使支撑去除更加干净。
当您将零件发送到 SLA 3D打印服务,询问他们的支持安置策略。良好的服务将自动定位和支撑您的零件,以尽量减少可见痕迹。
第 2 章:切割与折断——正确的移除技术
移除支撑的方式会极大地影响最终的表面。切勿仅用手指折断支撑件,这会从零件上拉出大块树脂,留下深坑。
- 平头铣刀(推荐):使用精密平头铣刀(也称为浇道铣刀)。将刀具的平坦侧靠在零件表面上。单独切割每个支撑件,尽可能靠近零件,不要刨削。
- 手术刀或 X-ACTO 刀:对于非常精细的支撑或难以到达的区域,请在接触点切开支撑。使用新的锋利刀片。
- 热刀:对于厚支撑,加热的刀(带刀尖的烙铁)可以熔化支撑,留下比切割更干净的表面。
在我们的 SLA 3D打印服务,我们使用平头铣刀去除 90% 的支撑。然后,我们在放大下检查每个零件,以捕捉任何剩余的小块。
第 3 章:打磨——移除证据
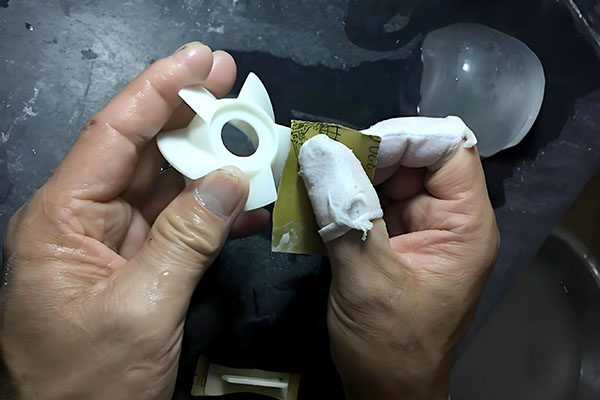
即使仔细切割,支撑痕迹也会留下小凸起或凹痕。打磨可以去除它们。打造完美无瑕的妆容 SLA 3D打印服务,遵循这个毅力进展:
- 400 粒度:去除主要凹凸。仅使用湿磨(加一滴洗洁精的水)。干磨会堵塞纸张并产生热量软化树脂。
- 600 粒度:抚平 400 粒度的划痕。
- 800 粒度:进一步细化表面。
- 1000 粒度:准备抛光。
- 1500–2000 粒度(可选):用于透明或装饰部件上的近镜面效果。
技术技巧:
- 在平坦的表面上使用砂磨块以避免边缘变圆。
- 对于弯曲表面,请使用柔性泡沫背垫。
- 经常冲洗该部位以查看您的进步。
- 打磨可去除 0.05–0.15 毫米的材料。不要过度使用关键的配合功能。
第 4 章:蒸汽平滑——专业的表面处理
对于大批量或复杂的几何形状,手动打磨太慢。蒸汽平滑(使用异丙醇等溶剂或专门的蒸汽抛光剂)会熔化一薄层树脂,使其流入支撑标记和层线。结果是光滑的注塑表面。
- IPA 蒸气平滑:将部件放入装有加热 IPA 蒸汽的密封容器中。曝光时间 5-20 分钟。适用于标准和坚韧的树脂。
- 商用蒸汽抛光机(例如 PolySmoother):使用专有溶剂。实现一致、可重复的结果。
警告:蒸汽平滑使锋利的边缘变圆,并可以填充小孔。首先对样品进行测试。很多 SLA 3D打印服务 供应商提供蒸汽平滑作为一种选择。
第 5 章:透明涂层 – 隐藏微小划痕
打磨或蒸汽平滑后,透明涂层可以隐藏任何残留的微划痕并保护表面。
- 紫外线透明丙烯酸喷雾:Krylon 抗紫外线透明或 Rust-Oleum 水晶透明。涂 2-3 层薄薄的涂层。填充细小划痕并增加光泽。
- 紫外线固化透明涂层:刷上一层薄薄的透明树脂并在紫外线下固化。这可以填充毛孔并产生最高质量的饰面,但会增加成本。
- 汽车清漆:对于需要最大耐用性(户外使用)的部件,请使用 2K 汽车清漆。
透明涂层还可防止紫外线泛黄和指纹。对于来自 a 的零件 SLA 3D打印服务,我们建议对任何要处理或展示的部件进行透明涂层。
第 6 章:填充深凹痕 – 当打磨还不够时
有时,支撑物会留下很深的凹痕(尤其是折断而不是切割时)。仅仅打磨并不能解决这个问题——你需要填充物。
- 现货腻子(釉面腻子):用塑料刮刀涂抹,晾干,然后打磨光滑。适用于深达 0.5 毫米的凹痕。
- 紫外线固化树脂:将一滴相同的树脂刷入草皮中,用紫外线手电筒(405 nm)固化,然后用砂纸冲洗。这是匹配材料属性的最佳方法。
- 强力胶(氰基丙烯酸酯):对于微小的凹坑,涂上一滴稀薄的 CA 胶,然后喷上促进剂。 5分钟后打磨光滑。
在我们的 SLA 3D打印服务,我们使用紫外线固化树脂进行所有美容修复。打磨后是看不见的。
第 7 章:抛光——获得光学清晰度的最后一步
对于透明树脂,仅打磨就会留下模糊的表面。抛光可恢复透明度。
- 塑料抛光剂(Novus 2、Meguiar 的 PlastX):用柔软的超细纤维布涂抹。以打圈方式擦拭 2-3 分钟。
- 金刚石膏 (1–3 µm):为了获得光学级清晰度,请在毛毡抛光轮上使用金刚石膏。
来自专业人士的抛光、透明涂层部件 SLA 3D打印服务 可以实现 90% 以上的透光率——与注塑亚克力没有什么区别。
第 8 章:案例研究 – 消费电子产品的装饰外壳
客户需要 50 个具有完美哑光效果的化妆品外壳。别人的原装零件 SLA 3D打印服务 正面有明显的支撑标记。我们重新设计了方向,仅将支撑件放置在内表面上。打印后,我们用平头铣刀去除支撑,用 600 → 1000 目砂进行湿磨,在剩余的两个草皮上涂抹填充腻子,再次用 1500 目砂打磨,并涂上哑光透明涂层。最终部件的可见支撑标记为零。客户现在只使用我们的服务。
第 9 章:破坏 Surface 的常见错误
- 捕捉支撑:留下深坑。始终使用平头铣刀进行切割。
- 干磨:堵塞纸张、产生热量并熔化树脂。总是湿沙。
- 跳过粗粒:从 400 跳到 1000 会留下抛光无法去除的划痕。依次进行。
- 过度打磨:去除过多材料,改变零件尺寸。当痕迹消失时停止。
- 跳过透明外套:打磨过的表面是多孔的,会积聚污垢。始终涂上一层透明涂层进行保护。
第 10 章:无瑕表面检查表
- ☐ 非装饰表面上的设计支持。
- ☐ 使用轻触式支撑(0.2–0.3 毫米接触)。
- ☐ 用平头铣刀移除支撑件 — 切勿折断。
- 湿砂顺序:400 → 600 → 800 → 1000 → 1500 粒度。
- ☐ 用紫外线固化树脂或现场腻子填充较深的凹痕。
- ☐ 用塑料化合物抛光(用于透明部件)。
- ☐ 涂上紫外线透明丙烯酸或哑光透明涂层。
结论:完美的表面是可以实现的
去除支撑后获得完美的表面需要正确的技术:切割而不是折断、渐进式湿磨、填充深凹痕和透明涂层。作为我们的一部分,我们提供专业的后处理 SLA 3D打印服务。把你的 CAD 文件发给我。我将推荐最佳的指导和支持策略,并提供免费的 DFM 报告和报价。让我们让您的 SLA 部件看起来和功能一样好。
👇 需要没有支撑标记的完美 SLA 零件吗?
把你的 CAD 文件发给我。我将优化方向和支撑以最大程度地减少痕迹,然后进行后处理以获得完美的表面效果 - 打磨、填充和透明涂层。 24小时内免费提供DFM报告和报价。
📞
打电话给巴里
直接工程线
(我回答后处理问题)
联系我们
不确定您需要什么表面处理?只需说:“巴里,这是我的部分 - 你推荐什么后期处理?”我来指导你。
✨ 完美的 SLA — 没有支持标记,没有妥协 ✨
附:当您发送电子邮件时提及“后处理指南”,我将向您发送打磨粒度进度表和透明涂层比较。
曾巴里
YOVUTEK 高级制造工程师
(10 多年完善 SLA 后处理 — 从支撑去除到光学清晰度。让我帮助您获得完美的表面。)