简介:影响您利润的决定
当设计一个 注塑模具,最关键的决策之一是在热流道和冷流道系统之间进行选择。这种选择会影响零件质量、周期时间、材料使用和总体生产成本。热流道系统使塑料在歧管内保持熔融状态,而冷流道则与零件一起凝固并作为废料排出。每个都有它的位置。本文深入比较这两个系统,帮助您决定哪个最适合您的系统 注塑模具 项目。通过了解权衡,您可以优化您的 注塑模具 兼顾性能和经济性的设计。
第 1 章:什么是热流道和冷流道系统?
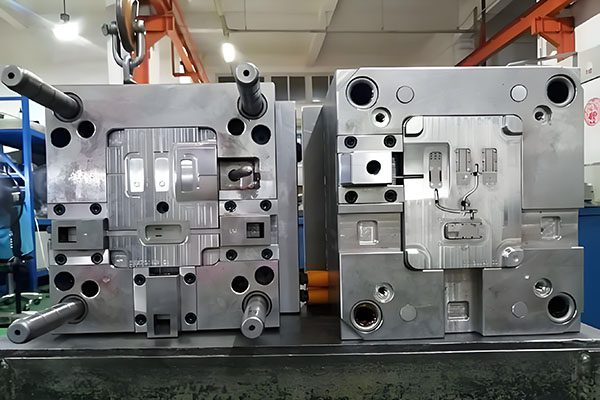
冷流道系统是传统方法。塑料熔体从机器喷嘴流过浇道,然后通过流道和浇口进入型腔。零件弹出后,固化的流道系统与零件分离并回收或丢弃。这增加了材料浪费并延长了循环时间,因为流道在顶出之前必须冷却。
相比之下,热流道系统使用加热歧管和喷嘴来保持整个流道系统中的塑料处于熔融状态。只有零件本身在型腔中凝固。流道在下一次注射时保持液态,从而消除流道浪费并减少冷却时间。热流道系统最初更加复杂和昂贵,但可以为大批量生产提供长期的节省 注塑模具 操作。
第 2 章:冷流道系统 – 简单且入门成本低
冷流道系统仍然受到许多人的欢迎 注塑模具 应用,特别是在小批量生产或树脂对热敏感时。他们的优势包括:
- 较低的初始成本:无需加热歧管或温度控制器,模具成本降低 20-40%。
- 更简单的设计和维护:发生故障的组件更少;易于清洁和修改。
- 热敏材料的理想选择:PVC、POM 或某些等级的 TPU 等材料如果在热流道中在熔融温度下保持时间过长,可能会降解。
- 颜色变化更快:冲洗冷流道比冲洗热流道歧管更快。
- 启动更容易:无需等待歧管达到温度。
然而,冷流道对于大批量生产有显着的缺点 注塑模具 生产:
- 材料浪费:流道占注射重量的 15-30%,增加了材料成本并需要回收。
- 更长的循环时间:流道必须冷却至顶出温度,每个循环增加几秒。
- 成型后修整:零件需要去浇口,这可以实现自动化,但仍会增加劳动力或设备成本。
- 门痕:即使是潜入式或针式浇口也会留下可见的痕迹,这对于装饰零件来说可能是不可接受的。
冷流道最适合小批量运行(50,000 个零件以下)、流道重量只占一小部分的大型零件,或不能承受在热流道中长时间停留的材料。
第 3 章:热流道系统 – 批量生产的高效率
热流道系统是大批量、高质量的选择 注塑模具 应用程序。他们的好处是巨大的:
- 零流道浪费:所有材料都进入零件,节省 15-30% 的树脂成本。
- 更快的循环时间:无流道冷却;循环时间可缩短 20-40%。
- 更好的零件质量:精确的浇口位置和多点注射可减少翘曲和熔接线。
- 无浇口微调:零件直接从模具中取出即可使用。
- 多个登机口位置:能够以较低的注射压力填充大型或复杂的零件。
- 顺序阀浇口:通过控制每个喷嘴的开度,可以完全消除熔接线。
但热流道也有缺点:
- 初始成本较高:热流道系统增加 20,000-100,000 日元以上 注塑模具 价格。
- 更长的交货时间:定制歧管和喷嘴需要额外的设计和制造时间。
- 维护复杂性:加热器、热电偶和喷嘴可能会发生故障并且更难以维修。
- 材料降解的风险:如果树脂在歧管中停留时间过长,可能会降解。
- 变色难度:与冷流道相比,清洗热流道歧管需要更多的时间和材料。
热流道非常适合大批量生产(>100,000 个零件/年)、昂贵的工程树脂(因此流道浪费成本高昂)、具有严格外观要求的零件以及平衡填充至关重要的多型腔模具。
第 4 章:成本效益分析 – 热流道何时获得回报?
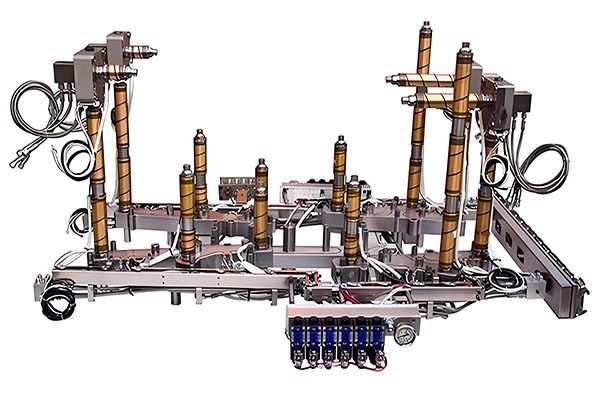
热流道和冷流道之间的决定通常取决于经济因素。以下是典型的盈亏平衡点的简化计算 注塑模具:
假设:
- 零件重量:50g
- 冷流道重量:15g(30%浪费)
- 材料费:30元/公斤
- 循环时间:30 秒(冷)与 22 秒(热)– 节省 8 秒
- 机器时薪:100日元
- 热流道溢价:50,000日元
- 年产量:20万件
每个零件节省材料: 15g × ¥0.03/g = ¥0.45
每年节省材料: 200,000 × ¥0.45 = ¥90,000
每个零件节省周期时间: 8 秒 = 0.00222 小时
每个零件节省机器成本: 0.00222h × ¥100 = ¥0.222
每年机器节省: 200,000 × ¥0.222 = ¥44,400
年度节省总额: ¥90,000 + ¥44,400 = ¥134,400
投资回收期: 50,000 日元 / 134,400 日元 ≈ 0.37 年(约 4.5 个月)。此后,热流道产生纯利润。
对于小批量 注塑模具 每年仅生产 20,000 个零件,投资回收期为 4.5 年——可能不值得。因此,成交量是主要驱动力。
第 5 章:关键选择标准 – 决策矩阵
使用下表来指导您的选择 注塑模具:
| 因素 | 冷流道 | 热流道 | |
|---|---|---|---|
| 年产量 | <50,000 个零件 | >100,000 个零件 | |
| 材料成本 | 低(例如 PP、PE) | 高(例如 PC、PA、PEEK) | |
| 零件重量 | 大(流道浪费率低) | 小(流道浪费百分比高) | |
| 化妆品要求 | 可接受隐藏门 | 无明显浇口痕迹 | |
| 材料热敏性 | 热敏(PVC、POM) | 热稳定 | |
| 型腔数量 | 1-4 | 8-128 | |
| 颜色变化频率 | 经常 | 稀有 |
第 6 章:热流道的特殊注意事项
如果您决定为您的产品选择热流道 注塑模具,其他因素也发挥作用:
- 闸门类型:阀式浇口(机械关闭)不会留下任何痕迹,而热浇口会留下一个小结点。根据美容需求来选择。
- 歧管设计:平衡的“H”或“X”布局确保每个腔体的流量相等。不平衡的歧管会导致零件之间的差异。
- 温度控制:每个喷嘴应有自己的热电偶和加热器,最好具有单独的 PID 控制。
- 喷嘴头选择:带有可更换嵌件的喷嘴允许使用不同的浇口直径和材料,而无需更换整个喷嘴。
- 控制器能力:良好的热流道控制器可提供闭环温度控制、诊断和加热器故障警报。
与经验丰富的热流道供应商(例如 Husky、Yudo、Mold-Masters)合作可以防止浇口流涎、尖端冻结或填充不平衡等常见问题。
第 7 章:现实世界的例子
示例 1 – 医疗设备外壳:客户每年需要 500,000 个 ABS 零件,对外观要求很高,而且没有浇口痕迹。我们设计了热流道 注塑模具 有 4 个阀门浇口。考虑到浪费和修整劳动力后,与冷流道相比,零件成本下降了 22%。投资回收期为 6 个月。
示例 2 – 汽车夹:年产量 30,000 个 POM 零件。 POM 对热敏感,在热流道中容易降解。我们使用带有潜入式浇口的冷流道。流道重量仅为零件重量的10%,客户回收了废料。这比热流道更经济。
第 8 章:我们在流道系统设计方面的专业知识
我们已经设计和建造了数百个 注塑模具 具有冷流道和热流道系统。我们的工程师使用模流分析来模拟填充、流道平衡和热曲线。我们帮助您计算盈亏平衡点,并根据您的产量、材料和质量要求推荐最佳的流道系统。从简单的双板冷流道模具到复杂的多腔热流道系统,我们提供可最大限度提高您的投资回报率的解决方案。
结论:明智选择以获得长期成功
适合您的热流道和冷流道系统的选择 注塑模具 并不是一刀切的。小批量、热敏感或低材料成本的应用有利于冷流道。大批量、高材料成本或装饰零件有利于热流道。通过分析您的产量、材料和质量需求,您可以做出明智的决定。联系我们获取免费咨询并为您的下一个跑步系统推荐 注塑模具 项目。
👇 号召性用语:获取有关跑步系统的专家建议
无论您是否需要一个 热流道注塑模具 用于大批量生产或 冷流道注塑模具 对于原型和小批量 - 我们的工程团队提供数据驱动的建议来优化您的成本和质量。
我们的承诺:免费流道系统分析、盈亏平衡计算和模流模拟。
📞
致电我们
免费咨询流道系统选型
(30 分钟)
联系我们
或者只是说:“我不确定哪种跑步系统最适合我。”
巴里将为您联系模具设计工程师。
🔥❄️ 热还是冷?我们帮你决定🔥❄️
附:首次咨询的客户将获得免费的“流道系统成本效益分析”。询问时提及“跑步者”。
曾巴里
注塑模具工程经理,YOVUTEK
(为 1,000 多个模具设计过流道系统的人。)