简介:百万元“霉痛”
去年,一家新能源汽车电池包外壳公司的采购经理找到我们,语气中充满了无奈:“我们花了50万元买了一个 注塑模具,但在试用过程中我们发现严重的翘曲和尺寸偏差——无法使用。现在我们必须建造一个新模具,而该项目已经落后了三个月。”这个案例并不是孤立的。对于大型塑料零件(如汽车保险杠、仪表板、电池组外壳、家电外壳等),注塑模具的成本从数十万到数百万元人民币不等。选择错误的模具可能会导致巨大的损失。本文系统地讲解了如何选择合适的 注塑模具 对于大型塑料零件 - 从模具类型、钢材选择、浇口设计、冷却系统、顶出机构到试验验证 - 帮助您避免常见的陷阱。
第一章:大型注塑模具的特点和挑战
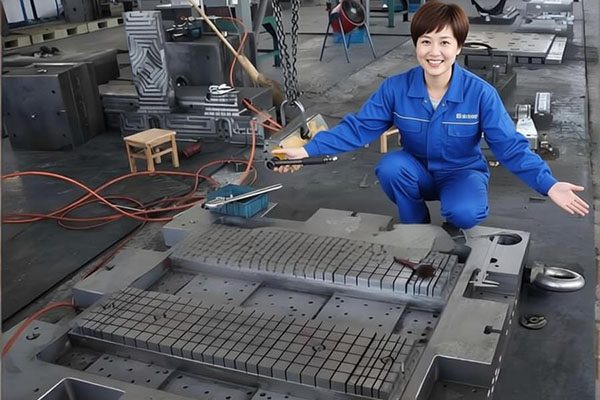
大型塑料件通常被定义为投影面积大于1平方米、重量超过2公斤的注塑件。他们的模具与普通模具相比面临着独特的挑战:
- 模具尺寸大:模具重量可达5-20吨,加工搬运困难。
- 填充困难:熔体流动路径较长,容易导致短射、熔接线和翘曲。
- 冷却不均匀:大型模具中的温度分布难以控制,直接影响循环时间和零件质量。
- 高锁模力要求:需要大型注塑机(锁模力1,000-5,000吨),设备投资巨大。
- 模具成本高: 一个大的 注塑模具 费用从数十万到数百万元不等,风险较高。
因此,选择正确的模具解决方案是成功批量生产大型塑料零件的关键的第一步。
第 2 章:模具类型选择 – 热流道与冷流道
大型注塑模具通常使用热流道系统,但并非总是如此。下面是两个选项的比较:
| 比较 | 热流道模具 | 冷流道模具 |
|---|---|---|
| 浇口废料 | 无——节省材料 | 是 – 每次拍摄浪费 10-30% |
| 周期时间 | 较短(无流道冷却) | 更长(需要流道冷却) |
| 模具成本 | 高(热流道系统昂贵) | 低 |
| 适用体积 | 高产量(>50,000 件) | 小批量或原型制作 |
| 维护难度 | 高(热流道故障排除很复杂) | 低 |
推荐:年产100,000+大型塑料件,热流道 注塑模具 更经济。对于小批量或原型制作,请从冷流道模具开始。
第 3 章:模具钢选择 – 平衡强度、耐磨性和成本
大型注塑模具的钢材选择直接影响模具寿命、成本和零件质量。以下是常见钢材及其应用:
- P20(预硬):硬度HRC30-35,切削加工性好,成本低。适用于寿命高达 500,000 次循环的中低档模具。
- 718H/738H:硬度HRC33-38,抛光性好,耐腐蚀。适用于寿命50万-100万次的中高档模具,如汽车内饰件。
- S136(不锈钢):硬度HRC48-52,耐腐蚀性优良,可镜面抛光。适用于医疗、透明或腐蚀敏感应用。
- H13(热作钢):耐高温、抗热疲劳。适用于 PA 或 PBT 等高温材料。
- NAK80:预硬钢,具有出色的抛光性,非常适合高光泽外观部件。
选型建议:根据产量、物料腐蚀性、外观要求来选择。对于高容量(>500,000 次循环),优先考虑 718H 或 S136;对于高温材料,优先考虑 H13。
第 4 章:浇口设计——熔体流动的“咽喉”
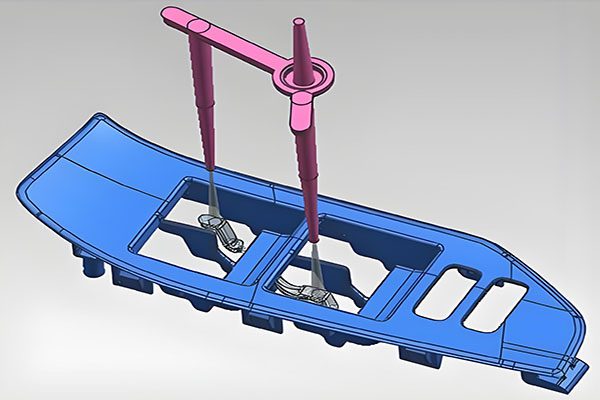
大型塑料零件的浇口设计至关重要。常见的闸门类型包括:
- 销门:适合小零件;大型零件需要多个针浇口。
- 扇门:适用于薄壁、大面积零件,提供均匀的熔体流动。
- 标签门:适用于厚壁零件,减少喷射。
- 阀式浇口(热流道):顺序控制浇口打开以消除熔接线。
设计要点:
- 浇口应放置在最厚的壁部分,避免装饰或受力区域出现熔接线。
- 大型零件应采用多个浇口,以缩短流动长度并降低注射压力。
- 模流分析 (Moldflow) 是优化浇口位置的重要工具。
第 5 章:冷却系统设计——循环时间的“生命线”
冷却时间占注塑周期的70%以上。大型模具的冷却系统设计尤为关键。
- 传统直冷却通道:加工简单,但冷却效率低,温度不均匀。
- 随形冷却通道:通过 3D 打印或机械加工生产,遵循零件轮廓 – 将冷却效率提高 20-40%,将翘曲减少 30-50%。
- 挡板式通道:适用于深腔区域,加强局部冷却。
- 起泡型通道:适合小芯。
设计要点:
- 冷却通道应尽可能靠近型腔表面(15-25mm),间距为通道直径的3-5倍。
- 入口和出口温差应保持在±2°C以内,以避免出现热点。
- 对于大型 注塑模具,建议对每个区域进行独立温度控制的分区冷却。
第 6 章:顶出机构设计 – 顶出和底切处理
大型塑料零件通常具有深腔、底切或肋,需要精心设计的顶出机构。
- 顶针:最简单,但会在零件表面留下痕迹。适用于非美容领域。
- 脱模板:顶出力均匀,无针痕。适用于外观要求较高的平面零件。
- 空气喷射:使用压缩空气辅助脱模。适用于深腔或高附着力的零件。
- 滑块/升降器:用于横向底切。大型模具需要耐磨板和滑块润滑系统。
设计要点:
- 顶针应放置在筋材或厚截面上,以避免顶出痕迹或变形。
- 对于大型模具,建议采用液压顶出或氮气弹簧来增加顶出力。
- 滑块导轨长度应至少为滑块宽度的1.5倍,以确保运动平稳。
第七章:模具试制和验证——必不可少的“体检”
模具制造完成后,严格的试模是必不可少的:
- 首件全尺寸检验:使用 CMM 根据 3D 模型测量关键尺寸。
- 翘曲分析:测量平面度和垂直度以评估冷却均匀性。
- 压力测试:使用偏光镜或溶剂浸泡检查内应力。
- 寿命测试:运行 1,000-5,000 个连续循环以验证模具稳定性。
常见问题及对策:
- 短射:提高注射速度/温度、添加浇口或加大流道。
- 翘曲:优化冷却通道,调整包装轮廓。
- 熔接线:提高模具温度,添加通风口。
- 顶出痕迹:增加顶针数量或改用脱模板。
第 8 章:我们的大型注塑模具服务能力
拥有超过15年的大型经验 注塑模具 设计和制造,我们提供:
- 模流分析:Moldflow/Moldex3D 模拟可优化浇口和冷却设计。
- 大型机加工设备:龙门加工中心(2.5m行程)、大型放电加工机、深孔钻。
- 随形冷却:金属 3D 打印随形冷却通道可将周期时间缩短 20-40%。
- 热流道技术:与 Husky、Yudo、Mastip 等公司合作提供热流道解决方案。
- 试模服务:用于现场试验和调整的 300 吨至 2,000 吨的内部注塑机。
我们提供从“模具设计→制造→试制→量产”的一站式服务,帮助客户降低风险,缩短上市时间。
结论:正确的模具是胜利的一半
的 注塑模具 对于大型塑料部件来说,这是一项核心资产——一项可产生长期回报的一次性投资。每一个决定——从模具类型、钢材、浇口、冷却到顶出——都会影响零件质量、生产效率和模具寿命。如果您正在开发大型塑料零件或现有模具面临成型缺陷,请联系我们。我们将提供专业的模具解决方案和免费的模流分析咨询。
👇 行动号召:第一次就把注塑模具做好
无论您需要 汽车保险杠模具, 新能源电池包外壳模具, 家电外壳模具, 或 大型物流托盘模具 – 我们的 注塑模具 设计和制造服务提供从模流分析到批量生产的端到端支持。
我们的承诺:免费模流分析咨询、钢材选型指导、随形冷却设计、初试成功率≥90%。
📞
致电我们
免费大型注塑模具咨询
(30 分钟)
联系我们
或者只是说:“我有一个大型塑料零件 - 我需要注塑模具解决方案。”
巴里将为您联系一位模具工程师。
🏭 大型模具,一次成功 🏭
附:首次咨询的客户将获得免费的“模流分析可行性评估”。询问时提及“大型模具”。
曾巴里
YOVUTEK 注塑模具技术总监
(见证过数百个大型模具成功与失败的工程师。)