简介:树脂制造零件
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。多年来,我已经使用它打印了数千个零件 SLA 3D 打印 — 从详细的珠宝图案到功能性医疗原型。我经常听到一个问题:“我应该使用哪种树脂?”事实是,没有单一的“最好”树脂。正确的选择取决于零件的机械要求、环境暴露、后处理需求和预算。在本指南中,我将分解最常见的 SLA 3D 打印 树脂系列——标准、坚韧、刚性、高温、柔性、可浇注和生物相容——并解释何时使用每种树脂。我还将分享拉伸强度、伸长率、热变形温度 (HDT) 和粘度等关键特性。最后,您将确切地知道为下一个项目指定哪种树脂,无论是概念模型还是最终用途零件。
第 1 章:SLA 树脂有何不同?
与物理熔化和固化的 FDM 细丝不同,SLA 树脂通过光聚合(一种由紫外线触发的化学反应)进行固化。这给出了 SLA 3D 打印 零件具有卓越的表面光洁度(层线小至 25-50 微米)和更精细的细节。然而,并非所有树脂都是一样的。标准树脂很脆。工程树脂增加了韧性、柔韧性或耐热性。特种树脂可用于铸造或医疗用途。了解这些差异是成功的关键 SLA 3D 打印。让我们探索每个树脂系列。
第 2 章:您需要了解的关键树脂特性
在深入研究树脂类型之前,让我们先定义最重要的特性 SLA 3D 打印:
- 拉伸强度(MPa): 抵抗拉力。对于结构件来说越高越好。
- 断裂伸长率 (%):零件在断裂前可以拉伸多少。更高=更坚韧,更不易碎。
- 模量(兆帕):僵硬。高模量=刚性;低模量=灵活。
- 热变形温度(HDT,°C):零件在负载下变形的温度。对于靠近热源的零件至关重要。
- 粘度(cP):树脂流动的容易程度。低粘度更适合中空或复杂零件。
- 硬度(肖氏 D):表面硬度。越高=越耐刮擦。
大多数树脂数据表都提供这些值。我将在本指南中引用它们。
第 3 章:标准树脂 — 多用途主力
大多数人都是从标准(通用)树脂开始的。它价格实惠,打印速度快,并能产生漂亮的表面光洁度。典型性能:拉伸强度 35–50 MPa,伸长率 5–15%,HDT 45–55°C。
最适合:概念模型、视觉原型、形状和配合测试、硅胶成型主图案。
局限性:脆性 — 在负载下会折断而不是弯曲。不适合承受冲击或反复应力的功能部件。抗紫外线能力差(不涂的话户外会发黄)。
在 SLA 3D 打印,标准树脂是 80% 非功能原型的默认选择。我推荐将其用于早期设计验证。
第 4 章:坚韧耐用的树脂 — 用于功能部件
当标准树脂太脆时,升级为坚韧或耐用的树脂。这些材料的伸长率为 20-60%,抗冲击性与 ABS 或聚丙烯类似。拉伸强度稍低(25-40 MPa),但掉落时零件不会破碎。
最适合:可处理的功能原型、卡扣、活动铰链、外壳、夹具和固定装置、无人机零件。
热门树脂:Tough 1500 (Formlabs)、耐用树脂、Liqcreate Tough-X。
我最近使用坚韧的树脂打印了一个卡扣式电池盖。标准树脂版在第三次使用时破裂;坚韧的树脂版本可耐受 200 多次循环。对于功能性 SLA 3D 打印,坚韧的树脂通常值得付出额外的成本。
第5章:硬质树脂——结构件的高刚度
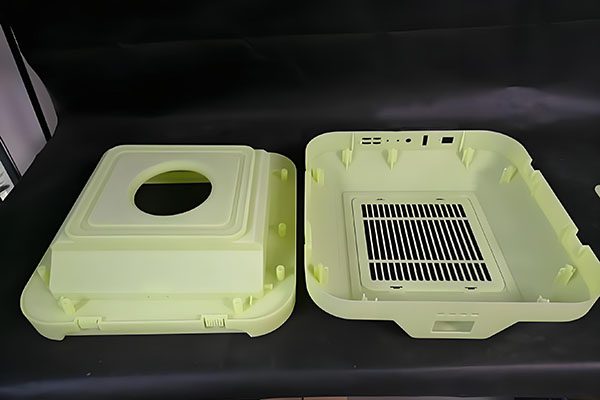
硬质树脂具有高刚度(模量 2,000–4,000 MPa)和耐热性(HDT 70–120°C)。它不会弯曲——它在负载下保持其形状。可以将其视为类似于玻璃填充尼龙或聚碳酸酯。
最适合:外壳、支架、引擎盖下的汽车原型、工具和固定装置不得暴露在中等温度下。
局限性:低伸长率 (2–5%) — 在冲击下易碎。不适合卡扣配合或必须弯曲的零件。
对于 SLA 3D 打印 对于在装配测试中需要替换机加工铝的零件,刚性树脂是我的首选。
第 6 章:高温树脂 — 耐热
标准树脂在 50°C 左右软化。高温树脂(后固化后 HDT 150–300°C)可以承受烙铁、汽车引擎盖下的温度,甚至一些高压灭菌循环。
最适合:热熔夹具、焊接夹具、热气流测试、用于小批量注塑的模具嵌件、发动机罩下的汽车零部件。
热门树脂:高温树脂(Formlabs,HDT 238°C),耐热 X (Liqcreate)。
权衡:高温树脂通常更脆且更难打印(需要更高的后固化温度)。但对于 SLA 3D 打印 对于涉及热量的应用,没有替代品。
第 7 章:柔性弹性树脂 — 橡胶类零件
柔性树脂(肖氏硬度 50–80A)模拟橡胶或触感柔软的材料。弹性树脂(肖氏硬度 30–50A)更加柔软,伸长率高达 200%+。
最适合:垫圈、密封件、夹具、包覆成型图案、医疗设备手柄、鞋底、软机器人执行器。
热门树脂:弹性 50A (Formlabs)、弹性 80A、回弹 (Liqcreate)。
注意:柔性树脂不是真正的弹性体 - 它们的撕裂强度低于模制硅胶。但对于原型设计来说,它们非常出色。在 SLA 3D 打印,柔性树脂开辟了 FDM 无法比拟的可能性(柔软表面上没有支撑标记)。
第 8 章:可铸树脂 — 用于珠宝和熔模铸造
可浇注树脂燃烧干净,留下的灰烬极少(0.01–0.1%)。这允许直接熔模铸造金属部件——金、银、黄铜,甚至不锈钢。
最适合:珠宝图案、牙冠和牙桥、小型金属零件、艺术品和雕塑。
热门树脂:Castable 蜡树脂、Castable 40 (Formlabs)、铸造树脂 (Liqcreate)。
对于 SLA 3D 打印 在珠宝行业,可铸树脂已经取代了传统的蜡雕。关键是使用树脂制造商推荐的燃尽周期以避免灰烬残留。
第 9 章:生物相容性和医用树脂
对于接触皮肤或体液的部件,请使用 ISO 10993 或 USP VI 级认证的树脂。这些都经过细胞毒性、刺激性和致敏性测试。
最适合:手术导板、牙科模型、助听器外壳、医疗设备原型、皮肤接触式可穿戴设备。
热门树脂:Dental LT Clear、BioMed Clear、手术导板树脂。
重要:生物相容性认证适用于完全固化的部件,而不仅仅是液体树脂。严格遵循制造商的后固化和清洁方案。在 SLA 3D 打印 对于医疗保健,切勿替代未经认证的树脂。
第 10 章:树脂选择矩阵 – 快速参考
| 树脂家族 | 拉伸强度 | 伸长率 | 热变形温度(℃) | 最佳用例 |
|---|---|---|---|---|
| 标准型 | 35–50 兆帕 | 5–15% | 45–55 | 概念模型、视觉原型 |
| 坚固/耐用 | 25–40 兆帕 | 20–60% | 45–60 | 功能部件、卡扣、铰链 |
| 刚性 | 50–80 兆帕 | 2–5% | 70–120 | 刚性外壳、支架、工具 |
| 高温 | 30-50兆帕 | 2–5% | 150–300 | 热熔、焊接夹具 |
| 灵活/有弹性 | 5-15兆帕 | 100–200% | N/A | 垫圈、夹具、软原型 |
| 浇注料 | 30-40兆帕 | 5–10% | 40–50 | 珠宝首饰、牙科铸造 |
| 生物相容性 | 40–60 兆帕 | 5–15% | 50–80 | 手术导板、医疗器械 |
第 11 章:案例研究 – 选择错误的树脂会耗费时间和金钱
客户需要一个无人机手臂原型。他们选择标准树脂是因为其成本低且打印速度快。该部件看起来很漂亮,但在第一次飞行(着陆冲击)时就损坏了。我们改用坚韧的树脂。该部件在 50 多次飞行中幸存下来。标准树脂的价格为 15 美元,坚韧树脂的价格为 45 美元。客户节省了 500 美元的重新打印和测试时间。教训:将树脂与实际负载相匹配,而不仅仅是预算。在 SLA 3D 打印,正确的树脂总是比返工便宜。
结论:让我帮助您选择合适的树脂
选择合适的树脂 SLA 3D 打印 不一定是猜测。定义零件的要求:它需要刚性还是柔性?它会受到热量或冲击吗?需要生物相容性吗?一旦回答了这些问题,树脂家族就变得清晰起来。我们库存有 20 多种树脂,可以帮助您选择最佳的一种。将您的零件图和性能要求发送给我。我将推荐最好的树脂、提供免费的 DFM 报告并报价 — 所有这些都在 24 小时内完成。让我们第一次就打印正确。
👇 需要帮助选择 SLA 树脂吗?
将您的 CAD 文件发送给我并告诉我您的零件将如何使用。我将推荐最佳树脂——标准树脂、坚韧树脂、刚性树脂、高温树脂、柔性树脂、可浇注树脂或生物相容性树脂——并提供免费报价。
📞
打电话给巴里
直接工程线
(我回答树脂问题)
联系我们
不确定哪种树脂系列适合您?只需说:“巴里,这是我的部分 - 我应该使用什么树脂?”我来指导你。
🧪 SLA 3D 打印 — 选择合适的树脂,放心打印 🧪
附:当您发送电子邮件时提及“树脂指南”,我将向您发送树脂性能比较电子表格。
曾巴里
YOVUTEK 高级制造工程师
(在 SLA 3D 打印领域拥有 10 多年经验 — 从标准树脂到生物相容性树脂。让我帮助您选择合适的树脂。)