简介:加速产品开发
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。 12年来,我帮助了无数的产品设计师、工程师、企业家 快速原型 他们使用 3D 打印的想法。在 24-72 小时内从 CAD 模型转变为物理零件的能力改变了产品开发。但是 快速原型 有效地需要的不仅仅是将文件发送到打印机,它还需要明智的设计选择、正确的技术选择和高效的后处理。
在这份综合指南中,我将引导您完成设计和 快速原型 通过3D打印。具体来说,您将了解增材制造 (DFAM) 设计、在 SLA、SLS 和 FDM 之间进行选择、优化方向、选择材料以及后处理以获得专业结果。此外,我还将分享一个案例研究,我们成功地 快速原型 只需 5 天即可获得医疗设备。无论您是初创公司创始人、产品设计师还是工程师,本指南都将帮助您快速将您的想法转化为物理原型。
第 1 章:为什么 3D 打印是最快的原型制作方法
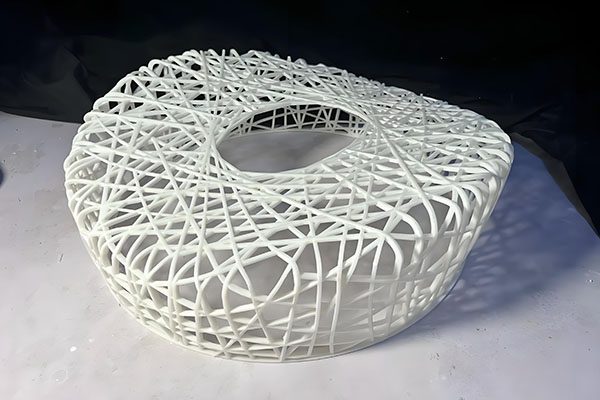
传统的原型制作方法(例如数控加工、注塑成型或真空复模)通常需要数周或数月的时间。例如,数控加工需要编程、夹具和多种设置。同时,注塑成型需要模具设计和制造(4-8周),真空复模需要母模和硅胶模具(2-3周)。相比之下,3D 打印可以让您 快速原型 1-5 天内即可完成,模具成本为零。
因此,使用 3D 打印的主要优势 快速原型 是:
- 速度:您可以在 24-72 小时内获得高质量零件。
- 成本低:没有工具,也没有最低订单,每个原型的成本仅为 5-50 美元。
- 迭代:例如,您可以在一周内打印、测试、修改 CAD,然后再次打印。
- 免费复杂性:此外,内部通道、底切和有机形状不需要额外费用。
由于这些原因,3D打印已成为制造材料的标准方法。 快速原型 跨行业的新产品——从消费电子产品到医疗设备再到汽车零部件。
第 2 章:增材制造设计 (DFAM) — 第一步
至 快速原型 要成功,您必须考虑到 3D 打印进行设计。传统的设计规则(用于 CNC 或注塑成型)通常会创建难以或不可能打印的零件。因此,您应该遵循以下 DFAM 指南:
2.1 壁厚
SLA 的最小壁厚应为 0.8 毫米,SLS 的最小壁厚应为 1.0 毫米,FDM 的最小壁厚应为 1.0 毫米。否则,较薄的壁可能会在后处理过程中变形或破裂。另一方面,保持均匀的壁厚可以成功防止翘曲并减少材料使用。
2.2 悬伸和支撑
大于 45° 的悬垂始终需要支撑。但是,支持留下标记并增加后处理时间。为了最大限度地减少支撑,您可以调整零件方向以减少悬垂(将平面倾斜 10–30°),避免大的平坦水平表面,并使用圆角代替尖锐的悬垂。
2.3 孔和螺纹
对于精确的孔,打印尺寸略小(0.2–0.3 毫米),然后扩孔至最终尺寸。对于螺纹,您可以打印导向孔并手动攻丝,或者使用热定形嵌件来加工高强度螺纹。
2.4 排水孔(SLA)
对于中空零件,请记住添加 2-3 毫米的排水孔,以便未固化的树脂逸出。如果没有排水孔,残留的树脂会在后固化过程中导致内部压力和开裂。
第 3 章:选择正确的 3D 打印技术
由于不同的 3D 打印技术具有不同的权衡,因此做出正确的选择至关重要。至 快速原型 有效地选择适合您目标的流程:
3.1 SLA(立体光刻)
最适合:视觉原型、形状/配合测试、透明零件、珠宝和牙科模型。
优势:高细节 (±0.05 mm)、光滑的表面光洁度 (Ra 0.8–1.6 µm) 和快速打印。
弱点:脆性(标准树脂),需要支撑和后固化。
典型交货时间:1-3 天。
3.2 SLS(选择性激光烧结)
最适合:功能原型、活动部件、卡扣配合和活动铰链。
优势:坚韧、耐用的尼龙,无需支撑,强度各向同性。
弱点:颗粒状表面光洁度,交货时间比 SLA 更长。
典型交货时间:3-5 天。
3.3 FDM(熔融沉积建模)
最适合:大型、低成本原型以及夹具和固定装置。
优势:成本低,材料范围广(ABS、PC、PETG、TPU)。
弱点:可见层线,强度各向异性,精度较低。
典型交货时间:2-4 天。
总结来说,对于大多数 快速原型 项目中,SLA 是视觉和形状适合原型的最佳起点。或者,对于坚固的功能测试,您应该使用 SLS。
第 4 章:快速原型制作的材料选择
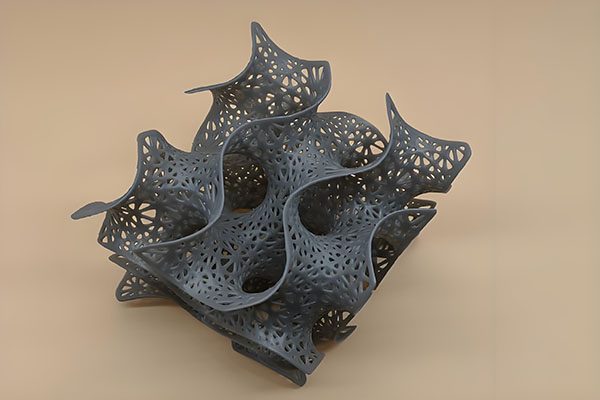
材料的选择直接决定了原型的性能。具体来说,常见的材料如下 快速原型 项目:
- 标准树脂(SLA):成本低,细节好,但易碎。最适合视觉模型。
- 韧性树脂 (SLA):伸长率 20–60%,耐冲击。最适合卡扣配合和手柄。
- 硬质树脂(SLA):高刚度和低伸长率。最适合结构零件。
- 透明树脂(SLA):透明,可抛光至光学透明度。最适合镜头和光导。
- PA12(SLS):尼龙材料,坚韧、耐用且耐热 (HDT 100°C)。最适合功能原型。
- ABS(FDM):耐冲击,并且可以进行蒸汽平滑处理。最适合外壳。
- 热塑性聚氨酯 (FDM):柔韧的橡胶状材料。最适合垫圈和软夹具。
如果您不确定,请从用于视觉效果的标准 SLA 树脂开始。或者,将 SLS PA12 用于功能部件。
第 5 章:优化打印方向和支撑
打印方向显着影响表面光洁度、强度和支撑要求。至 快速原型 有效地遵循以下结构方向规则:
- 水平放置关键平面:结果,它们将变得光滑,没有层线。
- 垂直定向精密孔:否则,水平孔会因阶梯而变成椭圆形。
- 将大平面倾斜 10–30°:这可以减少支撑痕迹并显着改善光洁度。
- 最小化支撑:具体而言,旋转零件以减少大于 45° 的悬伸。
- 将支撑物放置在非装饰表面上:例如,将它们放置在底面、内腔或隐藏区域。
在切片软件(例如 Lychee、Chitubox、PrusaSlicer)中,您可以在打印之前轻松可视化支撑。因此,您可以手动调整它们以从关键表面移除支撑。
第 6 章:快速原型制作工作流程 — 一步一步
这是完整的工作流程 快速原型 使用3D打印:
- 第 1 步 — 设计 CAD:首先,创建 3D 模型(SolidWorks、Fusion 360、Onshape 等)并导出为 STEP(首选)或 STL。
- 第 2 步 — DFM 审核:随后,检查壁厚、悬伸和支撑位置。
- 第 3 步 — 技术和材料选择:接下来,根据您的原型目标选择 SLA、SLS 或 FDM。
- 第 4 步 — 切片和方向:将 STL 导入切片软件,定位零件,添加支撑并生成 G 代码。
- 第 5 步 — 打印:开始打印。通常的打印时间范围为 2-24 小时,具体取决于尺寸和技术。
- 第 6 步 — 后处理:然后,移除支撑物、清洗 (SLA)、后固化 (SLA)、打磨或油漆。
- 第 7 步 — 测试和迭代:最后测量、组装、测试。修改 CAD 并根据需要重复。
第 7 章:专业结果的后处理
原始印刷品通常有支撑、层线或暗淡的表面。因此,要 快速原型 看起来可以生产的零件,后处理至关重要:
- 支持移除:使用平面铣刀进行 SLA/FDM。相比之下,SLS 没有支撑。
- 洗涤(SLA):执行两阶段 IPA 清洗(每次 5-10 分钟),然后风干。
- 后固化 (SLA):40–60°C 下紫外线固化 20–40 分钟。
- 三鼎:用 400 → 600 → 800 → 1000 砂粒湿砂,以完全去除层线。
- 底漆和油漆:喷涂填充底漆,打磨,然后涂上专业色漆。
- 蒸气平滑(仅限 ABS):例如,丙酮蒸气可产生光滑的注塑表面。
- 透明涂层 (SLA):涂抹紫外线透明丙烯酸树脂,立即恢复透明度。
对于基本的功能原型,最少的后处理可能就足够了。但是,对于面向客户的模型,您应该始终计划额外的完成时间。
第 8 章:案例研究 — 5 天内制作医疗器械原型
一家初创公司需要 快速原型 手持式医疗设备。他们的要求包括符合人体工程学的形状、卡扣装配和透明的窗户。通过利用 3D 打印,我们顺利地执行了该项目:
- 第一天:首先他们提交了CAD文件(STEP),DFM审核完成。
- 第二天:接下来,我们用坚韧树脂 (SLA) 打印外壳,用透明树脂打印透明窗口。
- 第三天:随后,我们进行了后处理(去除支撑、轻微打磨、清漆)。
- 第 4 天:随后,我们组装并测试了卡扣配合 - 它们工作得非常完美。
- 第五天:最后,我们将完成的原型交付给客户。
总成本仅为 350 美元。相比之下,传统 CNC 的成本为 3,000 美元,耗时 3 周。因此,这个案例展示了 3D 打印的巨大力量 快速原型.
第 9 章:要避免的常见错误
尽管 3D 打印很容易实现,但一些常见的陷阱可能会破坏您的项目。因此,请记住以下错误:
- 过度公差:3D 打印无法始终保持 ±0.01 毫米。因此,除非计划进行后加工,否则您应该设计 ±0.1 mm。
- 忽略支撑标记:支持物留下疤痕。因此,设计零件时应尽量减少支撑或将其放置在不美观的表面上。
- 使用错误的材料:例如,用于卡扣配合的脆性标准树脂会破裂。相反,请使用坚韧的树脂或 SLS 尼龙。
- 跳过后固化 (SLA):未固化的部件仍然脆弱且发粘。因此,请始终根据树脂规格进行后固化。
- 测试不够早:打印最早的原型。由于失败的 3D 打印原型的成本较低,因此与失败的注塑零件相比,风险也很小。
第 10 章:总结 — 快速原型检查表
在最终确定生产计划时,保留指标清单可确保项目成功。具体来说,检查这些参数:
- 确定原型的目的(视觉、适合、功能)。
- ☐ 根据 DFAM 规则进行设计(壁厚、悬垂、排水孔)。
- 导出STEP文件(不仅仅是STL)。
- 可选择技术:SLA(细节)、SLS(功能)、FDM(低成本)。
- ☐ 根据强度、柔韧性、耐热性选择材料。
- ☐ 优化方向以减少支撑。
- ☐ 计划后处理(打磨、喷漆、涂层)。
- 测试和迭代——并行打印多个版本。
结论:立即开始原型设计
总之,3D 打印使以下能力变得民主化: 快速原型。您不再需要雄厚的资金或较长的准备时间来测试您的想法。我们提供全面的 SLA、SLS 和 FDM 原型设计服务,并提供免费的 DFM 审查和快速周转。因此,今天请将您的 CAD 文件发送给我。我将推荐最好的技术和材料,并在 24 小时内提供免费的 DFM 报告和报价。让我们 快速原型 立即你的下一个伟大想法。
👇 准备好快速构建您的想法原型了吗?
将您的 CAD 文件(STEP 或 STL)发送给我。我将审核您的设计,推荐最好的 3D 打印技术,并提供免费的 DFM 报告和报价——所有这些都在 24 小时内完成。
📞
打电话给巴里
直接工程线
(我回答原型问题)
联系我们
不确定如何进行 3D 打印设计?只需说:“巴里,这是我的部分 - 我如何改进它以实现快速原型设计?”我来指导你。
⚡ 设计和快速原型制作 — 从想法到零件仅需数天 ⚡
附:当您发送电子邮件时提及“原型指南”,我将向您发送 DFAM 检查表和后处理工作流程图。
曾巴里
YOVUTEK 高级制造工程师
(超过 12 年帮助客户使用 3D 打印进行设计和快速原型设计 — 从概念到功能测试。让我帮助您加速产品开发。)