了解有关如何设计塑料制造注塑模具的专家技巧。了解高效模具生产的关键考虑因素、设计流程和最佳实践。
设计注塑模具需要结合产品特性、材料特性和生产要求。该过程大致可以分为以下几个步骤:
大致有以下五个步骤来解释该过程;
设计前准备
1、产品分析: 明确塑件的结构、尺寸精度、材料(如PP、ABS等)、表面质量要求,确定是否存在倒扣、薄壁等复杂结构。应提前进行可行性评估。
2、确定成型方案: 根据塑件的尺寸和批量大小,选择注塑机型号,确定型腔数量(单型腔或多型腔)、注射方式(如浇口位置和类型)。
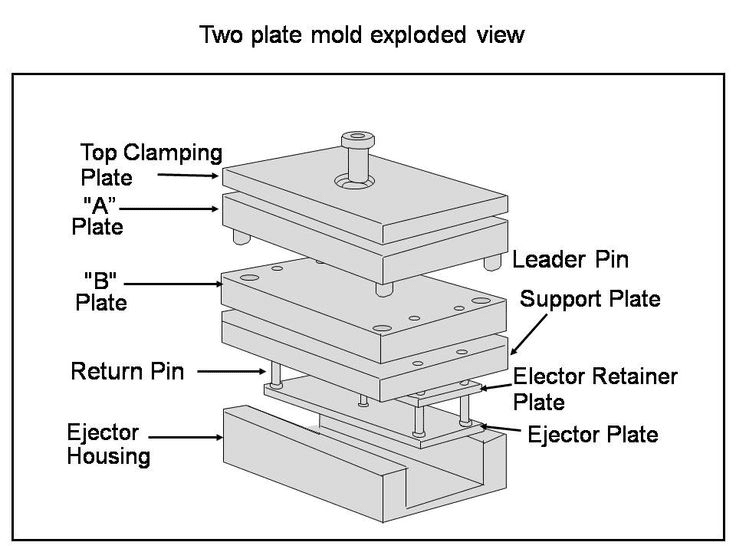
模具结构设计
模具型腔和型芯设计: 根据塑件的形状,设计形成塑件内腔和具有外轮廓的模腔的模芯,同时考虑脱模斜度(以利于塑件脱模)和收缩率(以补偿材料冷却收缩)。
浇注系统:包括主流道、导流道、浇道,负责将熔融塑料引入模具型腔。设计应保证流动顺畅、填充均匀。
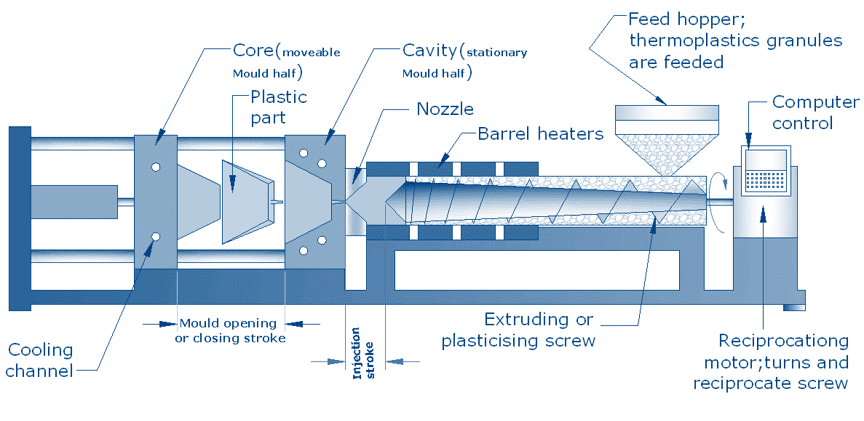
冷却系统: 模具采用循环水道冷却,控制成型温度,保证塑件快速定型和尺寸稳定。水道位置应靠近模具型腔。
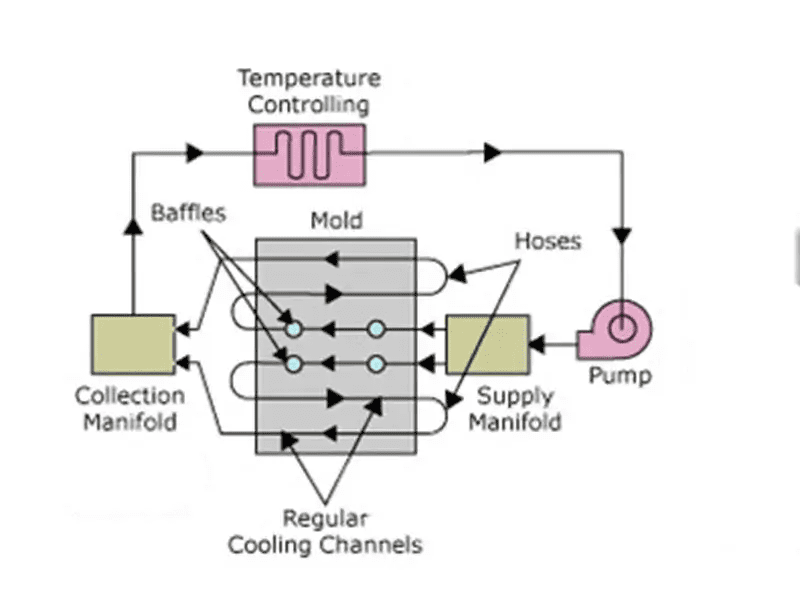
脱模机构: 如顶杆、顶板等,用于成型后将塑件顶出模具,保证脱模顺利,不损坏塑件。
导向定位机构:如导柱、导套,保证开合模时精确对准,避免零件碰撞。
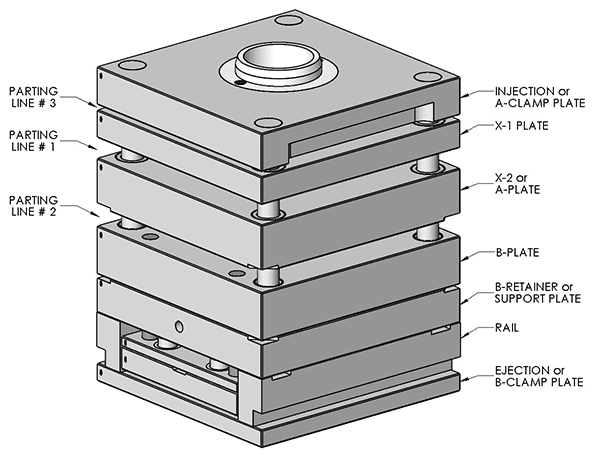
详细设计与验证
验证模具的强度和刚度,确保其在注射压力下不变形或损坏。
检查各机构动作是否顺畅,如脱模机构的行程、冷却系统的密封等。
考虑排气设计,避免因模腔内气体无法排出而造成塑件出现气泡、缺料等缺陷。
绘图及加工
输出详细的 2D 零件图和 3D 装配图,注释尺寸、公差、材料和其他信息。
根据图纸对模具进行加工,如铣削、磨削、放电加工等。关键零件需要进行热处理,以提高硬度和耐磨性。