简介:设计决策决定成本
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的十年里,我看到设计师在不知不觉中将他们的设计加倍 零件CNC加工费用 看似很小的设计选择——这里有非标准半径,那里有严格的公差。好消息:这些成本大部分是可以避免的。通过在设计时考虑到制造,您可以削减 零件CNC加工费用 30-60%,而不改变部件的功能。在本指南中,我将向您准确展示如何设计易于加工且成本低廉的零件。您将了解特征尺寸、公差、半径、壁厚、工件夹具和材料选择。我还将分享一个案例研究,客户通过重新设计单个支架节省了 15,000 美元。无论您是工程师、设计师还是采购专业人士,这些设计原则都将帮助您以更少的钱获得更好的零件。
第 1 章:数控加工的真正成本驱动因素
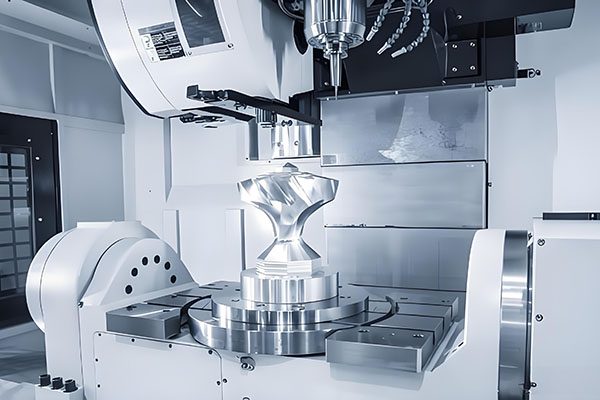
在我们深入探讨设计技巧之前,让我们先了解一下是什么导致零件加工成本高昂。主要驱动因素 零件CNC加工费用 是:
- 周期时间:机器运行时间越长,成本越高。
- 设置数量:每次必须重新定位零件时,劳动力和对准误差都会增加。
- 工装复杂性:特殊刀具(微型立铣刀、成型刀具、棒棒糖刀具)成本更高且运行速度更慢。
- 材料浪费:从比所需的更大的块开始会浪费材料和加工时间。
- 公差:更严格的公差需要更慢的进给速度、更多的走刀次数,有时还需要二次操作。
- 表面光洁度:精细表面处理(Ra < 0.8 µm)需要抛光或研磨。
每一项设计决策都会影响其中一个或多个驱动因素。通过优化您的设计,您可以减少 零件CNC加工费用 直接。
第 2 章:设计技巧 #1 – 对内角使用标准半径
内角用立铣刀加工。拐角半径必须至少等于刀具半径。如果指定非标准半径(例如 R2.3 毫米),机械师必须使用较小的刀具或定制磨削刀具 - 两者都会增加周期时间和成本。始终使用与标准立铣刀直径相匹配的标准半径:R1、R2、R3、R4、R5、R6、R8、R10、R12、R16、R20 毫米。例如R3采用6毫米立铣刀; R4使用8毫米立铣刀。对于 零件CNC加工费用,如果半径不标准,具有 10 个内角的零件的成本可能会高出 3 倍。四舍五入到最接近的标准半径——功能差异可以忽略不计。
第 3 章:设计技巧 #2 – 放宽非关键特征的公差
公差是第一大驱动因素 零件CNC加工费用。 ±0.01 毫米的公差需要磨削或精细电火花加工 - 比 ±0.1 毫米(标准 CNC 铣削)贵 5-10 倍。问问自己:“这个尺寸真的需要严格的公差吗?”通常,只有配合特征(轴承、轴、定位销的孔)需要严格的公差。其他一切——外部轮廓、圆角、倒角、非配合表面——都可以使用“一般公差 ISO 2768-m”(±0.1 毫米至 30 毫米,±0.3 毫米至 120 毫米)。我见过每个尺寸都有 ±0.02 毫米的图纸,其中包括 200 毫米长的外部轮廓。这是过度指定的。通过放宽公差,您可以削减 零件CNC加工费用 30-50%。
第 4 章:设计技巧 #3 – 避免深袋和窄槽
深型腔(深度 > 4 倍刀具直径)需要长而薄的立铣刀。这些工具容易偏斜、振动和断裂。它们必须以降低的速度和进给运行,从而增加循环时间。设计口袋深度不超过宽度的 3-4 倍。如果您需要深腔,请考虑分割零件或添加可拆卸的插入件。窄槽(宽度 < 2 毫米)需要微型立铣刀(直径 0.5-2 毫米)。这些工具昂贵、缓慢且脆弱。将 1.5 毫米槽改为 3 毫米,加工时间从 12 分钟缩短至 2 分钟,速度提高了 6 倍。对于 零件CNC加工费用、宽槽和浅口袋是你的朋友。
第 5 章:设计技巧 #4 – 优化壁厚
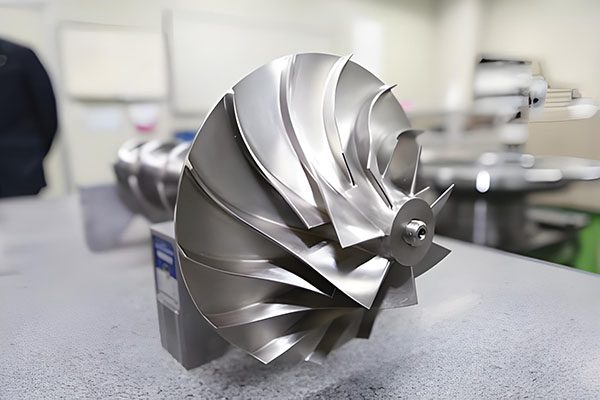
非常薄的壁(金属 < 1 毫米,塑料 < 2 毫米)需要精细加工,速度较慢,并且存在变形风险。非常厚的壁(> 50 毫米)需要粗加工来去除散装材料——既浪费又耗时。对于大多数结构零件,目标是:
- 金属壁:2-5 毫米。
- 塑料壁:3-6 毫米。
如果您需要较厚的特征,请考虑加工型腔以减轻重量和材料去除量——减少浪费,降低成本 零件CNC加工费用。将 50 毫米厚的块装袋以留下 10 毫米的壁,可节省 80% 的材料去除时间。
第 6 章:设计技巧 #5 – 将多个部件合并为一个部件
每个单独的部件都需要自己的设置、固定和处理。将两个支架组合成一个机加工零件,无需组装并减少零件数量。对于 零件CNC加工费用,考虑将相邻组件合并为单个 L 形或 U 形零件。示例:客户有 4 个独立的铝制支架(CNC,每个 120 美元)。我们重新设计为单个机加工零件(总计 200 美元)。零件数量从 4 个减少到 1 个,消除了组装,总成本从 480 美元降至 200 美元,节省了 58%。零件整合还可以提高强度(无紧固件)并减轻重量。
第 7 章:设计技巧#6 – 使用标准库存尺寸
非标准材料尺寸(例如,标准尺寸为 50 毫米时,厚度为 53 毫米)需要特殊订购,交货时间更长,成本更高。围绕标准库存尺寸进行设计:
- 铝板:3、5、6、8、10、12、15、20、25、30、40、50毫米。
- 钢筋:直径10、12、16、20、25、30、40、50毫米。
- 钣金规格:1.0、1.2、1.5、2.0、2.5、3.0 毫米。
如果您的零件宽 52 毫米,请将其宽度设为 50 毫米以适合标准 50 毫米棒材。 2 毫米的差异并不重要。这个简单的改变减少了 零件CNC加工费用 通过避免定制材料订单和额外的表面操作。
第 8 章:设计技巧 #7 – 标准工具设计
标准工具便宜且快速。非标准工具(成型工具、定制铰刀、特殊钻头)成本高达数百美元,并增加了交货时间。可以使用标准工具加工的设计特征:
- 使用标准钻头尺寸(例如,M4 丝锥为 3.3 毫米,M5 为 4.2 毫米)。避免奇怪的尺寸,例如 3.7 毫米。
- 使用标准螺纹尺寸(公制 M、UNF、UNC)。避免定制推介。
- 使用标准倒角角度 (45°) 和标准沉孔尺寸(例如,用于内六角螺钉)。
对于 零件CNC加工费用,标准工具减少了设置时间并消除了特殊工具费用。
第 9 章:设计技巧 #8 – 限制设置数量
每个设置都会增加劳动力和对齐误差。设计要在尽可能少的设置中加工的零件。对于棱柱形零件,请尝试从一个或两个方向加工所有特征。使用允许 5 面加工的软钳口或虎钳。对于复杂零件,请考虑 5 轴 CNC——较高的小时费率可能会被设置节省所抵消。将设置从 4 个减少到 1 个可以减少 零件CNC加工费用 30-50%。设计可以从单一方向到达的特征——避免需要多次翻转零件的特征。
第 10 章:设计技巧 #9 – 避免底切和内部特征
底切需要特殊工具(棒棒糖切割机)或多次设置(EDM)。它们极大地增加了周期时间和模具成本。如果您可以重新设计以消除底切(通过分割零件或使用不同的方向),那就去做吧。例如,内部底切通常可以用通孔或单独的组件代替。每个底切增加 20-50% 零件CNC加工费用。同样,深层内部特征(如盲槽)也很难加工和检查。尽可能设计具有开放特征的零件。
第 11 章:案例研究 – 重新设计 500 个零件节省 15,000 美元
客户需要 500 个铝支架。原始设计具有非标准半径 (R2.3)、严格公差(所有尺寸均为 ±0.02 毫米)、1.5 毫米槽和 10 毫米壁厚。报价:25,000 美元(每张 50 美元)。我们应用了几个设计技巧:
- 将半径更改为 R3(标准)。
- 非关键公差放宽至 ±0.1 毫米。
- 将插槽更改为 3 毫米。
- 壁厚减少至 8 毫米(仍然足够坚固)。
- 将材料从 6061-T6 更改为 6061-T651(应力消除,无翘曲)。
新报价:10,000 美元(每件 20 美元)——节省 60%。客户节省了 15,000 美元。这就是设计降低的力量 零件CNC加工费用.
第 12 章:总结 – 降低 CNC 成本的设计清单
- ☐ 使用标准半径(R3、R4、R5、R6、R8、R10)。
- ☐ 对于非关键尺寸,将公差放宽至 ±0.1 毫米。
- 避免深口袋(深度 < 4× 宽度)。
- 避免窄槽 (< 2 mm)。
- ☐ 优化壁厚(2-5 毫米金属)。
- 将多个部分合并为一个。
- ☐ 使用标准库存尺寸。
- 设计标准工具(钻头、螺纹、倒角)。
- ☐ 限制设置数量。
- 避免底切和内部特征。
结论:设计智能,机器便宜
降低 零件CNC加工费用 从您的 CAD 工作站开始。通过应用这些设计原则,您可以在不牺牲质量或功能的情况下将加工成本降低 30-60%。我们为每个报价提供免费的 DFM 审查。把你的 CAD 文件发给我。我将在 24 小时内确定节省成本的设计变更并提供修改后的报价。让我们一起设计可制造性。
👇想降低您的数控加工费用吗?
把你的 CAD 文件发给我。我将进行免费的 DFM 审查,确定节省成本的设计变更,并提供修改后的报价——通常降低 20-50%。 24小时内回复。
📞
打电话给巴里
直接工程线
(我回答设计问题)
联系我们
不确定如何重新设计您的零件以降低成本?只需说:“巴里,这是我的部分——我怎样才能更便宜地设计它?”我会给你具体的建议。
📐 智能设计 — 降低 CNC 加工费用 📐
附:当您发送电子邮件时提及“设计指南”,我将向您发送标准半径图表和公差松弛参考。
曾巴里
YOVUTEK 高级制造工程师
(10 多年来,通过智能设计,而不是廉价材料,帮助设计师将 CNC 加工费用降低了 30-60%。让我帮助您进行成本设计。)