跳转到正文
精密制造 · 从原型到量产
获取报价 ↗⌕
如何利用数控机床加工多曲线复杂零件

探索使用 CNC 加工多曲线复杂零件的最佳实践 - 从精确的 3D 建模和 CAM 刀具路径规划到多轴加工、切削刀具选择和质量控制。了解如何确保复杂几何形状的精确表面轮廓和高精加工质量。
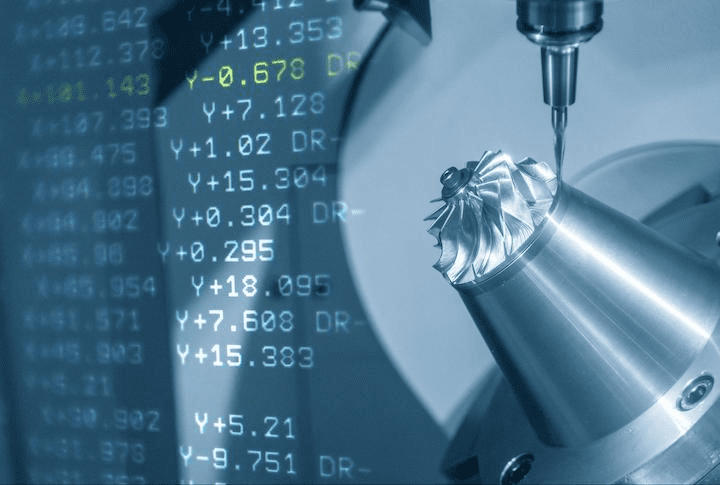
核心原理:以“精确建模+合理工艺规划+自适应编程+稳定加工”为核心,结合多轴联动技术,攻克表面轮廓精度和表面质量的挑战。

前期准备:3D建模及工艺规划(基本前提)

精确的3D建模:利用UG、Pro/E、CATIA等专业软件,根据零件图1:1构建多曲面实体模型,重点保证曲面接缝的光滑度(避免建模误差可能导致加工偏差)。通过点云逆向建模可以优化复杂表面的精度。
工艺路线规划:

1、确定加工顺序: 遵循“粗加工→半精加工→精加工”,首先去除大部分多余部分(优先使用大型刀具以提高效率),然后逐步细化表面轮廓;

2、选择合适的切削刀具: 用于粗加工的立铣刀和圆鼻铣刀,用于半精加工/精加工的球头立铣刀(适合曲面拟合),圆鼻铣刀(平衡效率和精度),以及用于复杂深腔表面的加长刃切削刀具;

3、确定夹紧方式: 使用钳子、夹具或真空吸盘固定夹紧,以保证刚性并避免加工过程中的振动(对于多表面零件夹紧,应保留刀具移动的空间,以防止干涉)。

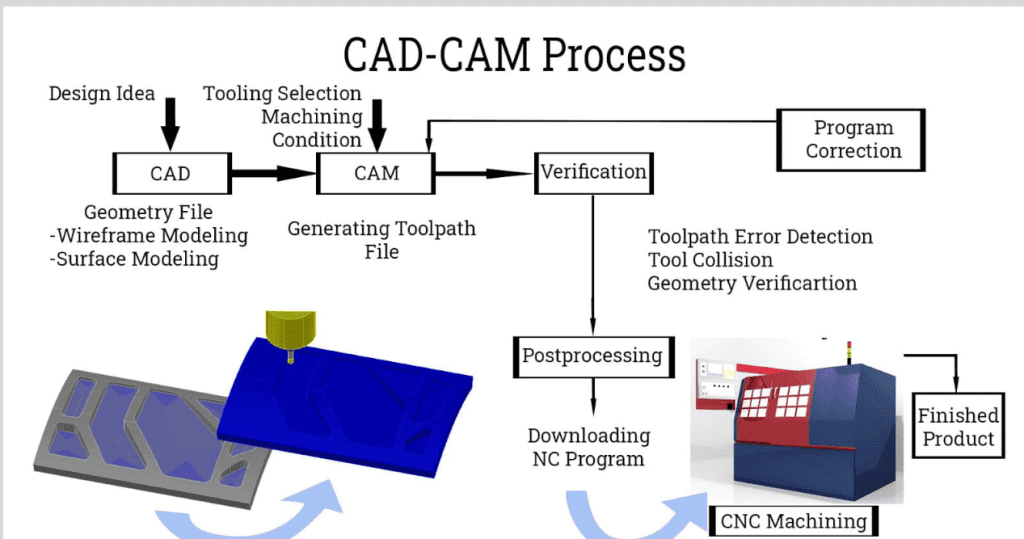
CAD-CAM过程
核心环节:编程与刀具路径优化(关键保证)

编程软件选择:应优先考虑UG CAM、Mastercam等内置曲面加工策略的软件。无需手动编写复杂的G代码,直接调用“轮廓铣、平行铣、流线铣”等策略。

刀具路径优化:
1、精密加工路径: 对于多曲面零件,应优先考虑“流线铣削”(沿表面轮廓切削以获得高配合)或“轮廓铣削”(适合陡峭曲面),并根据曲面精度要求调整切削间距(精度越高,间距越小);

2、避免干扰: 编程时勾选“刀具干涉检查”,可自动避免刀具与零件或夹具发生碰撞。深腔表面可采用“分层铣削”进行铣削;

3、剩余津贴处理: 半精加工后,检查表面残留情况,对局部凸起区域添加“清根铣削”路径

铝合金轮毂CNC加工
加工执行:设备选型和参数调试(实施关键)

设备选型:对于复杂多曲面零件(如模具型腔、不规则曲面零件),应优先使用五轴联动数控机床,可多角度调整刀具姿态,避免加工盲点;简单的多曲面表面(如浅型腔表面)可搭配三轴数控机床和旋转工作台。
加工参数调试:

1、切割速度: 根据材质选择(钢件80-120m/min,铝件300-500m/min),适当降低表面精加工速度,以保证表面质量;

2、进给速度: 粗加工时,选择大进给量(0.2-0.5mm/齿),精加工时,选择小进给量(0.05-0.15mm/齿),以避免表面划伤;

3、切割深度: 粗加工时,切削深度为2-5mm,半精/精加工时,切削深度为0.1-0.5mm,以防止刀具振动引起表面变形。

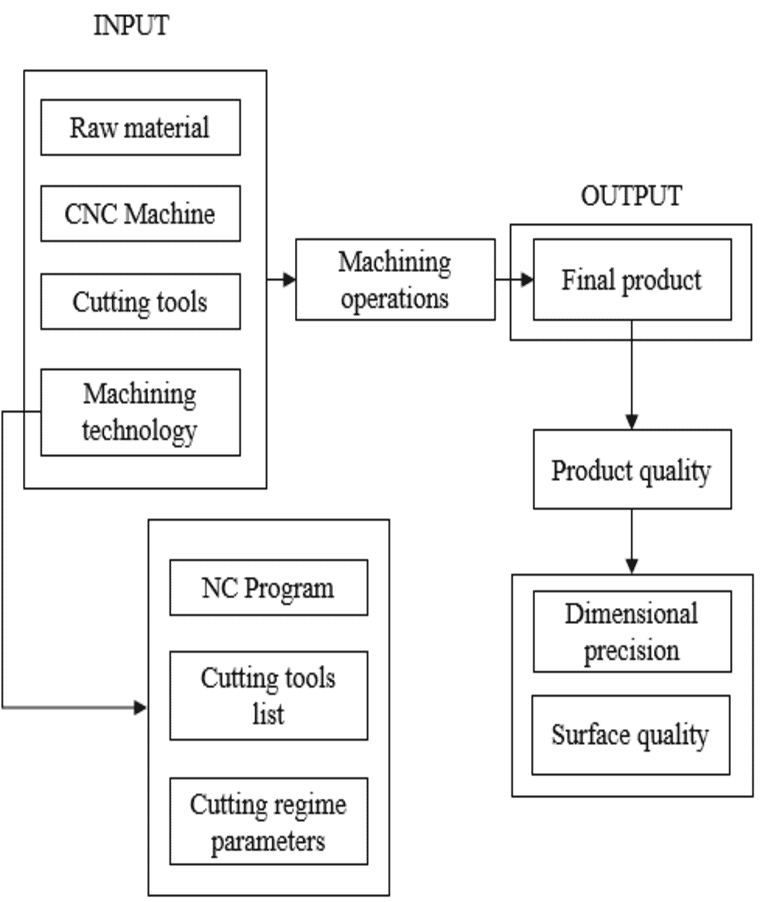
CNC加工工艺
质量控制:检查和纠正(收尾阶段)

加工过程中抽样检查:用百分表、杠杆表检查表面轮廓,发现偏差及时调整刀补参数;

加工后精度检查:使用三坐标测量仪对复杂表面进行扫描和检查,并与三维模型进行比较,对超出公差的区域进行附加加工。

请立即将您零件的 CAD 图纸发送给我们。 我们的专家将为您免费提供制造可行性分析和报价,并共同寻找最佳解决方案。

↑