感谢各位模具爱好者对我公司YOVUTEKlds?一直以来的支持。
总体来说可以分为五个部分,如下;
模具设计
产品分析: 根据注塑制品的形状、尺寸、精度要求、批量等因素设计模具结构。使用CAD/CAM软件,构建产品的3D模型,分析脱模方法、分型面、浇口位置等。
生成图纸: 设计完成后,生成二维工程图,标注各零件的尺寸、公差、表面粗糙度等技术要求。
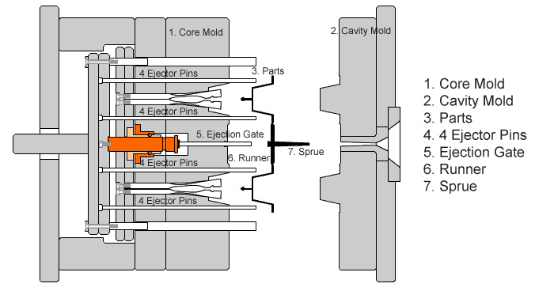
机加工工艺
材料准备: 根据模具设计要求选择合适的模具钢材材料,并检查材料的硬度、组织结构等是否符合要求。
粗加工: 采用CNC、铣床、车床、钻床等设备对模具零件进行粗加工,去除大部分多余部分,并留出至少0.5毫米的加工余量,以便后续精加工。
精密加工: 采用数控加工中心等设备保证零件尺寸精度和表面质量,关键尺寸加工精度可控制在±0.01mm以内,表面粗糙度达到镜面级或Ra0.8-Ra1.6μm。
放电加工: 对于一些形状复杂的模具零件,可以采用放电加工方法来加工传统机械加工难以实现的形状。
热处理及表面处理
热处理: 对模具零件进行淬火、回火等热处理,以提高模具的硬度、强度和耐磨性。例如常用的P20钢,淬火温度一般在850-870℃之间,回火温度在550-650℃之间。
表面处理: 模具表面可进行氮化、镀硬铬等处理,以提高其耐磨、耐腐蚀和脱模性能。经过氮化处理后,模具表面硬度可达HV900-HV1200。
模具组装
清洁部位: 对加工好的模具零件进行清洗,去除油污、铁屑等杂质,保证零件表面清洁。
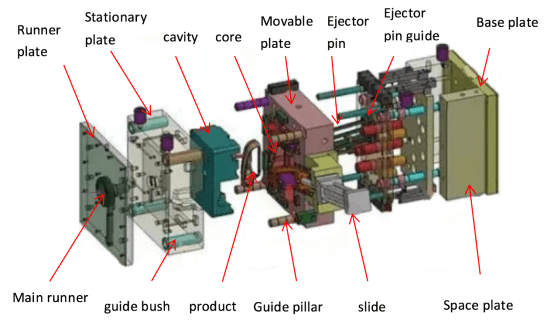
零件组装: 根据模具设计要求组装零件。首先组装模架,然后依次安装模芯、模腔、滑块、顶杆等零件,保证零件之间的配合间隙符合要求。例如,导柱与导套之间的间隙一般为0.02mm。
调试与优化: 组装完成后,进行试模调试,观察模具的开合动作、顶出机构是否顺畅、产品的成型情况,并对存在的问题进行调整和优化。
质量检验
外观检查: 检查模具表面是否有划伤、碰伤、变形等缺陷,零件安装是否牢固。
尺寸精度测量: 使用三坐标测量仪等测量工具测量模具的关键尺寸,确保尺寸偏差在设计要求的公差范围内。
试模检验: 通过试模,检查脱模质量,如尺寸精度、表面质量、脱模情况等,以确定模具是否满足生产要求。
以上基本是关于我公司YOVUTEK有关注塑模具的技术问题,请 联系我们的工程师 我们的团队将为您提供免费报价服务。