简介:节省的每一秒都是利润
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。在过去的十年里,我已经优化了数百个 注塑成型 流程——在保持零件质量的同时缩短循环时间。 30 秒周期减少 10 秒可将输出增加 33%。对于大批量零件(每年 100 万件)来说,可以节省数十万美元。在本指南中,我将分享经过验证的技术来减少 注塑成型 周期时间:模具冷却优化、随形冷却、热流道系统、工艺参数调整、自动化和材料选择。我还将提供一个案例研究,其中我们将周期时间从 45 秒缩短到 28 秒。无论您经营模制车间还是采购模制零件,这些策略都将提高您的产量和利润。
第 1 章:了解注塑循环
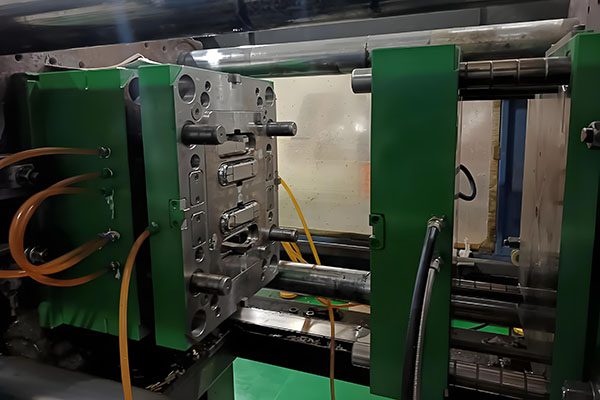
每个 注塑成型 周期包括:
- 合模:1-3 秒。
- 注射/填充:0.5–5 秒。
- 包装/保管:2-10 秒。
- 冷却:5–60 秒(通常为总周期的 50–80%)。
- 开模及顶出:1-4 秒。
冷却是最大的杠杆。冷却时间减少 20%,总循环时间减少 10-15%。但冷却必须均匀——更快的冷却会导致翘曲或缩痕,这是错误的经济做法。我们将专注于安全、保质的减排。
第 2 章:优化模具冷却——最大的胜利
冷却是最长的阶段 注塑成型。以下是我们减少它的方法:
2.1 随形冷却通道
传统的钻孔冷却管线是直的,在角落和核心处留下热点。使用 3D 打印或铸芯的随形冷却通道遵循零件轮廓。这可将冷却时间缩短 20-40%,并消除翘曲。我们最近改造了汽车外壳模具:冷却时间从 35 秒缩短至 22 秒,缩短了 37%。
2.2 挡板和起泡器
对于深堆芯,我们安装挡板或起泡器(将冷却剂引导至堆芯尖端的管)。如果没有它们,磁芯就会过热并延长循环时间。添加起泡器可以将核心冷却时间减少 30-50%。
2.3 高导热模具材料
热点中的铜铍或 AMPCOLOY 嵌件的传热速度比钢快 3-5 倍。我们用它们来做肋骨和凸台。这种材料价格昂贵,但可以通过更快的周期获得回报。
2.4 冷却管路维护
冷却管路中的水垢和铁锈会减少热传递。我们每年为生产线除垢并使用经过处理的水。 1 毫米的氧化皮层会使冷却时间增加 20%。
第 3 章:热流道系统 – 消除流道冷却
冷流道(与零件一起固化的浇口和流道)浪费材料和冷却时间。热流道系统使流道保持熔融状态,直接注入型腔。的好处 注塑成型:
- 无需冷却流道 - 消除了 2-10 秒的冷却时间。
- 无需重新研磨流道——节省材料(减少树脂 5–30%)。
- 由于流路较短,填充速度更快。
代价是:热流道模具的成本要高出 20-50%。但对于大批量运行,他们的回报很快。示例:带有冷流道的 16 腔瓶盖模具,循环周期为 12 秒;使用热流道,缩短 9 秒 — 快 25%。
第 4 章:工艺参数调整 – 速度更快且不牺牲质量
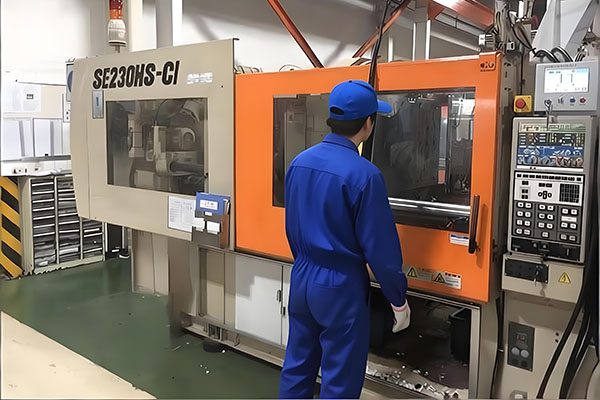
对机器设置进行小幅调整可以缩短循环时间,而无需更改硬件。对于 注塑成型,我们优化:
4.1 提高注射速度
更快的填充可减少注射时间。但太快会导致喷射或烧痕。我们使用轮廓注射:快速填充 95% 的型腔,然后缓慢填充最后 5%,以避免过度保压。典型填充时间缩短:1-2 秒。
4.2 减少包装时间
当门结冰时,包装时间应结束。我们使用“浇口密封”研究:增加保压时间直到零件重量稳定,然后将计时器设置到该点。许多成型商会使用过多的包装时间“以防万一”。我们已将许多作业的包装时间从 6 秒缩短至 3 秒。
4.3 优化模具温度
较高的模具温度会减少冷却时间吗?违反直觉,但却是事实:模具温度越高,聚合物结晶得越快(对于 PP、PA 等半结晶材料)。我们在 40–60°C(而不是 20–30°C)下运行 PP 模具,将冷却时间缩短了 15%。但对于非晶态材料(ABS、PC),冷却器更好。
4.4 减少开模行程
许多模塑商将模具打开得比需要的宽。最小化打开行程以刚好清除零件(为了安全起见加上 5-10 毫米)。每个周期可节省 0.5–1 秒。
第 5 章:自动化 – 消除人为延误
手动零件移除和浇口修整增加了可变时间。自动化解决了这个问题:
- 浇口拾取器或机器人:模具打开后立即取出零件,以便下一个周期更快开始。与手动移除相比,机器人可以将周期时间缩短 2-4 秒。
- 输送机或溜槽:零件落入垃圾箱 — 操作员无需等待。
- 模内去浇口:隧道浇口或热流道系统消除了手动浇口修剪。
第 6 章:材料选择 – 更快循环的树脂
并非所有塑料的冷却速度都相同。对于 注塑成型,选择材料:
- 低粘度:填充速度更快(例如高流动性 ABS、PC/ABS 混合物)。
- 高热变形温度 (HDT):可以更热地喷射,减少冷却时间。
- 快速结晶:PP、PA66、POM结晶快;无定形树脂(PC、PMMA)需要更长的冷却时间。
示例:从 PC 切换到 PC/ABS(具有相同强度)可将笔记本电脑边框的冷却时间从 25 秒缩短至 18 秒。
第 7 章:多型腔和系列模具
增加型腔数量并不会减少每次注射的周期时间,但会增加每小时的产量。运行 30 秒循环的 4 腔模具每分钟可生产 8 个零件(480 个/小时)。具有相同 30 秒周期的 8 腔模具可生产 16 个零件/分钟(960 个/小时)。周期时间不变,但吞吐量翻倍。对于大批量生产,多腔模具至关重要。我们还使用系列模具(一个模具中包含多个不同的零件)来平衡周期并减少搬运。
第 8 章:案例研究 – 周期时间缩短 38%
客户模制了 200 克 PP 汽车风管。原周期:45秒。我们分析:
- 冷却时间为 32 秒(循环的 71%)。
- 冷却管线是直钻孔的,在核心处留下热点。
采取的行动:
- 为核心添加随形冷却(3D 打印插件)。
- 将模具温度从 30°C 提高到 50°C(PP 结晶速度更快)。
- 保压时间从 5 秒减少到 3 秒(浇口密封研究)。
- 安装了浇道拾取器以自动移除零件。
新周期:28 秒(减少 38%)。产量从 80 件/小时增加到 128 件/小时。每年节省:210,000 美元。随形冷却插件成本为 8,000 美元——两周内收回成本。
第 9 章:增加周期时间的常见错误
- 过度包装:超出浇口冻结的保压会浪费 2-5 秒并增加残余应力。
- 冷却液流量低:湍流(雷诺 > 10,000)冷却得更快。我们使用流量计来验证。
- 开模行程过大:添加不必要的秒数。
- 冷模具启动:等待完全温度后再开始生产。我们使用模具温度控制器进行预热。
- 忽略冷却管路结垢:随着时间的推移减少热传递。
第 10 章:总结 – 周期时间缩短清单
- 对复杂核心实施随形冷却。
- 向深核心添加挡板/起泡器。
- ☐ 对热点使用高电导率插件。
- 切换至热流道(消除流道冷却)。
- ☐ 优化填充速度(轮廓注射)。
- 运行浇口密封研究以尽量减少保压时间。
- ☐ 根据材料类型调整模具温度。
- ☐ 最小化开模行程。
- 自动化零件移除(机器人/浇道拾取器)。
- 如果可能,选择循环更快的树脂。
- ☐ 维护冷却管线(每年除垢)。
结论:每一秒都很重要
减少周期时间 注塑成型 是获得更高盈利能力的最直接途径。通过优化冷却、使用热流道、调整工艺参数和自动化,您可以在不牺牲质量的情况下将周期缩短 20-40%。我们设计模具时会考虑冷却效率,并帮助客户优化现有流程。将您的零件图和当前周期数据发送给我。我将提供免费的周期时间分析并提出具体的改进建议。让我们珍惜每一秒。
👇 需要缩短注塑周期时间?
将您的零件图、材料和当前周期时间发送给我。我将分析您的冷却和工艺,并提供免费报告,其中包含将周期时间缩短 20% 或更多的具体建议。
📞
打电话给巴里
直接工程线
(我回答周期时间问题)
联系我们
不知道从哪里开始?只需说:“巴里,这是我的部分 - 减少周期时间的最快方法是什么?”我会优先考虑最大的胜利。
⏱️更快的周期=更高的利润——让我们优化⏱️
附:当您发送电子邮件时提及“周期时间指南”,我将向您发送冷却模拟示例和浇口密封研究模板。
曾巴里
YOVUTEK 高级制造工程师
(10 多年优化注塑成型周期 - 从随形冷却到工艺调整。让我帮助您每小时获得更多零件。)