嘿,我是曾巴里。我在制造业工作了 12 年 YOVUTEK,如果有一项技术真正改变了我对金属铸造的看法,那就是 3D 打印。我还记得第一次看到 3D 打印砂模的情景。我们正在为一家汽车客户制作原型铸件,传统的模型需要六周时间并且花费不菲。然而,我们在三天内打印了砂型,铸件非常完美。那一刻改变了我的一切。在本指南中,我想向您介绍如何使用 3D 打印来制造模具 金属铸造。没有编号列表或教科书要点——只有来自我车间的真实故事和切实有效的实用建议。喝杯咖啡,让我们开始吧。
如何使用 3D 打印制作金属铸造模具
这是关于的事情 金属铸造 ——它已经存在了数千年,但我们制造模具的方式已经发生了巨大的变化。传统的砂型铸造需要一个模型——用于创建模具型腔的零件的物理模型。制作该模型既耗时又昂贵,尤其是对于复杂的零件。幸运的是,3D 打印改变了这一切。您可以直接从 CAD 文件制作成品模具,完全跳过模型。这不是科幻小说。事实上,这种情况现在正在世界各地的铸造厂发生。在本指南中,我将向您展示如何操作。
传统方式与 3D 打印方式
了解为什么 3D 打印能够改变游戏规则 金属铸造,您需要知道它过去是如何完成的。在传统的砂型铸造中,您从一个模型开始——通常由木材、金属或塑料制成。将模型压入沙子中以形成空腔,移除模型,然后将金属倒入空腔中。这是一个已经使用了几个世纪的过程。然而,存在重大问题。制作模型既昂贵又耗时。复杂的几何形状是困难的或不可能的。此外,如果需要改变设计,就必须制作全新的图案。
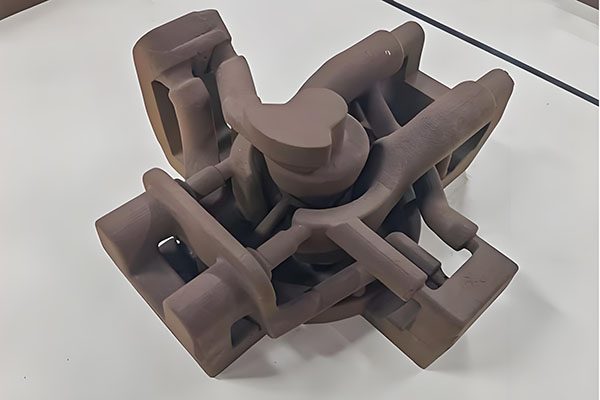
3D 打印改变了一切。您无需制作图案,而是直接打印模具。因此,无需制作图案,无需存储图案,也无需磨损图案。您可以在几天而不是几周内从 CAD 文件转到铸造。因此,您可以生成的几何形状仅受您的想象力的限制。研究表明,3D 打印砂模可以创造出传统制造技术完全不可能实现的几何形状 [引用:2]。这不是一个小进步。这是一场真正的革命。
3D 打印金属铸造模具的三种方法
多年来,我一直使用 3D 打印 金属铸造 以三种不同的方式。每个都有自己独特的优势和最佳用例。
1. 砂型直接3D打印
这是最常见的方法,也是我用得最多的方法。 3D 砂打印采用粘合剂喷射工艺 - 具体来说,将液体粘合剂沉积到薄薄的沙层上,然后将打印的部件固化 [引用:2]。直接打印模具,无需图案。因此,模具的强度足以处理熔融金属,并且您可以创建传统方法无法实现的复杂浇注系统、冷却通道和内芯。最终,唯一真正的限制是打印机的尺寸 - 大多数工业砂打印机的构建体积约为 1 米 x 1 米 x 0.5 米,尽管存在更大的机器 [引用:1]。
2. 用于熔模铸造的 3D 打印模型
熔模铸造(也称为失蜡铸造)使用涂有陶瓷的蜡模来制造壳模。融化蜡并将金属倒入外壳中。传统上,蜡模是注塑成型的,这对于定制零件来说是昂贵的。然而,通过 3D 打印,您可以使用 PolyCast 等特殊细丝直接打印图案 [引用:3]。这些印刷图案涂有陶瓷浆料,在烧结过程中烧掉,留下可供浇注的陶瓷壳。因此,您可以创建具有复杂几何形状的图案,这是注塑成型无法实现的。
3. 低温金属水溶性模具
这是一种更具实验性的方法,但很有趣。例如,您可以使用 PVA(聚乙烯醇)等水溶性材料 3D 打印模具,倒入低熔点合金(如锡铋),然后将模具溶解在热水中 [引用:11]。金属部件完全干净,没有模具材料脱落。警告?它仅适用于低温金属(约 140°C),因此不适用于铝或钢。但对于使用白镴或类似合金制作原型来说,这是一项出色的技术。
打印过程——实际发生的情况
让我们来看看制作 3D 打印砂模的过程,因为这是我最常使用的方法。以下是逐步发生的情况:
首先,您在 CAD 中设计零件。 此步骤与任何其他步骤类似 金属铸造 项目,但现在您正在专门针对增材制造进行设计。因此,您可以添加传统模具中不可能实现的功能 - 复杂的内部通道、优化的浇注系统和轻质结构。
接下来,您设计模具布局。 这包括型腔(零件的形状)、浇注系统(引导金属进入型腔的通道)和冷却通道。在 3D 砂打印中,您可以创建传统成型无法实现的几何形状,例如紧密遵循零件轮廓的弯曲冷却通道 [引用:1]。
然后是印刷阶段。 该机器沉积薄层沙子——通常厚约 0.3 毫米——并在每一层上涂上液体粘合剂。逐渐地,零件一层一层地堆积起来,直到整个模具完成。 (这个过程我已经看了很多次了,非常令人满意。)
打印后,固化模具。 该固化阶段可能需要几个小时,具体取决于零件尺寸和复杂性。最终,在模具能够承受熔融金属的高温之前,粘合剂需要完全凝固。
最后,倒入金属。 将模具放入烧瓶中,倒入熔融金属,然后等待其冷却。然后,您打开模具 - 或者对于 3D 打印砂模,您只需抖掉沙子 - 并露出成品零件。
有什么问题? (总有一个陷阱)
如果我说 3D 打印总是答案,那我就是在撒谎。这是需要权衡的。以下是我在车间学到的东西:
尺寸很重要。 3D 砂打印机的构建体积有限。如果您的模具大于约一米,您可能需要分段打印并稍后组装[引用:1]。虽然这是完全可行的——研究人员已经为此目的开发了自联锁分段模具——但它确实增加了额外的复杂性。
砂模很脆弱。 由于砂子是用粘合剂树脂粘合在一起的,因此它的强度不如传统的湿砂模。事实上,一项研究发现 3D 打印砂模在处理过程中更容易受到侵蚀和损坏 [引用:1]。因此,在组装和浇注过程中需要小心处理。
对于复杂的零件来说,成本是有意义的。 对于简单的几何形状,传统的砂型铸造仍然更便宜。然而,对于复杂的零件,尤其是那些具有内部通道、薄壁或复杂细节的零件,3D 打印变得更具成本效益。研究证实,3D 砂打印对于几何复杂度较高的零件特别有益 [引用:2]。
材料选择。 3D 砂打印使用硅砂和各种粘合剂。然而,材料特性(例如密度、导热率和比热)与传统模具明显不同[引用:9]。因此,这会影响金属的凝固方式并影响铸件的最终质量。
一个关于本应不可能的选角的故事
几年前,一位客户向我们提出了液压歧管的设计。该部件的特点是内部通道弯曲、扭曲,有多个分支和复杂的交叉点。他们之前曾尝试过传统的砂型铸造,但无法制作出所需的图案。接下来,他们尝试熔模铸造,但陶瓷壳不断开裂。
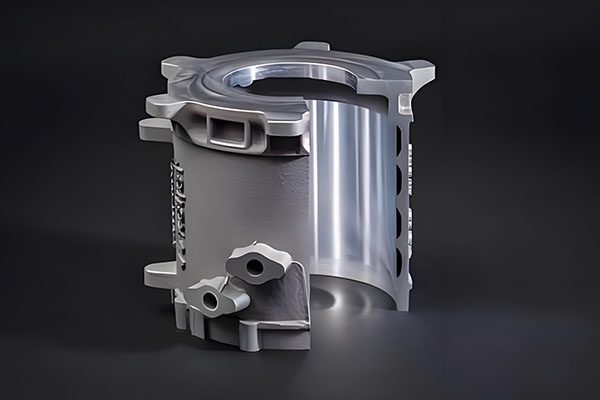
幸运的是,我们直接在 3D 砂打印机上打印砂模。内部通道被打印为精确的型芯,完美贴合模具组件内部。我们倒入铝并等待。当我们打开模具时,铸件完美无瑕——没有孔隙,没有冷隔,也没有缺陷。
客户问我:“你是怎么做到的?”我微笑着说:“我们打印了模具。最终,当你不需要图案时,就没有限制了。”
我历尽千辛万苦才学到的技巧
经过 12 年的 3D 打印模具制造 金属铸造,这是我的实用建议:
- 打印前进行模拟。 铸造模拟软件(如 MAGMA)可以在您花钱打印之前预测孔隙率、热点和填充图案 [引用:2]。我总是在点击“打印”之前运行模拟,因为它为我节省了数千美元。
- 注意浇注系统。 3D 打印的设计自由度让您可以创建复杂的浇注系统,控制金属流动并减少缺陷。因此,精心设计的浇注系统总是值得付出努力的。
- 注意你的冷却。 3D 打印砂模的冷却方式与传统模具不同。它们的热性能不同——特别是表现出较低的导热率和不同的比热[引用:9]。因此,您需要在浇注温度和冷却时间中考虑到这一点。
- 为打印机设计。 并非所有几何形状都可以轻松打印。层线、悬垂和薄壁都会导致意想不到的问题。因此,请与打印机操作员密切合作,了解机器的限制。
3D 打印模具的未来
我对这个领域接下来发生的事情感到由衷的兴奋。例如,研究人员正在研究用于熔模铸造的陶瓷壳的直接 3D 打印,完全绕过模型阶段 [引用:7]。同样,其他人正在开发分段模具,可以将较小的打印部分组装起来,以创建大型工业铸件 [引用:4]。此外,粘合剂化学的快速进步使打印砂模变得更加坚固且更耐侵蚀[引用:9]。
技术正在快速变化。五年前不可能发生的事情,如今已成为家常便饭。最终,今天看来不可能的事情可能会在五年内成为标准的行业惯例。
我们来谈谈你的选角项目
如果您正在考虑使用 3D 打印 金属铸造,我很想看看你的项目。只需将您的 CAD 文件或图纸发送给我即可。我将审核您的设计,推荐最佳方法 - 直接砂印、印刷图案或其他方法 - 并在 24 小时内为您提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
👇 准备好打印您的下一个铸造模具了吗?我们来谈谈吧。
将您的 CAD 文件或图纸发送给我。我将审查您的设计,推荐最佳方法 - 直接印刷、熔模铸造模型或其他方法 - 并在 24 小时内为您提供免费的 DFM 报告和报价。没有机器人,没有语音信箱。只有我和我的诚实意见。
📞
打电话给巴里
我自己接电话
(我保证不会“按 1”)
联系我们
附:在您发送电子邮件时提及“3D 铸造指南”,我将向您发送我的 3D 打印铸造模具设计个人清单。它为我的客户节省了数千美元。而且它是免费的。因为我就是这样的好人。
曾巴里
YOVUTEK 高级制造工程师
(在金属铸造和增材制造方面拥有 12 年经验。我打印过从汽车零部件到艺术项目的各种模具。我也可以为您提供帮助。)