简介:两全其美
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。多年来,工程师面临一个选择:使用 3D打印制造 对于复杂的几何形状但表面光洁度和精度较差,或者使用 CNC 加工以获得精确但有限的几何复杂性。混合制造——将 3D 打印和 CNC 加工相结合——消除了这种权衡。在本指南中,我将解释混合制造的工作原理、何时使用它以及其巨大的好处:具有精密表面的复杂内部特征、减少材料浪费和更快的交货时间。我将介绍常见的混合工作流程(先打印后机器、机器后打印和集成机器)、模具制造、航空航天和医疗设备中的应用,以及我们将成本降低 60% 的案例研究。无论您是生产注塑模具、航空航天支架还是医疗植入物,混合动力 3D打印制造 可以解锁任何一项技术都无法单独实现的功能。
第 1 章:什么是混合制造?
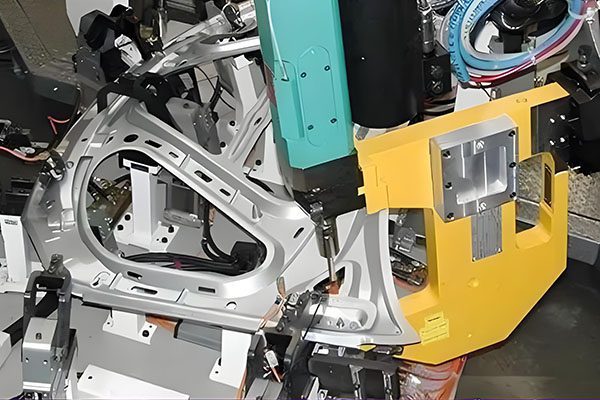
混合制造将增材制造(3D 打印)和减材制造(数控加工)集成到单个工作流程中。有以下三种方法:
- 先打印后机器:3D 打印近净形状零件,然后对关键表面进行 CNC 加工以达到严格的公差。这是最常见且最容易使用的方法。
- 先机后打印:CNC 加工底座或夹具,然后在其上 3D 打印特征(例如,将冷却通道打印到加工模具底座中)。
- 集成混合动力机器:结合了 3D 打印头和 CNC 主轴的单一机器(例如 DMG MORI LASERTEC)。这些虽然昂贵,但允许交替进行加法和减法步骤,而无需重新固定。
我们专注于先印刷后机器混合 3D打印制造。我们打印复杂的几何形状(DMLS 金属或 SLS 尼龙),然后将关键表面加工至 ±0.005 毫米的精度。
第 2 章:为什么要结合 3D 打印和 CNC?
每种技术都有互补的优点和缺点。混合动力 3D打印制造 充分利用两者的优点:
- 3D打印的优势:复杂的内部通道、晶格结构、有机形状、拓扑优化、近净形状、最小的材料浪费。
- 3D打印的弱点:表面光洁度差(DMLS 的 Ra 6–12 µm)、精度有限(±0.05–0.1 mm)、支撑痕迹、某些工艺中的各向异性。
- 数控优势:严格的公差 (±0.005 mm)、出色的表面光洁度 (Ra 0.4–1.6 µm)、良好的材料性能(锻制金属)。
- 数控弱点:有限的几何复杂性(工具访问)、高材料浪费(复杂零件为 60-80%)、复杂几何形状的交货时间长。
通过将它们结合起来,您可以获得复杂的内部特征和精密的表面——这是单独使用任何一种技术都无法实现的。
第 3 章:混合制造的关键应用
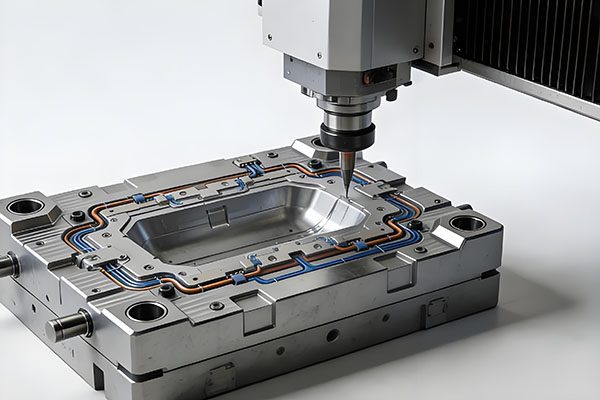
3.1 随形冷却的注塑模具镶件
这是最常见的混合应用。 DMLS 打印具有沿着零件轮廓的随形冷却通道的模芯。然后 CNC 加工分型线、顶针孔和安装表面,使其具有严格的公差。结果:循环时间缩短 20–40%,零件质量更好,并且无需组装单独的冷却嵌件。
3.2 复杂航空航天支架
具有有机形状的拓扑优化支架采用钛或铬镍铁合金打印,然后在安装面和钻孔上进行 CNC 加工。通过精密接口,重量减轻 40-60%。
3.3 医疗植入物
多孔钛植入物(用于骨向内生长)印刷有晶格结构,然后在配合表面和螺纹上进行数控加工。多孔结构促进骨整合;机加工表面确保正确贴合。
3.4 修复与恢复
磨损或损坏的金属部件可以通过 3D 打印新材料到现有部件上进行修复,然后 CNC 加工回原始尺寸。这节省了新的锻件或铸件的成本。
第 4 章:混合工作流程 – 先打印后机器
我们典型的混合动力 3D打印制造 金属零件的工作流程:
- 第 1 步 – 设计:具有两种类型特征的 CAD 模型:“打印”(复杂的内部通道、网格)和“机加工”(轴承孔、密封表面、螺纹)。
- 第 2 步 – DMLS 打印:在加工表面上使用 0.3–0.5 毫米的材料打印金属(钛、不锈钢、铬镍铁合金、马氏体时效钢)零件。
- 步骤 3 – 热处理:应力消除(例如,马氏体时效钢在 800°C 下 4 小时)。
- 第 4 步 – 去除支撑:使用 EDM 或手动工具切割支撑件。
- 步骤 5 – CNC 加工:将关键表面加工至最终公差 (±0.005 mm) 和表面光洁度 (Ra 0.4 µm)。
- 第 6 步 – 检查:所有加工特征的 CMM 验证。
对于塑料零件(SLS 尼龙 + CNC),工作流程类似,但无需热处理。
第 5 章:混合部件的设计指南
混合动力取得成功 3D打印制造,设计时考虑到这两个过程:
- 在加工表面上添加原料:金属为 0.3–0.5 毫米,尼龙为 0.5–1.0 毫米。这可确保 CNC 有材料需要去除。
- 避免打印将要加工的薄壁:薄壁在加工过程中会变形。机加工特征的最小壁厚为 1.5 毫米。
- 包括 CNC 夹具基准:设计可用于在 CNC 机床上定位零件的平面或孔。
- 考虑支持删除访问:确保 CNC 加工前可以移除支撑。
- 指定哪些表面是印刷的,哪些是机加工的 在你的图画上。
第 6 章:成本和交货时间效益
混合动力 3D打印制造 并不总是更便宜,但在正确的应用中,它可以节省大量成本。
- 节省材料:对于钛零件,DMLS + CNC 使用来自钢坯的 CNC 粉末,其粉末利用率为 90%(利用率为 20–40%)。材料成本可降低 50%。
- 节省交货时间:打印近净形状需要数天,而 CNC 粗加工则需要数周。总交货时间可缩短 40-60%。
- 装配消除:需要将多个 CNC 加工部件通过螺栓连接在一起的复杂零件可以作为一个整体进行打印,然后在关键接口上进行加工。无组装成本。
第 7 章:案例研究 – 随形冷却模具嵌件
注塑商需要用于复杂汽车零件的模具嵌件。传统的 CNC 只能生产直钻孔的冷却通道,会留下热点。混合方法:DMLS 用马氏体时效钢打印刀片,并沿着零件轮廓提供随形冷却通道。然后用 CNC 加工分型线、顶针孔和安装面。结果:
- 冷却时间从 35 秒缩短至 22 秒(快 37%)。
- 零件质量得到改善(无缩痕)。
- 总成本:4,500 美元,而 CNC 专用刀片则为 3,000 美元(前期费用较高,但节省的周期时间可在 2 个月内收回)。
这种混合动力 3D打印制造 这种方法很快就得到了回报。
第 8 章:塑料混合材料 – SLS 尼龙 + CNC
混合不仅仅适用于金属。 SLS 尼龙零件可以进行 CNC 加工,以实现更严格的公差和更光滑的表面。应用:具有精密轴承配合、需要精确几何形状和配合表面的卡扣配合的功能原型。我们在关键面上使用 0.5 毫米原料打印 SLS 零件,然后机加工至最终公差。结果:SLS 的几何自由度和 CNC 的精度。
第 9 章:何时不使用混合制造
混合动力 3D打印制造 并不总是答案。在以下情况下避免使用:
- 简单的几何形状:单独使用 CNC 更便宜、更快。
- 产量非常大(>10,000 个零件):传统铸造或锻造+CNC更经济。
- 不需要精密表面的零件:如果所有表面都可以打印,请跳过 CNC。
- 非常大的零件 (>500 mm):DMLS 构建量有限。使用铸造或锻造代替。
第 10 章:总结 - 混合制造清单
- ☐ 您的零件是否具有复杂的内部特征? (DMLS)
- 是否还需要严格的公差或光滑的表面? (数控)
- 在加工表面上添加 0.3–0.5 毫米的原料。
- 包括 CNC 夹具的基准。
- 考虑模具嵌件、航空航天支架、医疗植入物的混合。
- 计算节省的成本:材料浪费与混合成本。
结论:通过混合制造释放新功能
混合动力 3D打印制造 结合了加法的几何自由度和减法的精度。它可以实现以前不可能制造或制造成本过高的零件。我们提供金属 (DMLS + CNC) 和塑料 (SLS + CNC) 的混合制造。把你的 CAD 文件发给我。我将审核您的设计,推荐混合工作流程,并提供免费的 DFM 报告和报价。让我们构建突破界限的部件。
👇 准备好混合制造了吗?
把你的 CAD 文件发给我。我将推荐最佳的混合工作流程 - DMLS+CNC 或 SLS+CNC - 并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答混合问题)
联系我们
不确定混合动力是否适合您?只需说:“巴里,这是我的部分——我应该使用混合制造吗?”我会给你一个诚实的评价。
🔄 混合制造 — 增材制造 + 减材制造 = 两全其美 🔄
附:当您发送电子邮件时提及“混合指南”,我将向您发送设计规则清单和成本比较电子表格。
曾巴里
YOVUTEK 高级制造工程师
(10 多年混合制造经验 - DMLS+CNC、SLS+CNC。让我帮助您结合两个世界的优点。)