简介:为什么了解注塑工艺对买家和设计师很重要
大家好,我是 Barry Zeng,一名制造工程师 易模塑。在过去的十年中,我参与了数千个注塑模具的生产,将塑料颗粒转化为精密汽车零部件、医疗设备和消费电子产品。许多客户问我:“注塑工艺到底是什么?为什么有些模具的成本比其他模具高很多?为什么交货时间差异如此之大?”了解整个 注塑成型 流程不仅可以帮助您与模具制造商更好地沟通,还可以让您在设计阶段预测问题并节省成本。在本指南中,我将引导您完成完整的 注塑成型 工作流程——从产品设计、模具制造到试模、批量生产。我还将重点介绍每个阶段的关键控制点,并向您展示如何选择可靠的注塑机。无论您是采购专业人士、工程师还是企业家,本指南都将使您成为采购专业人士、工程师或企业家 注塑成型.
第 1 章:什么是注塑成型? ——一个简单的类比
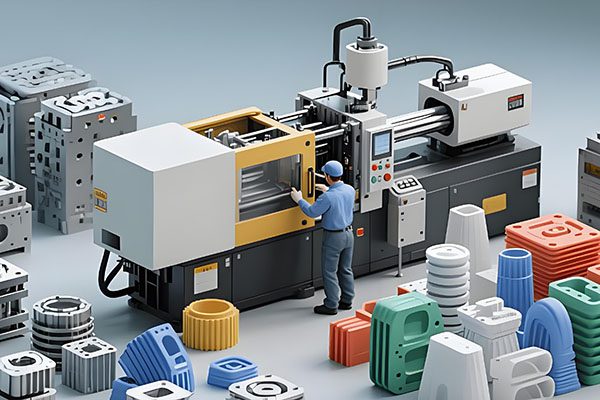
如果你曾经制作过冰块,你就已经明白了 注塑成型。冰格是模具,水是塑料,冷冻机是冷却阶段。不同之处在于,注塑机将塑料颗粒加热至熔融状态(像稀糖浆一样流动),然后在高压下将其注入精密加工的金属模具中。冷却后,模具打开,零件被顶出。循环时间短:小零件需要 15-30 秒,大零件需要 1-3 分钟。由于其速度、精度和材料效率, 注塑成型 是大规模生产塑料零件的主要方法——从汽车保险杠到手机壳,从医用注射器到瓶盖。
第 2 章:完整的注塑工作流程 — 九个详细步骤
一个完整的 注塑成型 项目从概念到批量生产通常遵循九个步骤。在YMOLDING,我们每天都为客户遵循这个工作流程。
2.1 产品设计与DFM审核
这一切都从 3D CAD 文件(STEP 或 IGES)开始。我们的工程师首先进行制造设计 (DFM) 审查——检查壁厚是否均匀、尖角、拔模角度和潜在的缩痕。许多成本问题都在这个阶段得到解决。例如,将尖角改为R0.5毫米半径可防止应力开裂;优化不均匀的壁厚,消除缩痕。我们在 24 小时内提供 DFM 报告以及具体建议。
2.2 模具设计
经过 DFM 批准后,我们设计模具结构——分型线、浇口位置、顶出系统、冷却通道、滑块/挺杆。我们使用 Moldflow 仿真来预测填充、气穴、熔接线和翘曲。复杂的多型腔模具的设计需要 5 至 10 天的时间。在设计上花费的每一个小时都可以在制造上节省 10 个小时。
2.3 模具钢及热处理
根据产量选择钢材:P20 用于 100k-300k 注射,H13 或 S136 用于 500k-1M 注射,不锈钢用于医用或腐蚀性塑料。我们所有的模具钢均经过真空热处理 (48–52 HRC) 和双重回火,然后进行氮化或 PVD 涂层,以提高耐磨性和易于脱模。
2.4 数控加工和电火花加工
型腔和型芯在 5 轴 CNC 机床上进行粗加工、半精加工和精加工。对于刀具无法到达的深窄槽或尖角,我们使用带有精细电极的沉降放电加工。所有腔体均抛光至 Ra ≤ 0.8 µm。关键尺寸在坐标测量机上进行检查,精度达到 ±0.01 毫米。
2.5 模具组装及抛光
加工完所有部件后,我们的主模具制造商会组装模具 - 检查分型线配合、滑块移动和顶杆动作。抛光如下:使用 600# 石材的标准表面,使用符合 SPI A1 (Ra 0.025 µm) 的金刚石膏进行镜面抛光,用于光学或透明部件。
2.6 试成型(T1 – Tn)
将模具安装在注塑机上进行首次试验。我们记录参数:温度、压力、速度、保压时间。检查零件是否有短射、毛边、缩痕和翘曲。通常需要 2-4 轮试验才能达到稳定生产。每次试验后提供样品和检验报告。
2.7 样品批准和Cpk分析
客户批准样品(尺寸、外观、功能)后,我们会进行小批量生产(50-200 个零件)。测量关键尺寸并计算工艺能力 (Cpk)。 Cpk≥1.33表示模具已准备好进行批量生产。我们提供完整的 FAIR(首件检验报告)和材料证书。
2.8 量产
模具要么发货,要么在我们自己的工厂运行。我们拥有30台50吨至2000吨的注塑机,生产1克至5公斤的零件。每2小时取样一次进行尺寸检查。全自动机器人取出系统可确保一致性并减少人为错误。
2.9 二次加工和运输
我们提供一站式服务:移印、超声波焊接、组装和定制包装。所有零件均在洁净室环境中包装,以避免灰尘和划痕。我们保证 98% 的准时交货率。
第 3 章:注塑中的关键工艺参数
根据工艺参数的不同,同一个模具可以生产出质量截然不同的零件。五个最关键的参数 注塑成型 是:
- 熔融温度:太低→流动性差,注射不足。太高→材料降解、黑点、银纹。
- 注射压力及速度:高速适用于薄壁,低速以避免喷射。多阶段注射(先快后慢)很常见。
- 保压压力及时间:补偿收缩,防止缩痕。太少→凹痕。太多→内应力。
- 模具温度:影响结晶度、表面光泽和循环时间。 ABS:40–60°C,PC:80–100°C。
- 冷却时间:总周期的 50–80%。适当的冷却可确保顶出不变形。
我们使用模具温度控制器和冷却器来保持精确的温度,并使用实验设计 (DOE) 来找到最佳参数组合。
第 4 章:常用材料及其应用
不同的产品需要不同的塑料。我们最常用的材料 注塑成型 是:
- ABS:坚韧,可涂漆。用于电器外壳、汽车内饰、玩具。
- PC(聚碳酸酯):透明、耐冲击。用于窗户、镜片、手机壳。
- PC/ABS共混物:将 PC 的强度与 ABS 的流动性相结合。用于汽车仪表板、笔记本电脑外壳。
- PA66(尼龙):耐磨、耐热,通常采用玻璃填充。用于齿轮、轴承、发动机部件。
- POM(乙缩醛):自润滑,坚硬。用于齿轮、夹子、阀门。
- 亚克力(亚克力):透明,耐候。用于灯罩、显示器。
- TPE/TPU(热塑性弹性体):类似软橡胶。用于密封件、夹具、包覆成型。
我们根据零件功能、工作温度和负载要求推荐最佳材料。我们可根据要求提供 UL 认证、FDA 食品级和医疗级材料。
第五章:如何选择可靠的注塑供应商
很多客户问我:“如何辨别注塑机的好坏?”以下是五个标准:
- DFM能力: 报价前他们提供专业的DFM报告吗?工程深度很重要。
- 设备及精度:他们有高精度 CNC、EDM 和 CMM 吗?模具精度决定零件精度。
- 内部试模: 他们有自己的注射机吗?外包试验很难控制。
- 质量体系:他们有 ISO 9001、IATF 16949(汽车)或 ISO 13485(医疗)认证吗?
- 沟通与响应能力:他们能在24小时内回答技术问题吗?语言和时区不应成为障碍。
在 YMOLDING,我们一站式提供模具制造和注塑成型 — 从 DFM 到运输的完全控制。我们拥有一支讲英语的工程团队,可以直接与海外客户沟通。
第 6 章:案例研究 — 从 3D 绘图到 100,000 个生产零件
去年,一家医疗器械公司需要便携式诊断设备外壳(PC/ABS,年产量10万件)。要求:无缩痕,装配间隙≤0.2毫米,通过跌落测试。我们遵循我们的标准 注塑成型 工作流程:DFM建议将壁厚从1.8毫米统一改为2.0毫米,增加加强筋;模具钢H13镜面抛光; Moldflow 优化浇口位置;三轮试验的 Cpk 为 1.45。最终零件尺寸稳定且完美配合。从订单到首次发货的交货时间:6 周。这就是专业注塑工艺的效率和质量。
第 7 章:常见缺陷及解决方案
- 短射:流动不良或排气不足。 → 提高熔体温度、注射速度、增加排气口。
- 闪光灯:锁模力不足或模具磨损。 → 增加锁模吨位,翻新分型线。
- 缩痕:填充不足或壁厚。 → 增加保压时间/压力,优化壁厚。
- 熔接线:流动前沿熔体温度低。 → 提高熔体温度、增加通风口、重新定位浇口。
- 翘曲:冷却不均匀或内应力较高。 → 优化冷却通道、退火。
结论:选择 YMOLDING 实现无忧注塑成型
注塑成型 既是一门科学,也是一门艺术。从DFM到模具制造,从试模到批量生产,每一步都影响零件的质量和成本。在YMOLDING,我们拥有 15 年的经验、30 台注塑机、ISO 认证和一支讲英语的工程团队。无论您需要一个模具还是一百万个零件,我们都提供一站式服务。将您的 3D 图纸发送给我 — 我将提供免费的 DFM 分析和报价。让我们的专业知识保护您的产品。
👇 立即获取您的注塑项目报价
将您的 3D CAD 文件(STEP、IGES 或 STL)发送给我。我将在 24 小时内提供免费的 DFM 分析、模具成本估算和零件价格。
📞
打电话给巴里
直接工程线
(注塑问题)
联系我们
不确定您的产品是否适合注塑成型?只需说:“巴里,这是我的零件 - 它可以注塑成型吗?”我会给你一个诚实的答案。
🏭 一站式注塑成型 — 从模具到量产 🏭
附:当您发送电子邮件时提及“注射指南”,我将向您发送参数优化清单和模具维护手册。
曾巴里
YMOLDING 高级制造工程师
(15 年注塑和模具制造经验 - 从 DFM 到批量生产。让我帮助您避免代价高昂的错误。)