简介:印刷品中隐藏的弱点
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我在 3D 打印零件中看到的最常见故障之一是沿层线开裂。设计者假设 3D打印零件 在各个方向上都会同样强大——但事实并非如此。这是因为大多数 3D 打印技术都会生产各向异性零件:强度随方向而变化。在本指南中,我将解释各向同性和各向异性材料之间的区别,以及为什么打印方向会影响 3D打印零件 强度,以及如何调整零件以获得最大强度。我将介绍 FDM、SLA 和 SLS,并分享一个案例研究,其中简单的方向变化将零件强度提高了 300%。最后,您将了解如何设计和定位零件以避免弱点。
第 1 章:各向同性与各向异性 – 有什么区别?
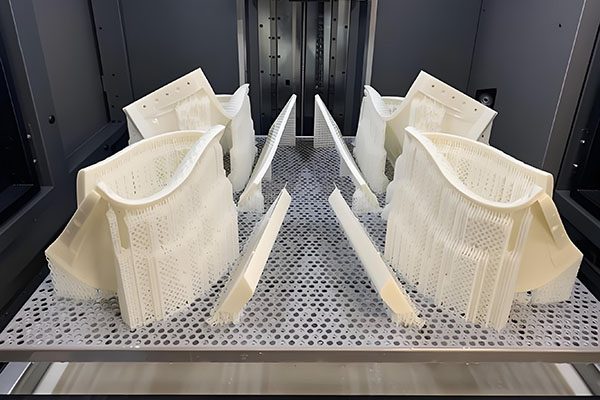
各向同性材料 在各个方向上具有相同的机械性能。大多数金属(钢、铝)和注塑塑料都是各向同性的。无论沿 X、Y 或 Z 方向拉动一个钢立方体,它都具有相同的抗拉强度。
各向异性材料 具有随方向变化的特性。木材具有各向异性——顺纹方向强,顺纹方向弱。大多数 3D 打印零件都是各向异性的。的强度 3D打印零件 取决于打印过程中它的方向。了解这一点对于功能部件至关重要。
第 2 章:FDM – 最具各向异性的技术
FDM(熔融沉积成型)通过喷嘴逐层挤出熔融塑料。层与层之间的结合(Z 轴)比沿着细丝(X-Y)的结合弱得多。 FDM 的典型强度比:
- X-Y(沿层):100%强度。
- Z(层间):X-Y 强度的 50–70%(取决于材料和设置)。
对于 FDM 3D打印零件,如果平行于各层施加拉伸载荷,则该载荷很强。如果垂直于各层应用它(将各层拉开),则在较小的力下就会失败。这就是为什么方向很重要。
第 3 章:SLA – 接近各向同性,但并不完美
SLA(立体光刻)逐层固化液态树脂。层与层之间的化学键非常牢固——比 FDM 的热键强得多。 SLA 零件几乎是各向同性的。典型强度比:
- X-Y(层内): 100%.
- Z(层间):X-Y 强度的 85–95%。
对于大多数应用程序,SLA 3D打印零件 可以被认为是各向同性的。然而,方向仍然影响表面光洁度和支撑要求。对于结构零件,SLA 对方向的敏感度比 FDM 低得多。
第 4 章:SLS/MJF – 各向同性冠军
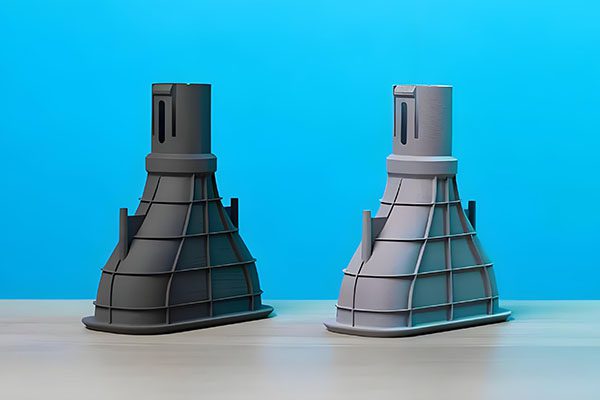
SLS(选择性激光烧结)和MJF(多射流熔融)将尼龙粉末逐层融合。由于粉末床被加热到熔点附近,各层几乎完全融合。 SLS/MJF 零件是各向同性的,X-Y 和 Z 之间的差异在 5-10% 范围内。出于实际目的,SLS 3D打印零件 可以被视为各向同性。这是 SLS 相对于 FDM 的最大优势之一 - 您不必担心强度方向。
第 5 章:强度比较表 – FDM、SLA、SLS
| 技术 | X-Y 强度(相对) | Z 轴强度(相对) | 各向同性? | 最适合承重 |
|---|---|---|---|---|
| FDM(ABS/PLA) | 100% | 50–70% | 否(各向异性) | 仅 X-Y 载荷 |
| FDM(尼龙/PC) | 100% | 60–80% | 否 | 更好的层间附着力 |
| SLA(韧性树脂) | 100% | 85–95% | 几乎 | 适合大多数方向 |
| SLS/MJF (PA12) | 100% | 90–98% | 是(实用) | 任意方向 |
第 6 章:如何调整 3D 打印零件的方向以获得最大强度
对于各向异性技术(尤其是 FDM),方向至关重要。以下是如何定向 3D打印零件 对于强度:
- 将主要载荷方向平行于层 (X-Y)。对于挂钩或支架,请调整其方向,使力沿各层拉动,而不是穿过它们。
- 避免打印垂直于层的拉伸载荷。将被拉开的零件不应具有垂直于拉动方向的层。
- 使用较厚的层以获得更好的 Z 强度。 0.2 毫米层比 0.1 毫米(界面更少)具有更好的层附着力。
- 提高挤出温度和流量。较热的塑料层与层之间的粘合效果更好。
- 退火:打印后退火可以提高某些材料(ABS、尼龙)的层附着力。
第 7 章:案例研究 - 方向改变增加强度 300%
客户需要一个挂钩来承载 10 公斤的负载。他们将 FDM 挂钩平坦地打印在构建板上(各层与挂钩的平面平行)。当加载时,力将层拉开——钩子在 3 公斤时折断。我们重新定位了 3D打印零件 因此层沿着钩子的曲线延伸(负载方向平行于层)。新的挂钩可承重 12 公斤,强度增强了 4 倍。没有实质性的改变,只是方向的改变。这说明了为什么理解各向异性对于功能性研究至关重要 3D打印零件 设计。
第 8 章:减轻各向异性的设计策略
即使具有最佳方向,各向异性 3D打印零件 有弱点。通过设计缓解:
- 在拐角处添加圆角:跨层线的应力集中更严重。
- 增加 Z 方向的壁厚:更多的材料有助于弥补较弱的层间粘合。
- 使用定位销或金属嵌件:对于螺栓接头,请使用金属硬件来承载负载,而不是印刷材料。
- 考虑 SLS 而不是 FDM:如果您的零件负载较高且方向受到限制,SLS 可提供各向同性强度。
第 9 章:测试您零件的最弱方向
在投入完整的生产运行之前,测试您的 3D打印零件 以最坏情况为导向。在 X-Y 和 Z 方向打印一个小的测试优惠券(例如,狗骨头)。测试它们是否失败。这为您提供了强度降低的真实数据。对于 FDM,Z 强度通常为 X-Y 的 50–70%。在您的安全裕度中使用这个因素。对于 SLA,您通常可以忽略强度方向(但不能忽略表面光洁度)。
第 10 章:总结 – 定向强度检查表
- ☐ 对于 FDM:将主要负载定向为平行于层。
- 对于 SLA:方向影响表面光洁度,但对强度影响不大。
- 对于 SLS/MJF:方向对于力量并不重要。
- ☐ 在关键部件之前使用试样测试 Z 强度。
- 添加圆角并增加弱方向的壁厚。
- 考虑将 SLS 用于具有复杂几何形状的高负载零件。
结论:以强度为导向,以现实为设计
了解各向同性与各向异性行为对于设计功能性 3D 打印零件至关重要。 FDM 零件具有高度各向异性 - 小心调整它们的方向。 SLA 零件几乎是各向同性的。 SLS 零件是各向同性的。我们帮助客户选择适合他们的技术和方向 3D打印零件。将您的 CAD 文件和负载要求发送给我。我将推荐最佳方向和技术,并提供免费的 DFM 报告和报价。让我们在重要的地方打印坚固的零件。
👇 需要帮助调整您的 3D 打印零件的强度吗?
将您的 CAD 文件和负载方向发送给我。我将推荐最佳方向和技术(FDM、SLA 或 SLS),并在 24 小时内提供免费的 DFM 报告和报价。
📞
打电话给巴里
直接工程线
(我回答各向异性问题)
联系我们
不确定如何定位您的零件?只需说:“巴里,这是我的零件和负载方向 - 我应该如何定位它?”我来指导你。
🧭 3D 打印零件实力 — 走向成功 🧭
附:当您发送电子邮件时提及“各向异性指南”,我将向您发送强度测试优惠券 STL 和方向参考图。
曾巴里
YOVUTEK 高级制造工程师
(10 多年以来,我们一直在优化 3D 打印零件的方向以提高强度 — 从 FDM 挂钩到 SLS 支架。让我帮助您避免打印效果不佳。)