简介:让我睡不着觉的服务器机箱
三年前的一个深夜,我发现自己茫然地盯着办公桌上的服务器机箱。这是来自一家主要数据中心客户的 2,000 台订单,预计在下周交付。但样机的平整度检测结果却让我心一沉——在2米长的框架上,平整度偏差达到了3毫米,而客户要求的是1毫米。
戴夫走过来,看了一眼检验报告,说了一句我永远不会忘记的话:“巴里,薄板看起来很简单,但它们比五轴加工更难掌握。至少五轴加工是‘看得见的复杂’——薄板是‘看不见的陷阱’。”
那一刻我意识到 钣金结构框架 远非简单。从选材到激光切割,从折弯到焊接装配,每一步都可能成为精度损失的根源。今天,我想以这个故事为起点,讨论一下薄板零件面临的挑战和解决方案。
第1部分:薄板零件的核心挑战——变形与精度
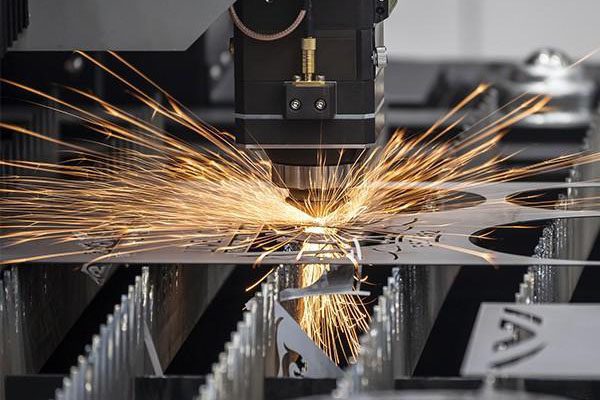
薄板零件面临的最大挑战可以用四个字来概括: 薄、大、软、精确。而让我保持清醒的服务器机箱则具备这四个功能。
- 薄:厚度仅为1.5mm,刚性极低
- 大号:长2米,宽0.8米——长宽比超过100:1
- 软:采用镀锌钢制成,表面容易划伤
- 精确: 2 米内平整度要求为 1 毫米 — 实质上每米 0.5 毫米
我们的QC主管Jeff后来总结道:“这部分就像把一张A4纸立起来,并期望它保持笔直。这并不是不可能,但每一步都必须小心翼翼地完成。”
第二部分:材料特性——不锈钢门的“转变”
说到材料变形,我想起另一个例子。去年,一位医疗设备客户找到我们,需要一批不锈钢薄板支架。图纸很简单——只需几块 1.2 毫米的 SUS304 板,弯曲成 L 形,然后焊接成框架。
第一个原型非常完美。客户很满意,并下了 500 台的订单。但在批量生产过程中,问题出现了——采用相同的工艺、相同的材料,折弯件的角度偏差最多可达2度。
我们的材料专家Tom花了两天时间追查原因:这批不锈钢的导热系数比上一批低了15%。激光切割过程中热量积累较多,产生不同的内应力分布。当然,弯曲时的回弹也不同。
自此,我们建立了物料批次追溯系统。每批进料均经过导热系数和屈服强度测试,并相应调整弯曲补偿参数。戴夫开玩笑说:“我以前以为所有的钢材都是一样的。现在我知道,不同批次、同一等级的不锈钢就像双胞胎——它们看起来很像,但性格却完全不同。”
| 材质 | 典型成绩 | 弹性模量 (GPa) | 屈服强度(MPa) | 导热系数(W/m·K) | 变形倾向 | 典型应用 |
|---|---|---|---|---|---|---|
| 碳钢 | Q235、SPCC | 200-210 | 235-350 | 45-55 | 中等 | 底盘、支架、外壳 |
| 不锈钢 | SUS304、316L | 193-200 | 205-515 | 15-25 | 高(热敏性) | 医疗设备、食品机械 |
| 铝合金 | 5052, 6061 | 68-72 | 55-275 | 120-180 | 高(低刚性) | 电子、航空航天 |
| 镀锌钢 | DX51D、国家电网公司 | 200-210 | 220-300 | 45-55 | 中等 | 电器外壳、结构件 |
第 3 部分:激光切割 — 几乎以废品告终的批量订单
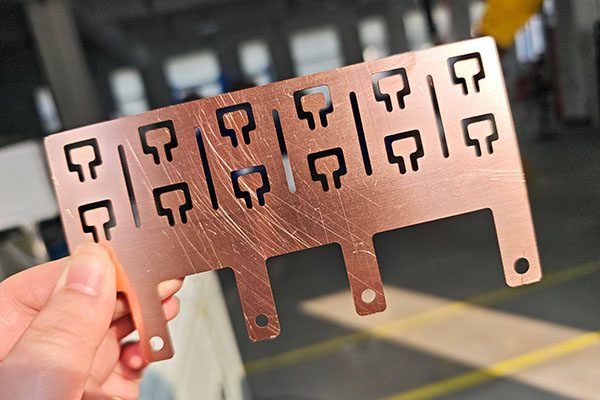
回到让我彻夜难眠的服务器机箱。问题出在哪里呢?我们花了一周时间分解整个流程。
罪魁祸首原来是激光切割序列。为了按时完成任务,操作员采用了“一次切割所有内容”的方法——在移除零件之前一次性切割所有轮廓。随着热量在板材上积聚,当最后一次切割完成时,整个板材像波浪一样扭曲。
我们的工艺工程师莎拉提出了一个解决方案:“跳过切割”。首先切割外部轮廓,然后切割内部特征,每次切割后跳到相反的区域以使板材冷却。此外,留下几个将部件连接到板材上的微型标签,只有在整个板材冷却后才将其移除。
结果是显着的。使用相同的板材和相同的激光参数,平整度从 3mm 提高到 0.8mm。戴夫看着检验报告,评论道:“同样的刀,同样的肉,不同的切法,不同的结果。这比切蔬菜复杂得多。”
第四部分:弯曲成形——单角度的“蝴蝶效应”
服务器机箱还面临另一个挑战:弯曲精度。该框架有 12 个弯曲,每个弯曲的公差为 ±0.5°。如果每次弯曲偏差0.5°,则外形尺寸的累积误差可达2-3mm。
杰夫称之为“弯曲的蝴蝶效应”——微小的角度偏差,通过多次弯曲而放大,变成不可接受的尺寸误差。
我们尝试了各种方法:增加停留时间、调整弯曲半径、更换工具。最终,汤姆的建议解决了这个问题:“为什么不把关键弯道放在最后呢?这样,早期的错误就可以在最后的弯道中得到补偿。”
我们重新排序了弯曲顺序,将两个尺寸最关键的弯曲放在最后,并添加了一个中间检查站。完成前十个弯曲后,操作员测量了整体尺寸,并根据测量结果对最后两个弯曲进行了微调。
结果:总体尺寸合格率从 68% 跃升至 95%。汤姆后来反思道:“弯曲不仅仅是‘弯曲并完成’。它是一个系统化的过程——顺序、补偿、检查——所有这些都是相互关联的。”
第 5 部分:焊接装配 — 凌晨 3 点的“救援任务”
正当我们以为我们已经解决了所有问题时,焊接又给我们带来了另一个难题。
第一批焊接框架的平整度检查让我们的心又沉了下去——又回到了2毫米以上。焊接收缩扭曲了整个框架,就像拧干的毛巾一样。
那天晚上,我们几个人留在店里,研究如何控制焊接变形。戴夫提出对称焊接——先焊接一侧,然后焊接另一侧,让变形相互抵消。莎拉建议减少焊接电流并提高行进速度以降低热量输入。杰夫坚持在焊接前添加刚性夹具。
我们决定同时实施这三种方法。凌晨3点,第一批改进型车架下线。杰夫用千分表仔细测量了一下,然后微笑着抬头:“0.6毫米——合格。”
戴夫深深地呼了一口气,靠在椅子上:“这比心脏手术压力更大。至少在手术中,病人是静止的。当你焊接它时,这个东西会移动。”
第 6 部分:平整度控制 — 2,000 件的最终交付
经过一个月的工艺优化,我们终于开发出了控制薄板框架平整度的系统方法:
- 设计阶段:添加加强筋,将大的平坦区域分成较小的部分,以提高结构刚性
- 切割阶段:跳过切割模式、微型标签、受控热输入
- 弯曲阶段:优化的弯曲顺序,最后放置关键弯曲,中间检查
- 焊接阶段:对称焊接、刚性夹具、参数优化——所有三种方法的结合
- 调平阶段:用精密矫直机最终校平,消除残余应力
最终2000台机箱如期交付,并全部通过客户检验。该项目成为我们钣金制造的标杆案例,客户也成为了长期合作伙伴。
莎拉在项目审查会议上说:“这次经历告诉我,薄板零件一点也不‘简单’。它们不需要蛮力——它们需要技巧。不仅仅是经验——它们需要系统思考。”
第 7 部分:质量检验 — 数据不会说谎
从此,我们建立了完善的薄板件质量检测体系:
- 平面度检查:带有千分表的花岗岩面板——每个部件都经过检查
- 尺寸检验: 三坐标测量机 检查关键孔和边缘距离
- 角度检查:量角器测量弯曲角度 — 偏差 >0.3° 时触发警报
- 焊缝质量检验:对关键焊缝进行 100% 超声波检查
杰夫说:“我以前认为‘足够接近’是可以接受的。现在我知道,对于薄板零件,足够接近还不够好。因为微小的偏差会被放大,成为不可逆转的错误。”
结论:板材很薄,但精度并不薄
那个让我彻夜难眠的服务器机箱最终成为了我们钣金制造能力的最好证明。三年后,每当新客户问“你们能制造高精度薄板零件吗”时,我都会告诉他们这个故事。
Dave 是对的:“薄板零件看起来很简单,但它们比 5 轴加工更难掌握。但正是因为它们很困难,做好它们才能创造更大的价值。”
如果您正在开发需要高精度的产品 钣金结构框架,或面临薄板变形的挑战,请随时伸出援手。也许您的项目将成为我们下一个值得讲述的故事。
👇 号召性用语:一次就把薄板零件做好
无论你是在开发 精密设备框架, 电子仪器外壳, 医疗器械支架, 或 汽车结构件 — 我们的 钣金制造 能力有助于解决薄板变形的核心挑战。
我们的承诺:基于200+项目数据点进行客观的流程可行性评估;从激光切割到焊接装配的端到端精密控制解决方案;每个零件都经过严格的平整度检查和质量验证。
📞
致电我们
直接致电免费流程咨询
(30 分钟免费钣金工艺评估)
联系我们
或者只是说:“我想听听服务器机箱问题是如何解决的。”
Barry 将安排一次技术讨论,分享来自 200 多个项目的测量数据和优化案例研究。
📐薄板,但精度不薄📐
附:如果您正在开发需要高精度薄板零件的产品,我们建议您在设计阶段联系我们。我们的数据显示,早期干预可以优化加强筋布局并减少焊接变形,从而将总体成本降低 25-40%。
曾巴里
高级机械师, YOVUTEK
(相信薄板也能实现高精度的人。)