简介:为什么模具价格相差如此之大
大家好,我是 Barry Zeng,一名制造工程师 YOVUTEK。我每周都会收到注塑模具的询价,价格从 3,000 美元到 80,000 美元不等——对于看似相似的零件。为什么会有这样的差异?了解驱动因素 注塑模具成本 对于任何采购塑料零件的人来说都是必不可少的。在本指南中,我将分解关键因素:零件复杂性、型腔数量、模具钢、表面光洁度、热流道系统、侧面动作(滑块/升降器)、冷却设计、公差要求和交货时间。我还将分享一个成本比较表和一个真实的案例研究。最后,您将确切地了解模具为何如此昂贵,以及如何获得最大的投资价值。
第 1 章:零件复杂性——最大的驱动因素
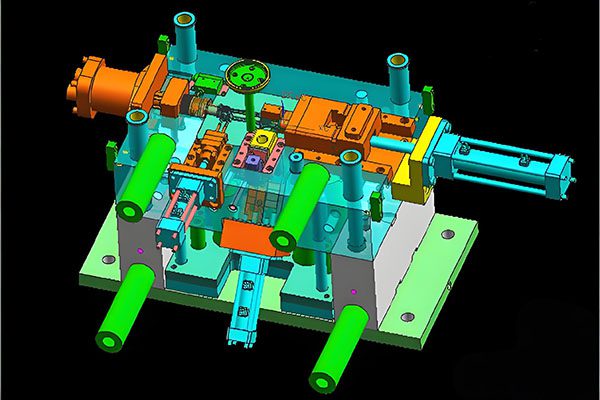
影响最重要的一个因素 注塑模具成本 是部分复杂性。没有底切、壁厚均匀且直拉的简单零件可以使用具有简单分型线的双板模具。费用:3,000-8,000 美元。具有内部底切、螺纹或活动铰链的复杂零件需要滑块、升降器或旋松机构。成本:$20,000–80,000+。每个滑块增加 2,000–10,000 美元。每个举重运动员增加 1,000-5,000 美元。增加复杂性的设计功能:
- 底切(需要侧面动作)。
- 内螺纹(需要拧下核心)。
- 深肋(需要用于 EDM 的细电极)。
- 小孔(直径 < 1 毫米)需要微细电火花加工。
- 可变壁厚(需要复杂的冷却)。
第 2 章:型腔数量 – 更多型腔、更高成本、更低单件价格
型腔数量直接使加工时间和钢材体积成倍增加。一个单腔模具的成本为 5,000-10,000 美元。 4 腔模具的成本为 12,000-25,000 美元。一个 8 腔模具的成本为 20,000-50,000 美元。但是 注塑模具成本 每个空腔的数量随着空腔的增加而减少(编程和底座的规模经济)。对于大批量零件,多型腔模具值得投资。示例:
- 1 个空腔:8,000 美元 → 每个空腔 8,000 美元。
- 4 个空腔:20,000 美元 → 每个空腔 5,000 美元。
- 8 个空腔:32,000 美元 → 每个空腔 4,000 美元。
权衡:更长的加工时间和更高的风险(如果单个型腔损坏)。我们建议中低体积使用 1-4 个腔体,高体积使用 8-32 个腔体。
第 3 章:模具钢 – 一分钱一分货
模具钢质量极大地影响着两者 注塑模具成本 和模具寿命。常见等级:
- P20(预硬):5-8 美元/公斤。适合 100,000–300,000 次拍摄。通用用途。
- H13(热作钢):12-20 美元/公斤。硬化至 48–52 HRC。对于高磨损应用,500,000–1M 次注射。
- S136(不锈钢):15-25 美元/公斤。耐腐蚀,可镜面抛光。用于医疗或光学零件。
- 铍铜:50-100 美元/公斤。用于快速冷却刀片(高导热性)。
由 P20 制成的模具成本比 H13 低 30-50%,但磨损得更快。对于 100,000 个零件的运行,P20 就足够了。对于 1,000,000 个零件,H13 总体上更便宜(没有重制)。我们帮助客户选择适合其产量的钢材。
第 4 章:表面光洁度 - 从加工状态到镜面抛光
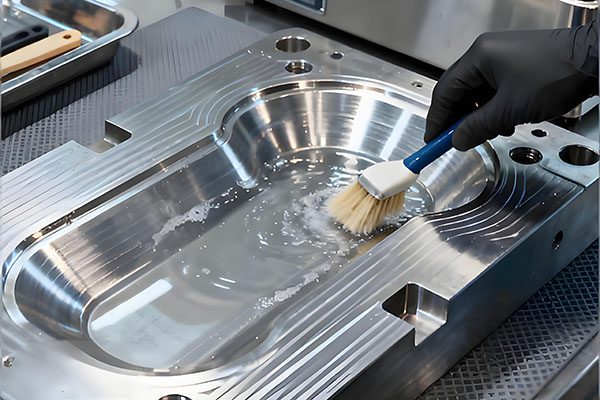
模制零件所需的表面光洁度决定了型腔抛光。更精细的饰面增加 注塑模具成本 由于体力劳动:
- SPI B2(600 目砂石):标准表面处理,每个空腔额外收费 0-500 美元。
- SPI A2(600 砂纸):精细哑光,每腔 500–1,500 美元。
- SPI A1(镜面,Ra 0.025 µm):需要金刚石抛光,每个空腔 1,500–5,000 美元。
- 纹理(VDI 3400,Mold-Tech):化学蚀刻,每个腔 500-2,000 美元,另加图案费。
对于透明镜片或光学部件,SPI A1 是不容妥协的。对于隐藏表面,SPI B2 可以节省数千美元。
第 5 章:热流道与冷流道
热流道系统使塑料在流道中保持熔融状态,从而消除浪费并缩短循环时间。但他们添加到 注塑模具成本:
- 冷流道:无额外成本(流道已加工到模具中)。
- 热流道(2-4 个浇口):增加 3,000–8,000 美元。
- 热流道(8+浇口):增加 10,000–25,000 美元。
热流道通过节省材料(无需重新研磨)和更快的周期来获得回报。对于大批量(> 500,000 个零件),热流道通常是值得的。对于小批量,冷流道就可以。
第 6 章:侧面动作 – 滑块和升降机
任何不在绘图线上的特征(底切、倾斜的孔)都需要侧面操作。每个滑块或升降机添加:
- 简单滑块:2,000–5,000 美元(包括机械加工、耐磨板和角销)。
- 带冷却的复杂滑块: $5,000–10,000.
- 提升器(内部底切):每个 1,000-3,000 美元。
- 旋松机构(螺纹): $5,000–15,000.
我见过有 8 个滑块的模具——光是侧面动作就价值 40,000 美元。只要有可能,重新设计零件以避免底切。 30 分钟的 DFM 课程可节省 10,000 美元的模具成本。
第 7 章:冷却设计 – 随形冷却设计与传统冷却设计
冷却通道钻入模具中。传统的直钻价格便宜。随形冷却(沿着零件轮廓的通道)使用 3D 打印或铸造嵌件并增加成本:
- 常规冷却:包含在基础模具成本中。
- 随形冷却:额外 3,000–15,000 美元(取决于复杂程度)。
随形冷却可将周期时间缩短 20-40%,因此对于大批量零件,投资回报很快。对于小批量,请坚持使用传统方法。
第 8 章:公差要求
标准型 注塑模具成本 包括加工至 ±0.05 mm。更严格的公差需要更慢的加工、更多的 EDM 和 CMM 检查:
- ±0.025 毫米:+20–30% 模具成本。
- ±0.01 毫米:+50–100% 模具成本(需要线切割和磨削)。
- 特殊平整度(100 毫米以上 0.01 毫米):+2,000–5,000 美元。
仅在必要时指定严格公差(配合特征、轴承表面)。对于装饰表面,请使用“一般公差 ISO 2768-m”以节省资金。
第 9 章:交货时间和催交
标准模具交货时间为 4-8 周。加急交付(3-4 周)可增加 30-50% 注塑模具成本 因为加班和优先CNC调度。如果您在两周内需要模具,则需要支付标准价格的 2 倍。提前计划——加急费用非常昂贵。
第10章:成本汇总表
| 因素 | 低成本选择 | 高成本选择 | 成本影响 |
|---|---|---|---|
| 零件复杂性 | 简单,直拉 | 底切、滑块 | 3,000 美元 vs 50,000 美元以上 |
| 腔数 | 1 个空腔 | 8+ 空腔 | 8,000 美元 vs 40,000 美元 |
| 模具钢 | P20 | H13 / S136 | 5,000 美元 vs 15,000 美元 |
| 表面光洁度 | SPI B2 | SPI A1镜像 | +$5k |
| 流道类型 | 冷流道 | 热流道(8+浇口) | 0 美元 vs 15,000 美元 |
| 侧面动作 | 无 | 4 个滑块 | 0 美元 vs 2 万美元 |
| 冷却 | 常规 | 共形 | 0 美元 vs 1 万美元 |
| 公差 | ±0.05毫米 | ±0.01毫米 | +$10k |
| 交货时间 | 6周 | 2周(加急) | +50–100% |
第 11 章:案例研究 – 通过 DFM 将模具成本降低 40%
客户发送了一个带有四个底切的零件设计,需要滑块。我们的 DFM 审查建议通过重新设计配合组件来消除两个底切——该零件仍然可以发挥作用。我们还将钢材从H13改为P20(年产量仅50,000件)。原模具报价:45,000 美元。优化报价:27,000 美元 — 降低 40%。客户批准了。这显示了设计变更如何直接减少 注塑模具成本.
结论:根据您的预算选择合适的模具
了解驱动因素 注塑模具成本 — 复杂性、型腔数量、钢材、表面处理、热流道、侧面动作、冷却、公差和交货时间 — 使您能够做出明智的权衡。我们提供透明的报价以及单项成本。将您的零件图和年产量发送给我。我将提供免费的 DFM 分析和详细的报价,并提供在不牺牲质量的情况下降低成本的选项。让我们构建一个适合您的预算和生产需求的模具。
👇 获得透明的注塑模具成本明细
将您的 CAD 文件和年度数量发送给我。我将提供免费的 DFM 报告和详细的报价,并解释每个成本因素 - 钢材、型腔、侧面动作、表面处理和交货时间。
📞
打电话给巴里
直接工程线
(我回答费用问题)
联系我们
不确定您需要哪些选项?只需说:“巴里,这是我的部分 - 你能帮助我降低模具成本吗?”我会提供DFM建议。
💰 了解您的模具成本 — 不足为奇 💰
附:当您发送电子邮件时提及“成本指南”,我将向您发送钢种比较表和 DFM 报告样本。
曾巴里
YOVUTEK 高级制造工程师
(10 多年报价和制造注塑模具的经验 - 我已经帮助数百家客户优化模具成本。让我帮助您获得最佳价值。)